-
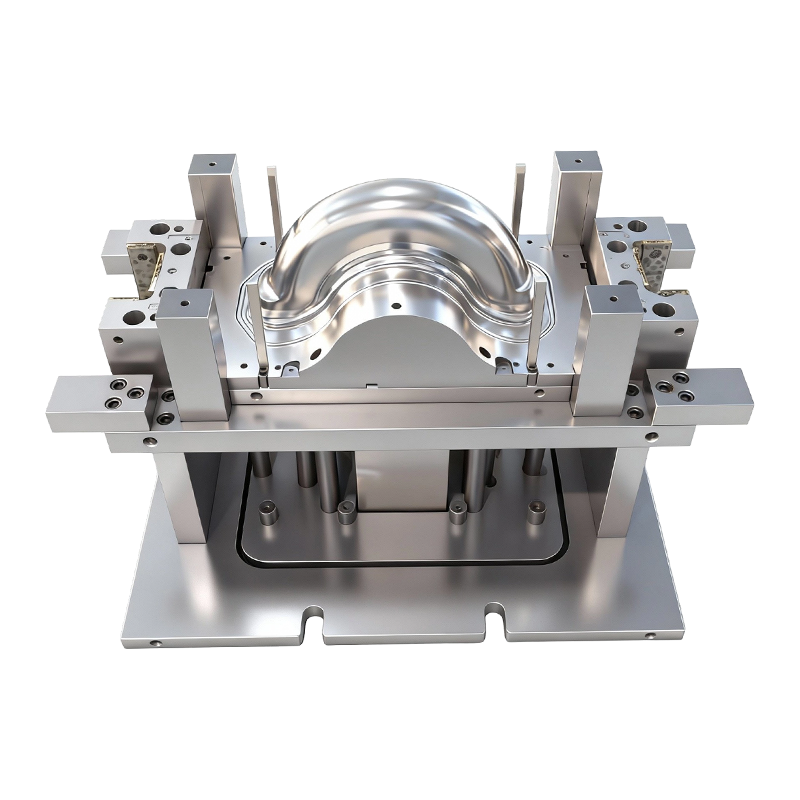
Mélyhúzó forma kétkerekű elektromos járművek első és hátsó kerekeihez
Ez a mélyhúzó forma kétkerekű elektromos járműv...
-
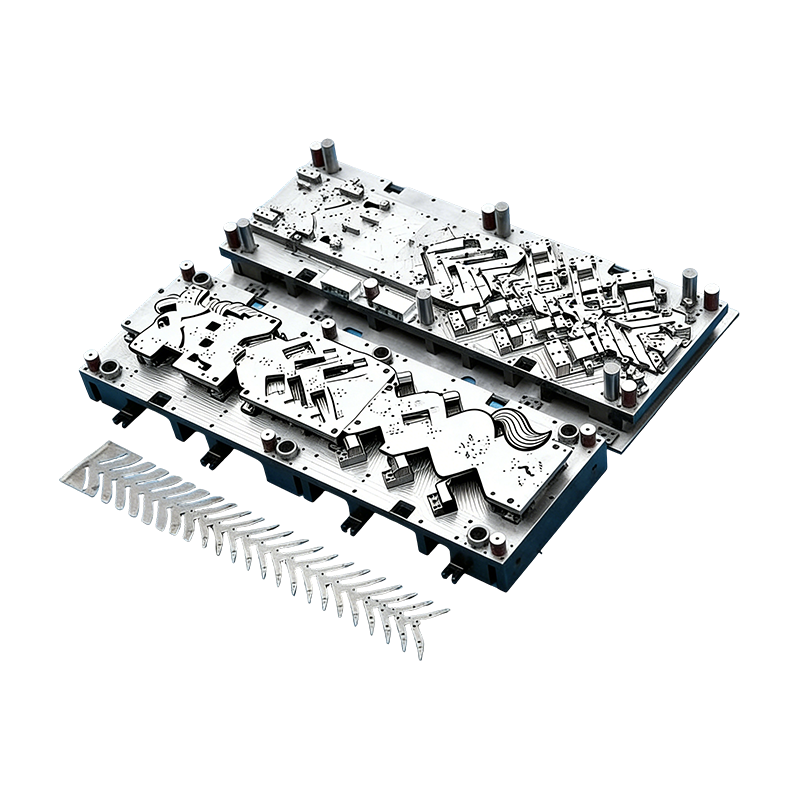
Progresszív öntőformák autóalkatrészekhez
Ezt az autómotorházhoz való folyamatos öntőform...
-
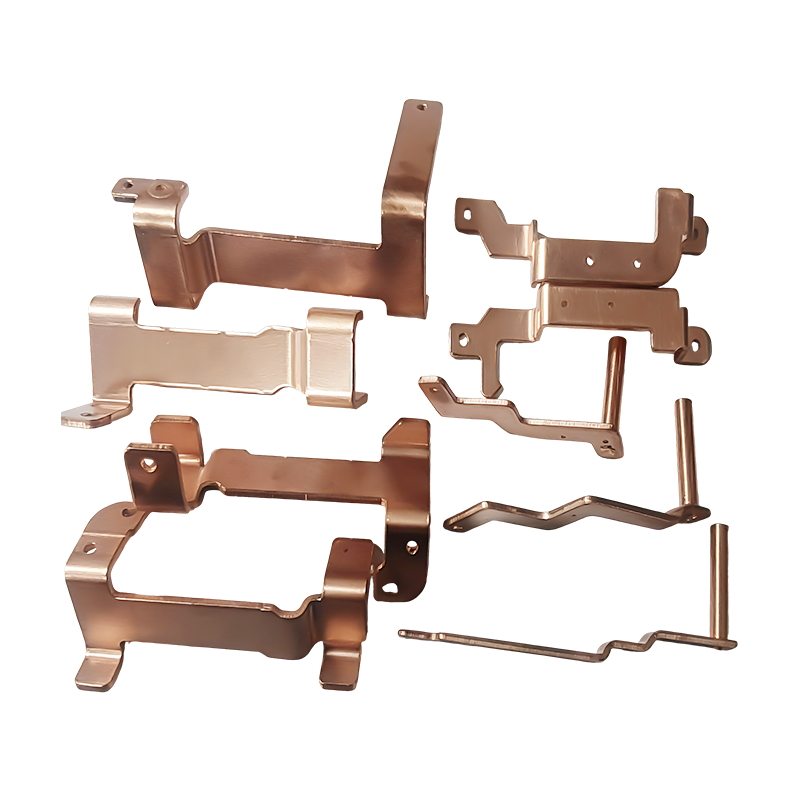
Új energetikai járművek réz gyűjtősín sajtoló alkatrészek
Az új energetikai járművek réz gyűjtősín-bélyeg...
-
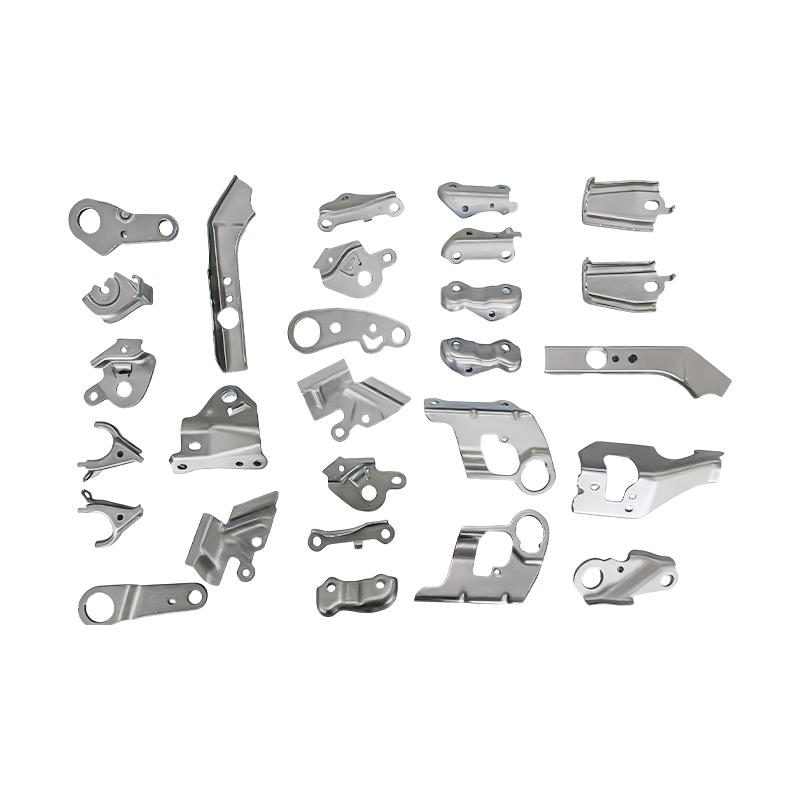
Kis autóalkatrészek progresszív présbélyegző alkatrészek
Kis autóalkatrészeink progresszív présbélyegző ...
-
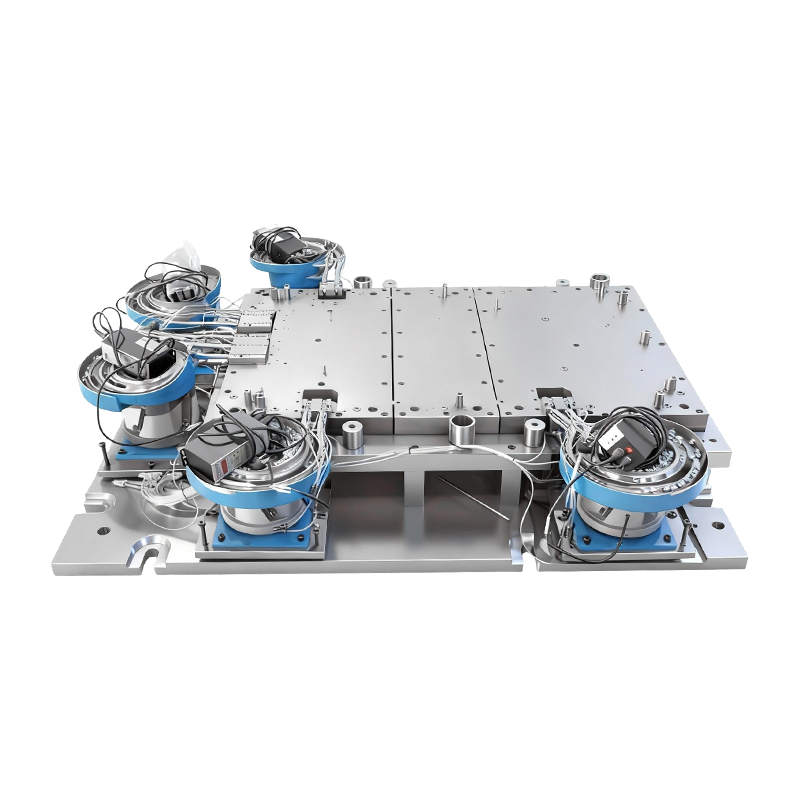
Automatikus szegecselő forma nagy számítógépes gépalaphoz
Ez az automatikus szegecselőforma nagy számítóg...
-
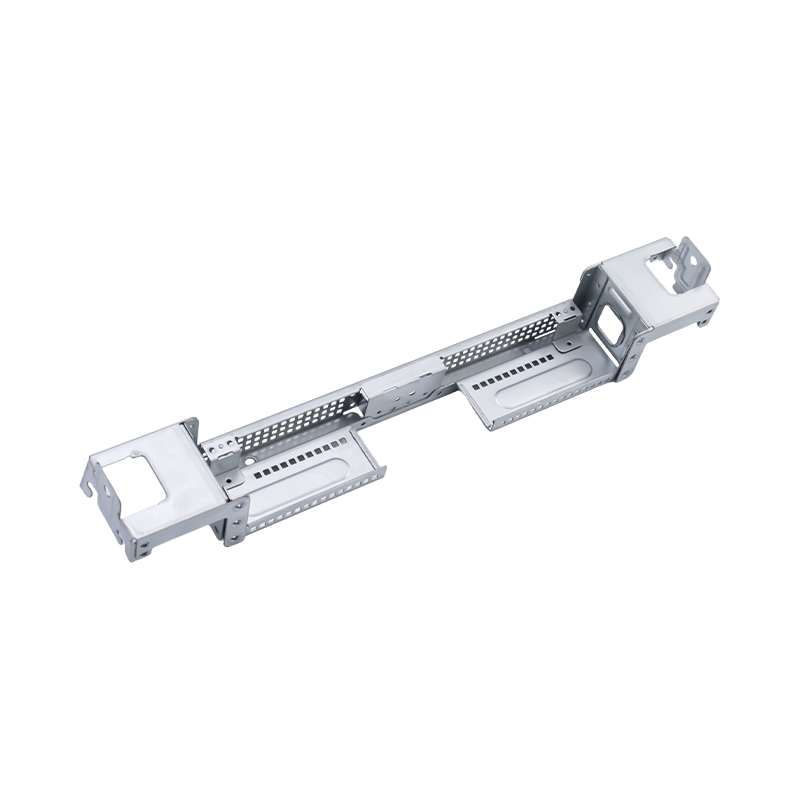
Csúcskategóriás nagy számítógépes bélyegzőalkatrészek
Csúcskategóriás nagyméretű számítógépes bélyegz...

Ipari hírek
Otthon / Hírek / Ipari hírek / Összetett szerszám vs progresszív szerszám: különbségek, alkalmazások és választás
Összetett szerszám vs progresszív szerszám: különbségek, alkalmazások és választás
2026-09-24
Összetett Die vs Progresszív Die: A fő különbség
Egy összetett matrica egyetlen nyomási mozdulattal kész alátétté alakíthatja a szalagot. Egy progresszív matrica ugyanazt a szalagot tucatnyi állomáson keresztül szállíthatja, mielőtt a csatlakozó terminálja végleg szabaddá válik. Mindkettő tömeggyártásra készült precíziós bélyegzőszerszám, mégis nagyon különböző problémákat old meg.
A különbség a folyamatlogikában rejlik. Egy összetett szerszám több műveletet hajt végre egyszerre egy állomáson . Egy progresszív kocka teszi teljessé őket egymás után több független állomáson keresztül . Ez az egyetlen megkülönböztetés vezérel minden mást: a pontosságot, az alakítási képességet, a kimeneti sebességet és a költségeket. A vevők gyakran felcserélhetőként kezelik a kettőt, és ez az a feltételezés, ahol sok eszközköltségvetés elromlik.
Hogyan működik az egyes matricák
Egy összetett szerszámnak egy munkaállomása van. Egyetlen mozdulattal az olyan műveletek, mint a szúrás és az üresítés, ugyanabban a helyzetben történnek. A munkadarab egy nullaponton marad és soha nem mozdul el, így egy préselési ciklus után kész alkatrészként hagyja el a szerszámot. A logika egyszerű: egy állomás, több művelet egyszerre.
Egy progresszív matrica több tucat állomást rendez összetett esetekben az etetési irány mentén. A szalag minden mozdulattal egy lépést halad előre, és minden állomás elvégzi a saját feladatát: szúrás, hajlítás, formázás, szegecselés vagy vágás. Az alkatrész végig a hordozószalagon marad, és csak a végállomáson válik le.
Gyakorlatilag az összetett sajtolószerszámok úgy viselkednek, mint egy precíz vágás, míg a progresszív matrica úgy viselkedik, mint egy kompakt gyártósor, amelyet egyetlen szerszámba építenek be. Mindegyik megközelítésnek természetes otthona van, és az alábbi szakaszok megmutatják, hol húzódik a határ.
Precizitás és tolerancia szabályozás
Mivel az összetett sajtolószerszámban minden vágóél ugyanabból a nullapontból működik, a lyukak közötti helyzet miatt a koncentrikusság és a laposság nagyon szorosan tartható. Nincs hangmagasság, mivel az alkatrész soha nem mozog a műveletek között. Emiatt az összetett szerszám természetes választássá válik olyan lapos részek esetében, ahol a furatok elhelyezkedése kritikus, mint például a precíziós fedőlemezek vagy vékony lapos csatlakozók.
A laposság külön említést érdemel. Egy összetett sajtolószerszámban a munkadarabot egészben préselik és lökdösik, ami segít a vékony lapos részek torzulásmentesen tartásában. Azok az alkatrészek, amelyeknek az illeszkedő felülethez simulva kell ülniük, gyakran részesülnek ebből.
A progresszív matricák lépésről lépésre táplálják előre a szalagot, így az állomások között kis emelkedési tűrés alakulhat ki. Az egylyukú pontosság ezért valamivel alacsonyabb, mint amennyit egy összetett szerszám képes biztosítani. A legtöbb precíziós hardver esetében a különbség a tűréshatáron belül marad, és ez a sokkal nagyobb folyamatrugalmasságért fizetett ár. Ha a lyukakat egymáshoz képest rendkívül pontosan kell elhelyezni, a jó szerszámkialakítás ugyanazon az állomáson is átszúrhatja őket, hogy egy referenciaponton maradjanak.
Formázási képesség
Egy összetett szerszám minden forgácsolószerkezetet egyetlen állomáson koncentrál, és ez korlátozza a teljesítményét. A szerkezeti interferencia kizárja a bonyolult hajlítást, mélyhúzást és az in-die szegecselést, így lényegében a lapos blankolás és átszúrás a cél.
A progresszív szerszámok külön állomásokra osztják a munkát, amelyek nem zavarják egymást. Ez lehetővé teszi a hajlítást, a húzást, az alakítást, a szegecselést és akár a soron belüli észlelést is. A szabálytalan, több hajlítású és jellemzőkkel rendelkező alkatrészek esetében a progresszív szerszám az egyetlen praktikus módja az automatizált mennyiségi gyártás elérésének.
Hasznos ökölszabály: ha a kész alkatrész lapos, érdemes megfontolni egy összetett szerszámot. Ha van egy hajlítása, egy formája vagy egy összeszerelt eleme, a beszélgetés szinte mindig a progresszív szerszámozásra fajul.
Gyártási sebesség és mennyiség
Egy összetett szerszám löketenként egy kész alkatrészt ad le, de ez egy darabos adagolástól és kisütéstől függ, így a ritmusa mérsékelt. Alkalmas kis és közepes térfogatú, nagy pontosságú lapos alkatrészekhez. A hibakeresés is egyszerű, pontossága pedig hosszú távon is stabil marad.
A progresszív szerszám folyamatos szalagadagoláson működik magas bélyegzési frekvencián. A szalag betöltése után a présgép hosszú szakaszokon futhat kis felügyelet mellett. Éppen ezért a progresszív szerszámozás uralja a nagy volumenű, nagy sebességű munkát az autóelektronikában, az új energia- és csatlakozóterminálok gyártásában.
A hangerő az anyagfelhasználást is befolyásolja. A progresszív matricának szüksége van egy hordozóra, amely megtartja az alkatrészt a szalagban, ami több anyagot fogyaszthat az egyszerű formáknál. Egy nagyon nagy futásnál ezt általában felülmúlja a sebesség és a munkamegtakarítás, de egy kis lapos részek esetében ez visszabillentheti az egyensúlyt egy összetett szerszám felé.
Szerszámköltség és karbantartás
Az összetett szerszámok egyszerű felépítésűek, olcsón megépíthetők, gyorsan szállíthatók és könnyen karbantarthatók. Kis szériás rendeléseknél kiváló értéket kínálnak, bár a folyamattartományuk szűk.
A progresszív szerszámok összetett többállomásos tervezést, magasabb mérnöki nehézségeket, magasabb előzetes költségeket és hosszabb átfutási időt foglalnak magukban. Cserébe hosszú élettartamot és stabil futást kínálnak. Miután a szerszámberuházást egy nagy távon szétosztották, a Az egységköltség nagyon alacsonyra esik , amely megfelel a hosszú távú, stabil kötegelt projekteknek.
A karbantartás ugyanazt a mintát követi. Az összetett szerszámok általában rutin élezéssel és ellenőrzéssel karbantarthatók. Egy progresszív kocka professzionális karbantartást és gondos hibakeresést igényel, mert az egyik állomáson elkopott ütés minden utána állomásra hatással lehet.
Tipikus alkalmazások
Az összetett szerszámokat tömítésekhez, alátétekhez, lapos lemezekhez, precíziós fedőlemezekhez, lapos kivezetésekhez és más ultravékony lapos alkatrészekhez használják, szigorú furatok koncentrikussági és síksági követelményekkel.
A progresszív szerszámokat a csatlakozókapcsokhoz, a reléérintkezőkhöz, az új energiasrapnelekhez, az akkumulátorcsatlakozókhoz, a hajlított kapcsokhoz, a szabálytalan árnyékoló dobozokhoz és az in-die szegecselt szerelvényekhez használják. Ha az Ön projektje ezeket a formált alkatrészeket tartalmazza, a mi választékunk egyedi fémbélyegző alkatrészek jó kiindulópont.
| Összehasonlítás | Compound Die | Progressive Die |
|---|---|---|
| Folyamat logika | Egyidejű műveletek egy állomáson | Sorozatos műveletek több állomáson |
| Precizitás | Nagyon magas, nincs halmozott tolerancia | Magas, kisebb hangmagasság-hibával |
| Alakító képesség | Csak lapos blankolás és piercing | Hajlítás, rajzolás, szegecselés és így tovább |
| Termelési mód | Egyrészes kimenet, közepes sebesség | Folyamatos szalagadagolás, nagy sebesség |
| kötet | Kicsitől közepesig | Magastól nagyon magasig |
| Szerszámköltség | Alacsonyabb kezdeti költség | Magasabb kezdeti költség, alacsonyabb fajlagos költség a tömeggyártásban |
| Karbantartás | Könnyű | Szakszerű karbantartást és hibakeresést igényel |
Anyag- és alkatrésztervezési szempontok
Az anyagvastagság és a típus ugyanúgy befolyásolja a döntést, mint az alkatrész alakja. A nagyon vékony anyag könnyen eltorzul, amikor sok állomáson átnyomják, ez az egyik oka annak, hogy az ultravékony lapos részeket gyakran egy összetett szerszámban tartják. A keményebb vagy ruganyosabb anyagoknál viszont szükség lehet olyan ellenőrzött alakítási lépésekre, amelyeket csak a progresszív elrendezés tud biztosítani.
Az alkatrész tervezése is számít. Ha a furatokat túl közel helyezi el az élhez vagy egy hajlítási vonalhoz, az deformációt okozhat mindkét szerszámtípusban. A rajz gyárthatósági áttekintése a szerszámozás megkezdése előtt sokkal olcsóbb, mint a szerszám utólagos korrigálása, és a kis tervezési módosítások gyakran áthelyezhetik az alkatrészt egy összetett szerszámozási útvonalról egy egyszerűbbre.
Végül fontolja meg, mi történik a bélyegzés után. A bevonat, a hőkezelés vagy az összeszerelés lépései további korlátokat határozhatnak meg a sorja magasságára, síkságára és méretstabilitására vonatkozóan, és ezeket a határértékeket a szerszám tervezése előtt meg kell állapodni.
Gyakori hibák a kocka kiválasztásakor
A legtöbb szerszámmal kapcsolatos probléma a szerszám típusa és a projekt valós követelményei közötti eltérésre vezethető vissza. Négy minta jön elő ismételten:
- Progresszív matrica kiválasztása rövid távra, majd felfedezni, hogy a szerszámköltség uralja minden alkatrész árát.
- Komplex matrica kiválasztása olyan alkatrészhez, amely később kis hajlítást vagy dombornyomottságot kap, ami költséges újratervezést kényszerít ki.
- A funkció által megkívántnál szigorúbb tűréshatárok megadása, ami a projektet a drágább szerszámok felé tolja, valódi haszon nélkül.
- Az éves előrejelzés figyelmen kívül hagyása. A néhány ezer darabtól kezdődő alkatrész hosszú távú programmá nőhet ki, és a szerszámtervnek ezt lehetővé kell tennie.
A legtöbb probléma elkerülhető, ha a kezdetben megosztja a várt mennyiséget és a szolgáltatások teljes készletét szerszámpartnerével.
Amikor a két kockatípus együtt dolgozik
A választás nem mindig vagy-vagy. Egyes projektek egy összetett szerszámot használnak egy lapos nyersdarab előállításához szorosan elhelyezett lyukakkal, és egy külön alakító szerszámot használnak a hajlítások hozzáadásához. Mások progresszív szerszámot használnak a kialakított testhez, és másodlagos műveletet egy kritikus jellemzőhöz.
Ezeknek a hibrid útvonalaknak akkor van értelme, ha az egyik jellemző összetett szintű pozicionálási pontosságot igényel, míg a többi alkatrész formázásra szorul. Egy tapasztalt szerszámmérnök mérlegeli az extra kezelést az elért pontossággal, és javasolja a legegyszerűbb útvonalat, amely megfelel a rajznak.
Hogyan válasszuk ki a megfelelő szerszámot az Ön számára
Kezdje három kérdéssel. Lapos az alkatrész, vagy hajlítani és formálni kell? Mennyire szorosak a furatpozíció és a síkosság tűrései? És mi a várható éves kibocsátás?
Válasszon összetett szerszámot nagy pontosságú lapos alkatrészekhez és kis tételekhez. Válasszon progresszív szerszámot összetett alakú alkatrészekhez és nagy sebességű automatikus tömeggyártáshoz. Egyik sem jobb minden esetben; mindegyik más-más forgatókönyvhöz illeszkedik, és a legjobb megoldás az alkatrészszerkezethez, a tűréskövetelményekhez és az éves mennyiséghez igazodó megoldás.
Munkavégzés Suzhou Shuangqisi Mold Equipment Co., Ltd. a bélyegző szerszámokon és alkatrészeken
at Suzhou Shuangqisi Mold Equipment Co., Ltd. , a szerszámválasztást inkább mérnöki döntésnek, mint értékesítési döntésnek tekintjük. Mérnökeink áttekintik a rajzot, a tűréskövetelményeket és az éves mennyiséget, majd olyan szerszámozási utat ajánlanak, amely egyensúlyban tartja a pontosságot, a hatékonyságot és a gyártási költségeket.
Felfedezheti nálunk precíziós fémbélyegző szerszámok ha szerszámokra van szüksége saját gyártósorához, vagy dolgozzon velünk kész alkatrészeken rajtunk keresztül fém sajtoló alkatrészek szolgáltatást. Küldje el részünk rajzát és várható mennyiségét, ill Suzhou Shuangqisi Mold Equipment Co., Ltd. szerszámokkal és árajánlatjavaslattal fog visszatérni.
Előző bejegyzés
In-Die szegecselés progresszív sajtolószerszámokhoz: alapelvek és alkalmazások
Következő bejegyzés
Alumíniumbélyegző beszállítók: A képesség, a kockázat és az illeszkedés értékelése
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
