-
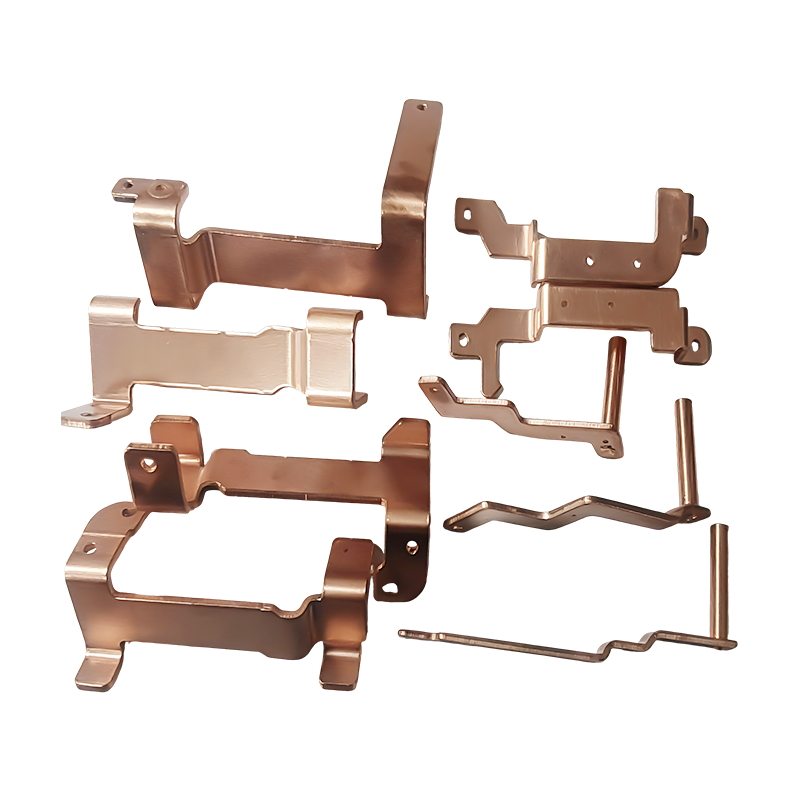
Új energetikai járművek réz gyűjtősín sajtoló alkatrészek
Az új energetikai járművek réz gyűjtősín-bélyeg...
-
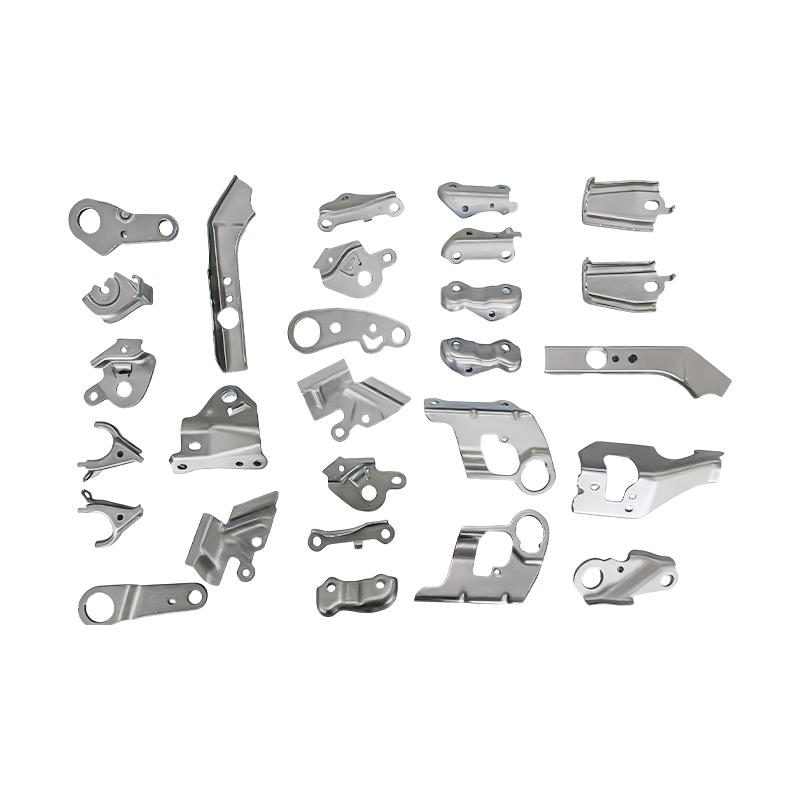
Kis autóalkatrészek progresszív présbélyegző alkatrészek
Kis autóalkatrészeink progresszív présbélyegző ...
-
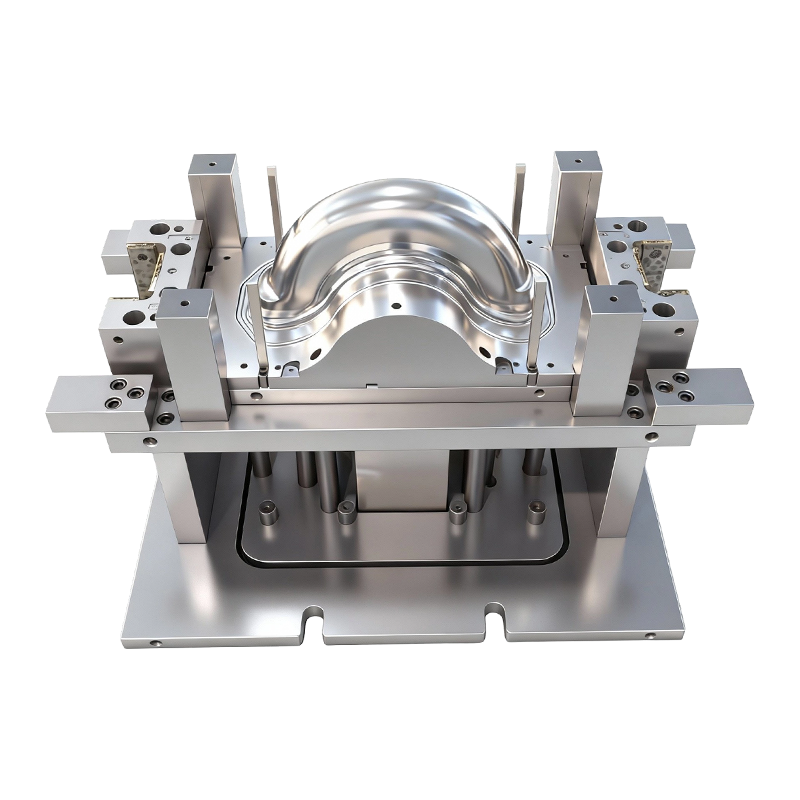
Mélyhúzó forma kétkerekű elektromos járművek első és hátsó kerekeihez
Ez a mélyhúzó forma kétkerekű elektromos járműv...
-
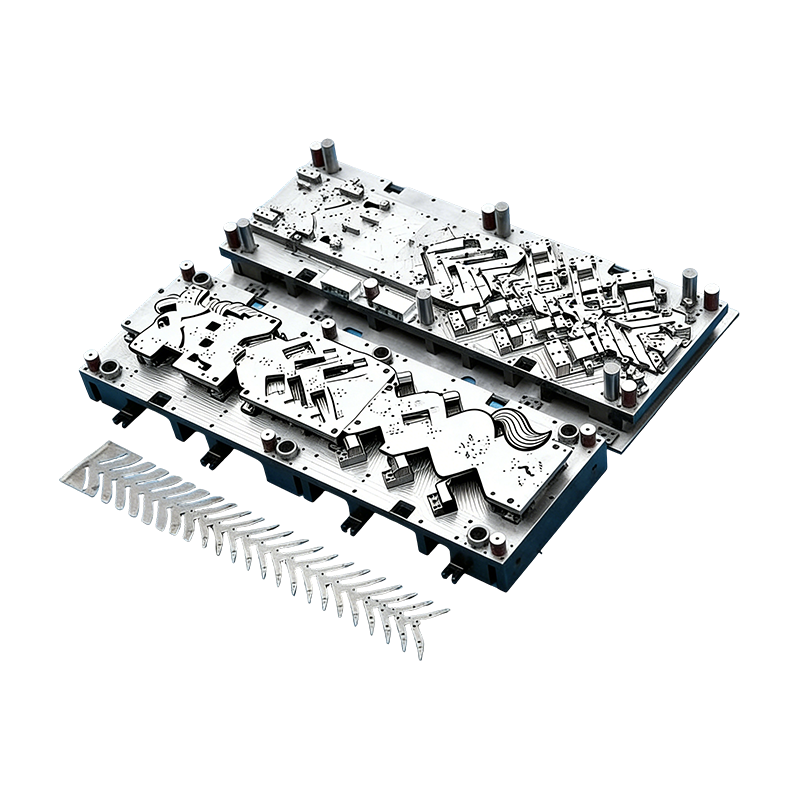
Progresszív öntőformák autóalkatrészekhez
Ezt az autómotorházhoz való folyamatos öntőform...
-
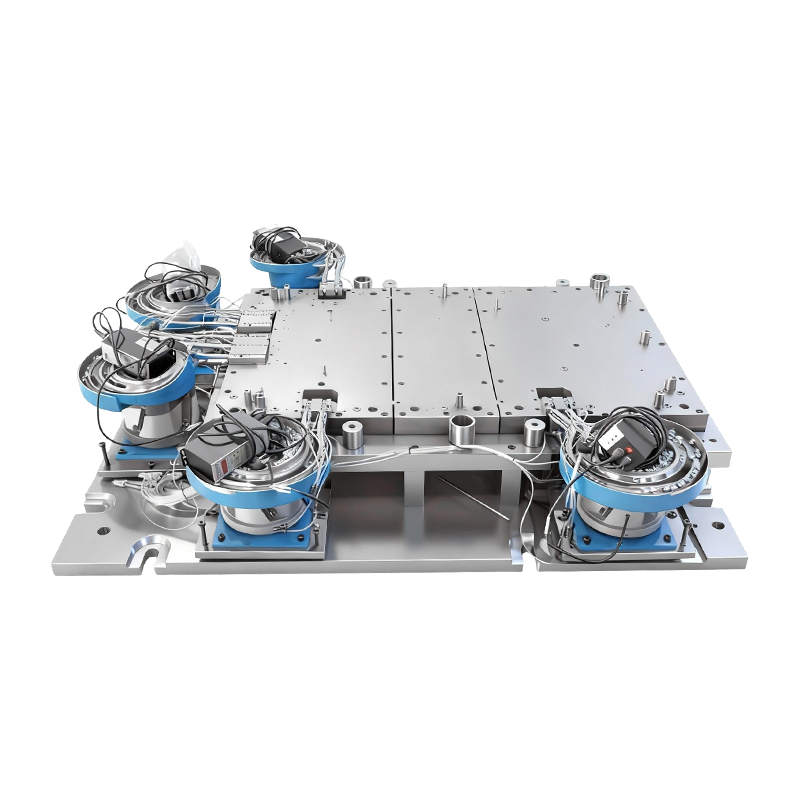
Automatikus szegecselő forma nagy számítógépes gépalaphoz
Ez az automatikus szegecselőforma nagy számítóg...
-
Gáztartály végén bélyegző alkatrészek
A gáztartály végének bélyegző részei az autóipa...

Ipari hírek
Otthon / Hírek / Ipari hírek / In-Die szegecselés progresszív sajtolószerszámokhoz: alapelvek és alkalmazások
In-Die szegecselés progresszív sajtolószerszámokhoz: alapelvek és alkalmazások
2026-09-24
Mit tesz az In-Die szegecselés egy progresszív szerszám belsejében
A legtöbb bélyegzett szerelvény két külön műveleten megy keresztül: az alkatrészeket egy szerszámban alakítják ki, majd egy présbe vagy egy rögzítőelembe viszik, ahol összeillesztik őket. Az in-die szegecselés megszünteti ezt a második utat. A szegecselő állomás egy többállásos progresszív szerszám belsejében helyezkedik el, így a szúrás, hajlítás, egymásra rakás, szegecselőtolás, szegecselés, formázás és kivágás egyetlen folyamatos szerszámban történik.
Az eredmény egy kész, tartósan összeillesztett többrétegű alkatrész egyetlen nyomómozdulattal. Mivel a kötés előregyártott, független szegecssel készül, az eljárás különbözik a hegesztéstől, a kötéstől és az offline présszegecseléstől. Nincs hőbemenet és külön összeszerelő cella, és egyetlen kezelőnek sem kell a részben kész alkatrészeket egyik gépről a másikra mozgatnia.
A logika ugyanaz, mint bármelyikben progresszív bélyegzési folyamat a transzferbélyegzéshez képest : a sáv egy rögzített hangmagassággal halad előre, és minden állomás egy feladatot végez. Az in-die szegecselést az teszi különlegessé, hogy az egyik ilyen munka egy mechanikus illesztési művelet, amelyet a préslöketig időzítenek, és maga a matrica merevsége vezérel.
A négylépcsős munkaciklus
Minden szegecselő állomás ugyanazt a sorrendet követi, az alkatrésztől függetlenül. Ennek megértése megkönnyíti annak megállapítását, hogy hol nyerik vagy veszítik el a pontosságot.
Előalakítás és pozicionálás
A hordozószalagot precíziós pilóták vezetik a helyükre. A lyukasztó és hajlító állomások ezután egymás után működnek, egymásra rakják a laprétegeket, és beállítják a szegecsfuratokat, hogy azok koaxiálisak legyenek, mielőtt szegecs kerülne bevezetésre. Ha a lyukak ezen a ponton nincsenek egy vonalban, a szegecselő lyukasztó nem tudja később megmenteni a kötést.
Automatikus szegecselőtolás
Egy külső vibrációs táladagoló szétválogatja a szegecseket, és egyenként, levegővel szállítja őket az alsó szerszámban lévő pozicionáló állomásra. Az érzékelők figyelik a hiányzó vagy beszorult szegecseket. Ha hibát észlelnek, azonnal kioldják a nyomásvédelmet, így a rossz előtolás inkább leállítja a prést, nem pedig a szerszámot vagy hibás alkatrészt hoz létre.
Hideg szegecselés és alakítás
Ahogy a prés leereszkedik, a szegecselő bélyeg függőleges erőt fejt ki. A szegecsszár áthalad az előre átszúrt lyukakon, a farok pedig szétterül, és felborul a szerszámkorláttal szemben, így szilárd szegecsfejet alkot. A rétegek egymáshoz vannak zárva, nincs rés közöttük, és az egész esemény hideg plasztikus deformáció.
Formázás és kisülés
A szerszám kinyílása után a szerelvény továbbmegy az alakító, méretkalibráló és ellenőrző állomásokra, majd a végső blankolásra. A kész alkatrész már szegecselt és már ellenőrizve hagyja el a szerszámot.
Az In-Die szegecselőrendszer alapvető moduljai
A megbízható szegecselő szerszám valójában négy rendszer, amely egyként működik. Bármelyik gyengesége gyorsan megjelenik a hulladékgyűjtőben.
| Modul | Fő összetevők | Mit irányít |
|---|---|---|
| Fő bélyegző szerszám | Piercing-, hajlító-, alakító- és simítóállomások | Csík elhelyezése és rétegigazítás |
| Automatikus szegecselőtolás | Vibrációs tál, leválasztás és pneumatikus szállítás | Egy szegecs, a megfelelő helyen, minden ütés |
| Precíziós szegecselő egység | Szegecselő lyukasztó, pozicionáló betét, nagynyomású nyersdarab tartó, vezető alkatrészek | Fejforma, ízületi feszesség és konzisztencia |
| Észlelés és védelem | Érzékelők hiányzó, laza vagy beszorult szegecsekhez | Megakadályozza a hibákat és az ütközéseket |
A szegecselő egység külön figyelmet érdemel. Lyukasztója, betétje, üres tartója és vezetői határozzák meg, hogy mennyire stabil a kötés az első ütéstől a milliomodig. A merev szerszámszerkezet és a nagy pontosságú vezetőrendszer biztosítja a szegecselési pontosságot és a reteszelési szilárdságot a tűréshatáron belül, mivel a folyamatban semmi sem függ a kezelő készségétől.
Miért javítja egy pozicionálási referencia a pontosságot?
Az offline összeszerelésben minden kezelési lépés új rögzítési hibát okoz. Az alkatrészt felveszik, rögzítőelembe helyezik, újra felhelyezik és összeillesztik. Kis eltolások halmozódnak fel minden egyes lépésnél.
Az in-die szegecselés ezt elkerüli, mert a hordozószalag egyetlen pozicionáló referenciaként működik az első állomástól az utolsóig. A szegecs mindig azokhoz a vonásokhoz viszonyítva kerül elhelyezésre, amelyeket pillanatokkal korábban ugyanabban a matricában, ugyanazon a csíkon átszúrtak. Ez az oka annak, hogy az eljárás ilyen egyenletes szegecspozíciót, fejmagasságot és szakítószilárdságot biztosít nagyon hosszú gyártási folyamatok során.
Ugyanez az integráció támogatja a nagy teljesítményt. A szerszámon belül automatizált adagolással, illesztéssel és ellenőrzéssel csökken a munkaerő-tartalom, megszűnik a félkész alkatrészek forgalma, és praktikussá válik a folyamatos, millió darabos gyártás.
Vezetőképes bevonatok védelme
Az elektromos alkatrészeknél az illesztési mód ugyanolyan fontos, mint a csatlakozás. A hegesztési hő leégetheti vagy oxidálhatja a bevonatos felületet, a sérült bevonat pedig nagyobb érintkezési ellenállást jelent pontosan ott, ahol az alkatrésznek vezetnie kell.
A hidegszegecselés elkerüli ezt a problémát. A folyamat nem használ hőt, tehát nikkel, ezüst és arany bevonat sértetlen marad oxidáció vagy égési veszteség nélkül, és a lemez nem eltávolítható. Ez az egyik fő oka annak, hogy az eljárás megfelel a precíziós elektromos alkatrészeknek és az új energiavezető alkatrészeknek, ahol a stabil vezetőképesség tervezési követelmény, nem pedig preferencia.
Választás a félcsöves és tömör szegecsek között
Mindkét szegecstípus automatikusan betáplálható a szerszámba, és hidegalakítással felborítható, így a választás a kötés által viselt terhelésen múlik.
- Félcső alakú szegecsek a mainstream választás. Üreges száruk kisebb alakítóerőt igényel, ami megfelel a legtöbb vékonylemez precíziós hardvercsatlakozásnak.
- Tömör szegecsek ott használatosak, ahol a kötés nagy igénybevételnek vagy nagy szakítószilárdságúnak néz ki, és a teltebb, erősebb szár megéri a további alakító erőt.
Az anyagok kompatibilitása széles. Az olyan gyakori sajtolóanyagok, mint a hidegen hengerelt acél, rozsdamentes acél, réz, sárgaréz és alumíniumötvözet, mind összeilleszthetők így. Mivel ezek a fémek visszarugózással és keménységükben különböznek, a szegecselő lyukasztó és a szerszámbetét általában az adott anyagköteghez van hangolva.
Tipikus alkalmazások
Az in-die szegecselés a leggyakoribb, ahol a méretpontosság, a vezetőképesség és az ismételhetőség egyszerre számít. A fő iparágak az autóelektronika, az új energetikai elektromos rendszerek, a precíziós háztartási készülékek és az ipari vezérlőkapcsolók.
A tipikus részek a következők:
- Relé ezüst érintkezők
- Akkumulátorcsatlakozó repeszek
- Gyűjtők
- Csatlakozók kivezetései
- Váltson vezető hardvert
- Precíziós árnyékoló alkatrészek
Ezekben az alkatrészekben egy kicsi, vékony geometria osztozik, amelyet nagyon nagy mennyiségben gyártanak, és a csatlakozásnak elektromosan és mechanikailag megbízhatónak kell lennie. Ebben a profilban térül meg a leggyorsabban az együtemű, teljesen automatizált szegecsszerszám.
Tervezési pontok, amelyek eldöntik, hogy a szerszám teljesít-e
Az in-die szegecselés egyszerűnek tűnik, ha már fut, de a részletek már jóval az első próba előtt elkészültek. Néhány döntésnek van a legnagyobb súlya.
- Csík elrendezés. A szegecselő állomásnak elegendő hely kell a lyukasztáshoz, a betéthez és az adagolási útvonalhoz, és a szalagnak stabilnak kell maradnia az előtte lévő hajlító- és halmozási állomásokon keresztül.
- Furatok igazítása. Az áttört lyukaknak minden rétegben egy vonalba kell esniük a szegecs hézagán belül, ezért a vezető- és vezetőkialakítást a szalagosztással együtt kell figyelembe venni.
- Takarmányozási megbízhatóság. A szegecs irányának, szétválasztásának és szállításának teljes préselési sebességgel megismételhetőnek kell lennie. Az etetési hibák a leállások leggyakoribb okai.
- Érzékelő lefedettsége. Az észlelésnek meg kell erősítenie a szegecsek jelenlétét a löket előtt, és meg kell ragadnia a meglazult vagy beszorult szegecseket, hogy a hibák soha ne haladjanak tovább.
- Karbantartási hozzáférés. A szegecselő ütések és a betétek kopása. A gyors cserére tervezett szerszám magas üzemidőt biztosít a hosszú gyártási élettartam során.
Azok a csapatok, amelyek a szegecselőállomást utólagos gondolatként kezelik, hajlamosak a próba során felfedezni ezeket a határokat. Azok a csapatok, amelyek együtt tervezik a teljes fejlődést, hajlamosak elkerülni őket.
Ahol az In-Die szegecselés illeszkedik a bélyegzőprogramba
Az in-die szegecselés az integrált műveletek szélesebb családjának egyik tagja. Megosztja filozófiáját az in-die koppintással és más csatlakozási lépésekkel, amelyek az összeszerelési munkákat a sajtóba helyezik át. A témát részletesebben tárgyalja ez a magyarázat. hogyan egyesül a bélyegzés és az összeillesztés egy nyomás alatt .
Az alkatrésztől függ, hogy jó-e a választás. A nagy mennyiséget és a stabil kialakítást jutalmazza, mivel a szerszámberuházás több részre oszlik. Kevésbé vonzó nagyon kis mennyiségeknél vagy olyan szerelvényeknél, amelyek geometriája gyakran változik. A megfelelő tartományba eső programok esetén azonban a másodlagos összeszerelési lépés kiiktatása lerövidítheti az átfutási időt és egyúttal csökkentheti a kezelési károkat.
Szegecselő szerszámok és alkatrészek építése Suzhou Shuangqisivel
A szegecselő szerszám csak olyan jól teljesít, mint a mögötte lévő szerszám. A Suzhou Shuangqisi precíziós progresszív szerszámokat tervez és gyárt, valamint a vállalat elektronikus bélyegző szerszámok kisméretű, nagy pontosságú alkatrészekhez természetes kiindulópontot jelentenek az integrált szegecselést igénylő terminál-, érintkező- és sínprogramokhoz.
Ahol az alkatrész egy csatlakozó vagy terminál, a nagy sebességű progresszív bélyegző szerszám a csatlakozókhoz és a kivezetésekhez bemutatja, hogy ez a munka milyen típusú többállomásos szerszámozásra épül. A sok állomást tartalmazó összetettebb elrendezések esetén a többállomásos progresszív sajtolószerszám keményfém betétekkel a hosszú szerszámélettartamot célozza meg az igényes, nagy volumenű gyártás során.
A szegecselőtolás, az érzékelés és a présvédelem ugyanúgy automatizálási problémák, mint a szerszámozási problémák, és ezeket támogatni lehet bélyegző automatizálási berendezések etetéshez és kezeléshez . Azok a vásárlók, akik a szerszámok helyett inkább kész alkatrészeket vásárolnak, böngészhetnek vevői rajzok alapján készült elektronikus bélyegző alkatrészek , vagy tekintse át a bélyegző alkatrészek teljes választéka .
Ugyanezek az összekapcsolási elvek vonatkoznak az új energetikai hardverekre is. Megnézhetik például azokat a programokat, amelyek vezető kapcsolatokat párosítanak kialakított házzal akkumulátorfedél bélyegző alkatrészek elektromos járművekhez referenciaként a nagy formátumú síkosság és a formázás szabályozásához.
Szegecselő projekt indítása
A megvalósíthatóság felmérésének leggyorsabb módja a rajzok, a szegecsspecifikáció, a lemezanyag és a vastagság, valamint az éves mennyiség elküldése. Ebből a négy bemenetből egy mérnöki csapat tanácsot tud adni a szalagok elrendezésével, az adagolási módszerrel és azzal kapcsolatban, hogy a félcső alakú vagy tömör szegecs megfelel-e a terhelésnek.
Ha van egy szegecselt szerelvénye, amely jelenleg offline módon van csatlakoztatva, vagy egy új vezetőképes alkatrésze van még koncepciós stádiumban, lépjen kapcsolatba a Suzhou Shuangqisi mérnöki csapattal, hogy megvitassák a szegecselő szerszám követelményeit . Egy korai beszélgetés az ízületről általában több időt takarít meg, mint bármely későbbi változtatás a szerszámon.
Előző bejegyzés
Gépjárműalkatrészek progresszív bélyegzése: Vágóformák, tűréshatárok, költségek és mennyiségi útmutató
Következő bejegyzés
Összetett szerszám vs progresszív szerszám: különbségek, alkalmazások és választás
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
