-
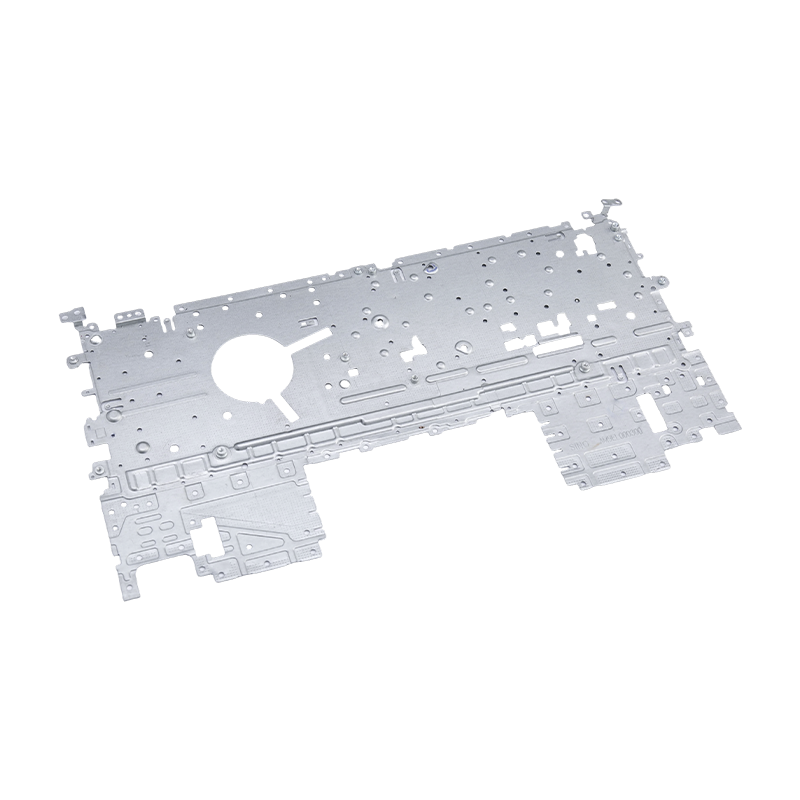
Laptop bélyegző alkatrészek
Laptopbélyegző alkatrészeink precíziós gyártású...
-
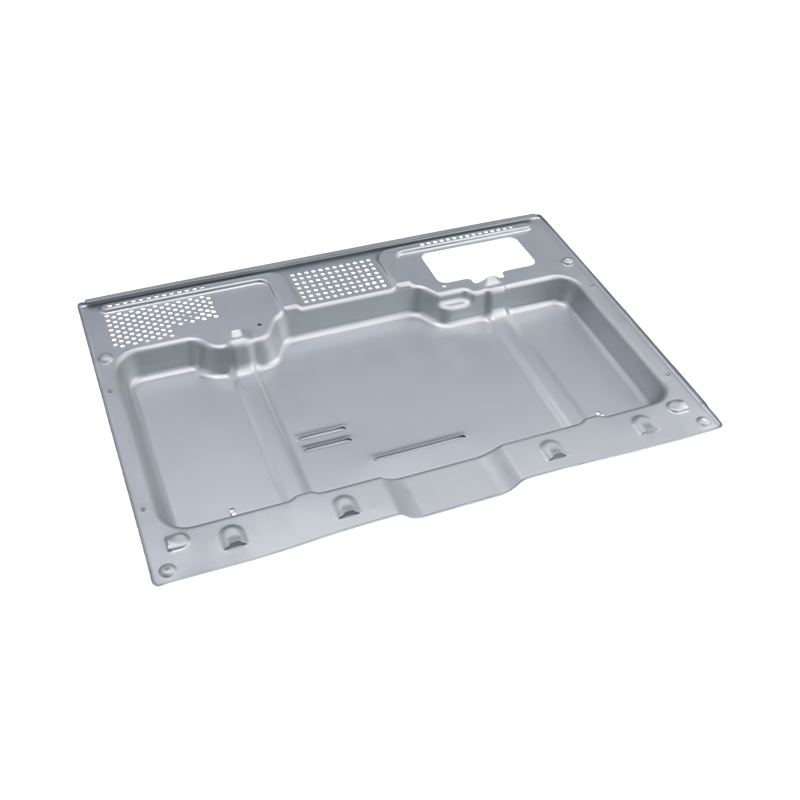
Csúcskategóriás sütőbélyegző alkatrészek
Csúcskategóriás sütőbélyegző alkatrészeink prec...
-
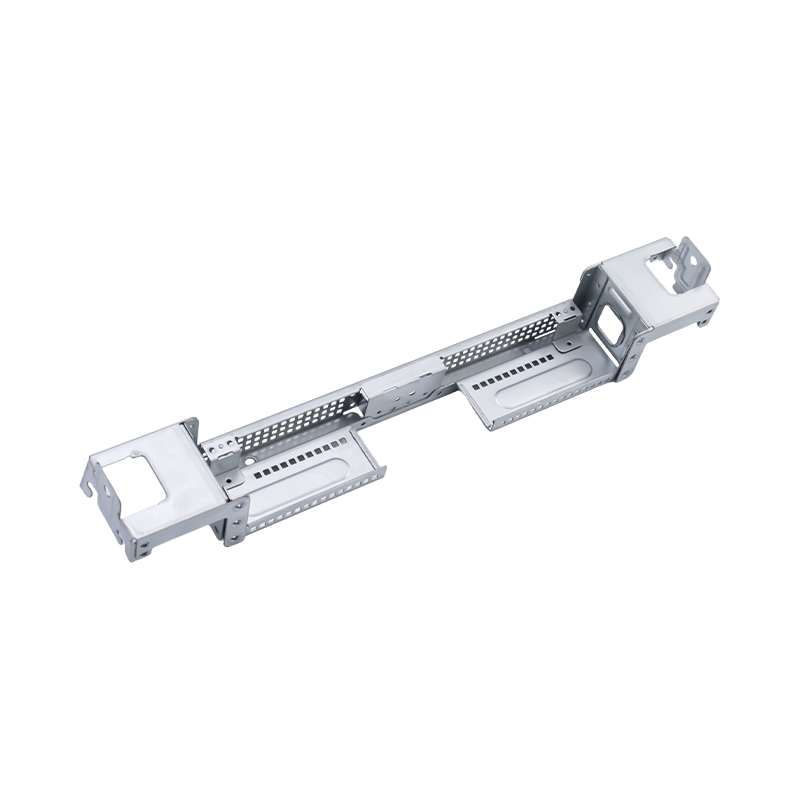
Csúcskategóriás nagy számítógépes bélyegzőalkatrészek
Csúcskategóriás nagyméretű számítógépes bélyegz...
-
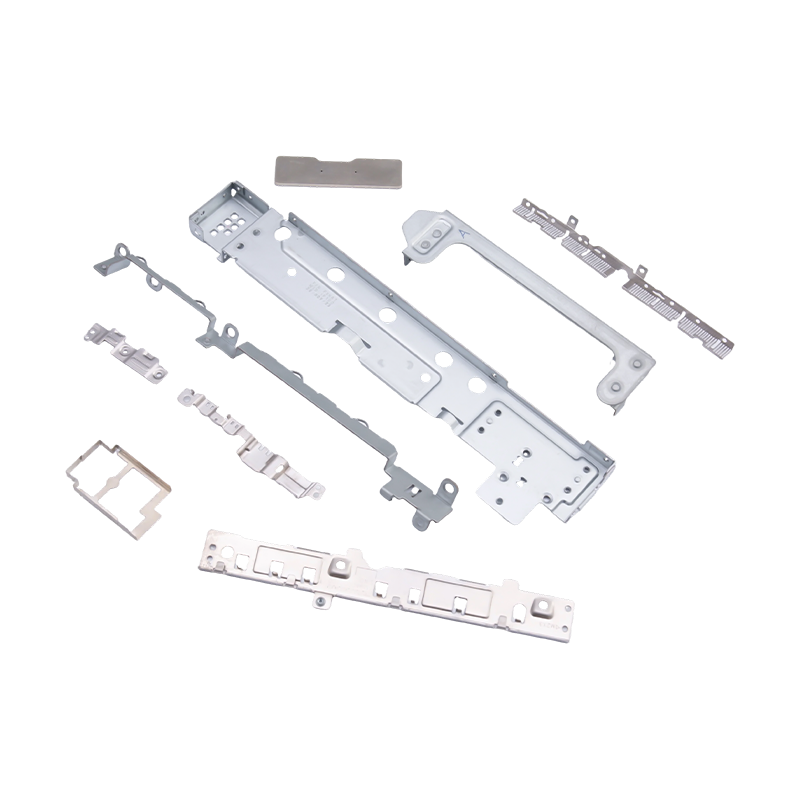
Kis bélyegzett alkatrészek laptopokhoz és mobiltelefonokhoz
A modern hordozható elektronika alapvető belső ...
-
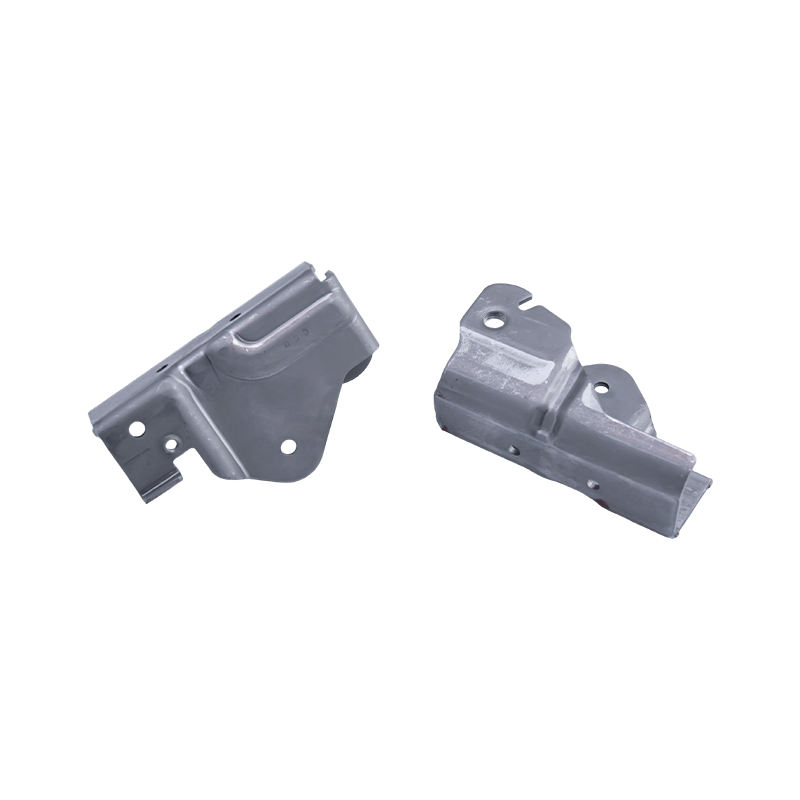
Autóülések bélyegző alkatrészei
Az autóülések bélyegzőalkatrészei az autóülések...
-
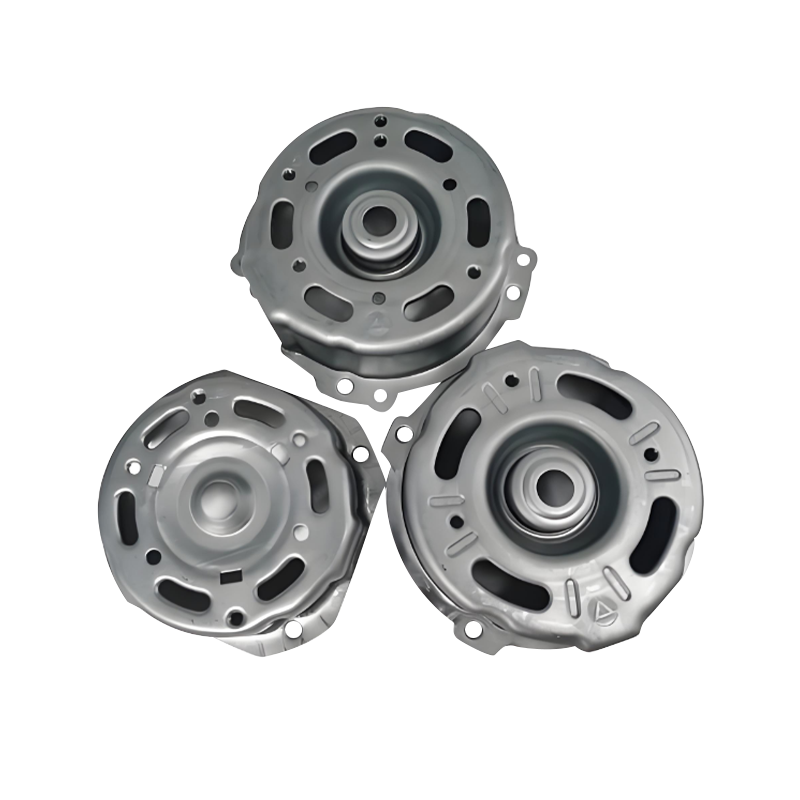
Gépjárműmotorház-bélyegző alkatrészek
Az autómotorok házának bélyegző alkatrészei az ...

Ipari hírek
Otthon / Hírek / Ipari hírek / Fémbélyegzés magyarázata: Teljes útmutató a folyamathoz, az anyagokhoz és a költségekhez
Fémbélyegzés magyarázata: Teljes útmutató a folyamathoz, az anyagokhoz és a költségekhez
2026-09-07
Egy beszerző mérnököt most felkértek, hogy szerezzen be 60 000 rozsdamentes acél tartót. Három árajánlat érkezik, és a legalacsonyabb darabonkénti ár közel 40%-kal alacsonyabb a többinél – de 15 000 USD szerszámdíjat kell fizetni. A rés nem hiba: az alacsony idézet a fémbélyegzésből származik. Az, hogy ez az ár valós-e, a szerszámtól, a préskapacitástól, az anyagtól és a mögötte álló gyártási mennyiségtől függ.
A fémbélyegzés a precíziós lemezalkatrészek tömeggyártásának legköltséghatékonyabb módja. A prés egy fémlemez szalagot a lyukasztó és a szerszám közé kényszerít, és löketenként a másodperc törtrésze alatt készíti el a kész alkatrészt. A bélyegzés nem egyetlen művelet, hanem folyamatok családja – simítás, hajlítás, mélyhúzás és még sok más –, amelyek az elemek fedelétől a laptop vázáig terjednek.
Mi az a fémbélyegzés?
A fémbélyegzés egy hidegalakítási eljárás, amelynek során a lapos fémlemezeket prés és szerszámkészlet segítségével részekre formálják. A tekercs vagy szalag formájában szállított lapot a lyukasztó és a szerszám közé vezetik. A lyukasztó nyomás alatt lefelé mozog, és a fémet vágják, hajlítják vagy húzzák, hogy kitöltsék a szerszámüreget. Minden nyomóütés egy alkatrészt hoz létre; egy progresszív szerszámban minden löketből egy kész alkatrész lép ki.
A következtetés egyértelmű: a bélyegzés nyer a hangerőn. A szerszám megépítése után a darabonkénti költség drámaian csökken, mivel a folyamat nagy sebességgel fut, nem termel forgácsot, és csak a nyers lapot és a kenőanyagot fogyasztja. Néhány tízezer feletti mennyiségnél egy bélyegzett alkatrész rutinszerűen 50-80%-kal kevesebbe kerül, mint a tuskóból megmunkált azonos alkatrész.
Gyakori bélyegzési műveletek
- Kiürítés – lapos körvonal kivágása a lapról.
- Piercing – lyukak vagy rések lyukasztása az alkatrészbe.
- Hajlítás - a lap összehajtása egyenes tengely mentén.
- Mélyrajzolás – a lap csésze vagy burkolat formába húzása.
- Coining és dombornyomás — finom felületi részletek préselése nagy helyi erővel.
Nagy sebesség
Több száz ütés percenként.
Több száz ütés percenként.
Szerszámvezérelt költség
Magas elöl, alacsony darabonként.
Magas elöl, alacsony darabonként.
Anyagtartomány
Acél, rozsdamentes, alumínium, réz.
Acél, rozsdamentes, alumínium, réz.
Megismételhető tolerancia
Felállítás után ±0,05 mm-en belül stabil.
Felállítás után ±0,05 mm-en belül stabil.
Hogyan működik a bélyegzési folyamat
Öt lépés határozza meg a bélyegzett részprojekt kimenetelét:
- Az alkatrésztervezés és a gyárthatóság felülvizsgálata – a tűréseket, az anyagvastagságot, a furatok méretét, a hajlítási sugarakat és az élkövetelményeket a sajtolási szabályokkal összhangban a szerszámozás megkezdése előtt ellenőrzik.
- A szerszám tervezése és gyártása – a matrica a legnagyobb költségtétel, edzett szerszámacélból van megmunkálva, vezetőkkel és rugóval szerelték össze, és addig tesztelték, amíg az alkatrész megfelel a rajznak.
- Anyag kiválasztása és előkészítése – a tekercseket vagy szalagokat minőség, vastagság, szélesség és felületi minőség határozza meg; anyagtanúsítványok igazolják a kémiát.
- Présbeállítás – a szerszámot a tonnatartalom, a löket és a zárási magasság szerint kiválasztott présbe szerelik; A 80-400 tonnás prések a legtöbb közepes méretű alkatrészt lefedik.
- Bélyegzés és másodlagos műveletek – a gyártás nagy sebességgel folyik, majd sorjázás, menetfúrás, mosás, felületkezelés vagy összeszerelés következik.
A kocka koncepciója ugyanolyan fontos, mint a sajtó. A progresszív matricák több állomáson keresztül viszik a szalagot; Az átadó szerszámok az egyes nyersdarabokat mozgatják az állomások között. A választás megváltoztatja a szerszámköltséget és a ciklusidőt; a gyakorlati különbségeket a progresszív és transzfer fémbélyegzés összehasonlítása fedi le.
A hosszú futásidejű autóalkatrészek esetében a progresszív öntőformák a standard választás, mivel ezek egy menetben alakítják át a tekercset kész alkatrészsé anélkül, hogy a kezelő beavatkozna az állomások között.
 Folyamatos progresszív öntőforma autóipari motorházakhoz Ez az öntőforma nagy mennyiségű gyártáshoz készült, a kopásállóságot biztosító ötvözött acél alkatrészekkel és a könnyű karbantartás érdekében moduláris felépítéssel, így kiváló jelölt a hosszú távú autóipari bélyegzéshez, ahol elengedhetetlen az egymenetes hatékonyság. Termék megtekintése →
Fémbélyegzés vs. alternatív gyártási eljárások
Amikor egy tervezőcsapat kiválaszt egy eljárást egy lemezalkatrészhez, a szűkített lista általában a sajtolás, a CNC megmunkálás, a lézeres vágás és néha a fröccsöntés. A választ a mennyiség és a tolerancia határozza meg.
Folyamat
Szerszámköltség
Egységköltség
Tipikus tolerancia
Szerszámozási átfutási idő
Legjobb hangerő
Fém sajtolás
Magas
Alacsony hangerőn
±0,05-±0,10 mm
4-8 hét
10 000
CNC megmunkálás
Nincs vagy alacsony
Magas
±0,02-±0,05 mm
Napok
1–1000
Lézeres vágás
Egyik sem
Közepes
±0,10-±0,20 mm
Napok
1-5000
Présöntés
Nagyon magas
Alacsony
±0,05-±0,10 mm
6-12 hét
10 000
Az egyszerű fémlemez alkatrészek indikatív tartományai; a tényleges értékek a geometriától, az anyagtól és a szállító berendezésétől függenek.
A kompromisszum egyértelmű. A CNC megmunkálás szűk tűréshatárokat kínál szerszámbefektetés nélkül, de az egységköltség magas marad. A lézeres vágás rugalmas 2D-s, összetett profilokhoz kis hangerőn, de önmagában nem hoz létre hajlatokat vagy mély formákat. A bélyegzés a legnagyobb előzetes befektetést igényli, de ha a matrica bevált, az egységköltség a legalacsonyabb. Néhány ezer alkatrész alatt az amortizáció büntet; tízezer résztől felfelé a bélyegzést nehéz felülmúlni.
Költségviselkedés különböző gyártási mennyiségeknél
A bélyegzés legmélyebb rejtett költsége nem a préselési idő, hanem a szerszámamortizáció plusz a selejt. A darabonkénti költséggörbe gyorsan csökken, amint a szerszámokat kifizették.
100 1000 db
32 10.000 db
18 50.000 db
12 100.000 db
10 000 alkatrésznél a darabonkénti költség nagyjából az 1000 alkatrészes szint harmadára esik; 100 000 alkatrésznél eléri a 12-t. A csökkenés a szerszámok és a beállítások több egységre való elterjedésének következménye; a padló alapanyag plusz présidő.
Az árajánlatok összehasonlításakor számítsa ki a teljes tulajdonlási költséget: szerszámok plusz egységár szorozva mennyiség, plusz minőségi kockázat. Az a árajánlat, amely elkerüli a szerszámdíjat, de magas egységárat tartalmaz, a méretarányosan drágább út. A magasnak tűnő szerszámár, amely edzett sajtolóacélt és alkatrészcsomagot tartalmaz, gyakran felülmúlja az olcsó szerszámokat, amelyek korán elhasználódnak.
Anyag- és szerszámtervezési szempontok
Tipikus bélyegzett anyagok
- Alacsony szén-dioxid-kibocsátású acél (DC01 vagy SPCC) – alakítható és alacsony költséggel, tartókhoz, alvázhoz és erősítő alkatrészekhez használják.
- Rozsdamentes acél (SUS301 vagy SUS304) – korrózióálló, nagyobb rugózással, nagyobb igénybevételt jelentő szerszámmal szemben.
- Alumíniumötvözetek (5052 vagy 6061) – könnyű, gyakori az elektromos járművek akkumulátoraiban és hűtőbordáiban; nagyobb hajlítási sugarak szükségesek a repedés elkerülése érdekében.
- Rézötvözetek – kiváló vezetőképesség, gyűjtősínekben, csatlakozókban és sorkapcsokban használatos.
A szerszám kialakítása szabályozza az anyag viselkedését. A lyukasztástól a szerszámig terjedő hézag határozza meg a csúcsminőséget: túl kevés másodlagos nyírást és sorja keletkezik; túl sok növeli a sorját és csökkenti az élek egyenességét. 1,5 mm-es acéllemezeknél a vastagság 5-8%-a közötti hézag általános kiindulási pont.
A keménység számít. A fejlett, nagy szilárdságú acélok csökkentik a jármű tömegét, de felgyorsítják a szerszámkopást, ezért keményebb szerszámacélra és gyakoribb élezésre van szükség. Ha a rajz ±0,05 mm alatti tűrést igényel, akkor a szerszámnak szoros vezetőkre van szüksége, és a présnek meg kell tartania az ismételhetőséget. Az elektronikus bélyegzőszerszámokat például szigorúbb tűréshatárok mellett tartják, mint a háztartási készülékek matricáit, mivel a csatlakozóknak és az árnyékoló alkatrészeknek átdolgozás nélkül illeszkedniük kell az összeszerelt táblákhoz.
Ipari alkalmazások és piaci elosztás
Bélyegzett alkatrészek szinte minden feldolgozóipari ágazatban megjelennek, de az egyensúly egyenetlen. A kereslet hozzávetőleges megoszlása következik.
Autók és elektromos járművek – 45%
elektronika – 25%
Háztartási gépek – 15%
Ipari berendezések – 15%
Az autóipar, beleértve az elektromos járműveket is, a legnagyobb piac. A karosszéria panelek, az alváztartók, az üléskeretek, a motorházak és az akkumulátorfedelek lebélyegzettek. Az elektromos járművek különösen növelik az igényt a precíziós akkumulátorral kapcsolatos bélyegzések, például a rézsínek iránt.
 Precíziós bélyegzett motorházak autóipari alkalmazásokhoz Ezek a sajtolások nagy szilárdságú acélt vagy alumíniumot használnak szűk tűréshatárokkal és hőelvezetési jellemzőkkel, közvetlenül támogatva az elektromos és hagyományos járművek tartós motorházai iránti növekvő keresletet. Termék megtekintése →
Az elektronika a második legnagyobb terület. A laptopok keretei, a nagy számítógép-aljzatok és sok kis mobiltelefon-alkatrész bélyegzett, mert egyesítik a vékony anyagot, a finom lyukakat és az alacsony költséget nagy hangerő mellett. A háztartási gépeket sütőhéjak és nagy festett panelek követik; Az ipari berendezések szervohajtás házakat és kompresszor alkatrészeket adnak hozzá.
 Laptop ház és belső bélyegző alkatrészek A hidegen hengerelt acélból, alumíniumból vagy magnéziumötvözetből készült alkatrészek sima éleket, pontos lyukakat és korrózióállóságot kínálnak, így alkalmasak kozmetikai minőségű laptopvázakhoz és szerkezeti összeállításokhoz. Termék megtekintése →
Egy-egy részcsalád minden szektorhoz leképez. A villamosított hajtásláncok esetében a motorház-bélyegzés a mélyhúzást a szűk koncentrikussággal ötvözi. Az elemfedél bélyegzése laposságot és pontos furatmintákat igényel. A laptop bélyegzéséhez kozmetikai minőségű felületre van szükség, karcolás vagy narancshéj nélkül.
Szállító kiválasztása és teljes költség ellenőrzése
A bélyegzőpartner kiválasztása fontosabb, mint bármely egyedi rajzméret. Használjon rövid értékelési sorozatot az árak összehasonlítása helyett.
1. Határozza meg az alkatrész borítékát
Anyagminőség, vastagság, tűrés, felületi minőség és éves mennyiség.
Anyagminőség, vastagság, tűrés, felületi minőség és éves mennyiség.
2. Futtasson le egy DFM-ellenőrzést
Ellenőrizze a hajlítási sugarakat, a furatok és a szélek közötti távolságokat és a húzási mélységet.
Ellenőrizze a hajlítási sugarakat, a furatok és a szélek közötti távolságokat és a húzási mélységet.
3. Hasonlítsa össze a teljes költséget
Szerszám plusz egységár és mennyiség, plusz szállítási és minőségi kockázat.
Szerszám plusz egységár és mennyiség, plusz szállítási és minőségi kockázat.
4. Ellenőrizze a kapacitást
Prés tonnatartomány, ellenőrző berendezések és hasonló alkatrész tapasztalat.
Prés tonnatartomány, ellenőrző berendezések és hasonló alkatrész tapasztalat.
5. Állapodjon meg a szerszámok tulajdonjogáról
Ki tartja meg a kockát, hogyan árazzák az újrapróbálkozásokat és a pótalkatrészekre vonatkozó szabályzatot.
Ki tartja meg a kockát, hogyan árazzák az újrapróbálkozásokat és a pótalkatrészekre vonatkozó szabályzatot.
Két kérdést gyakran figyelmen kívül hagynak. Először is kérdezze meg a szerszámacél minőségét és a hőkezelést: a minőségi szerszámacélból készült, edzett és bevont matrica egyenletes alkatrészeket készít több ütés érdekében. Másodszor, kérdezze meg, hogyan történik a próbaüzemek kezelése. Egy alkatrész jól nézhet ki egy puha szerszámos áttekintésben, és változtathat a gyártási szerszámban. A próbafolyamat meghatározza, hogy az első köteg időben megérkezik-e. A szerszámot megépítő, a bélyegzést futtató és az automatizálást házon belül integráló vállalat – ahogyan a Suzhou Shuangqisi Mold Equipment teszi a formával, a sajtolóalkatrészekkel és az automatizálási vonalakkal – kevesebb átadás-átvétellel a tervezéstől a gyártásig mozgatja az alkatrészt.
Karbantartási és megfelelőségi tanácsok
A bélyegzés minősége megmarad, egyszer sem érhető el. A kopás kopása, a beállítás elsodródik, és a felület minősége romlik, ahogy a löketek felhalmozódnak. A gyakorlati ütemterv tartalmazza a szerszámvezetők tisztítását és kenését, a lyukasztó és a szerszám hézagának ellenőrzését, a sorja magasságának meghatározott időközönkénti ellenőrzését, valamint a vágóélek újraélezését, mielőtt a minőség a tűréshatáron kívülre kerülne. A nagy teljesítményű alkatrészeknél a tartalék betétek vagy a duplikált matrica elkerüli az állásidőt, amikor kopás jelentkezik.
A szabályozott ügyfelek dokumentált bizonyítékokat is várnak:
- ISO 9001 minőségirányítási alap.
- IATF 16949 az autóipari alkatrészekhez, beleértve a PPAP benyújtási és ellenőrzési terveket.
- Anyagtanúsítványok, amelyek minden tekercset a malomhoz vezetnek.
- RoHS és REACH nyilatkozatok az Európába szállított elektronikai termékekre vonatkozóan.
Ez nem öncélú papírmunka. A bélyegzett alkatrész jól nézhet ki, miközben a bevonat kémiája vagy az alapanyag nem felel meg a specifikációnak. A nyomon követhető nyilvántartással rendelkező beszállítók gyorsabbá teszik a kiváltó ok elemzését, ha eltérések jelennek meg, védve a minőséget és a szállítást.
A fémbélyegzés megjutalmazza azokat a csapatokat, amelyek előre terveznek. Határozza meg reálisan a tűréssávot, válasszon egy olyan szerszámkoncepciót, amely illeszkedik a térfogathoz és az anyaghoz, és értékelje a szállítókat a teljes költség és a minőségi bizonyítékok alapján, ne csak a darabonkénti ár alapján. Ha a szerszám megfelelő, a prés képes, és az anyag nyomon követhető, a bélyegzés biztosítja a legalacsonyabb alkatrészenkénti költséget a tömeggyártásban – a kétkerekű kerékagyaktól és a motorházaktól a laptopvázakig.
Előző bejegyzés
Progresszív alumínium bélyegzés: folyamat, ötvözetek, tervezési tippek és költségútmutató
Következő bejegyzés
Fémbélyegzési folyamat: Hogyan befolyásolja a szerszámozás, a szerszámtervezés és az automatizálás az alkatrészköltséget
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
