-
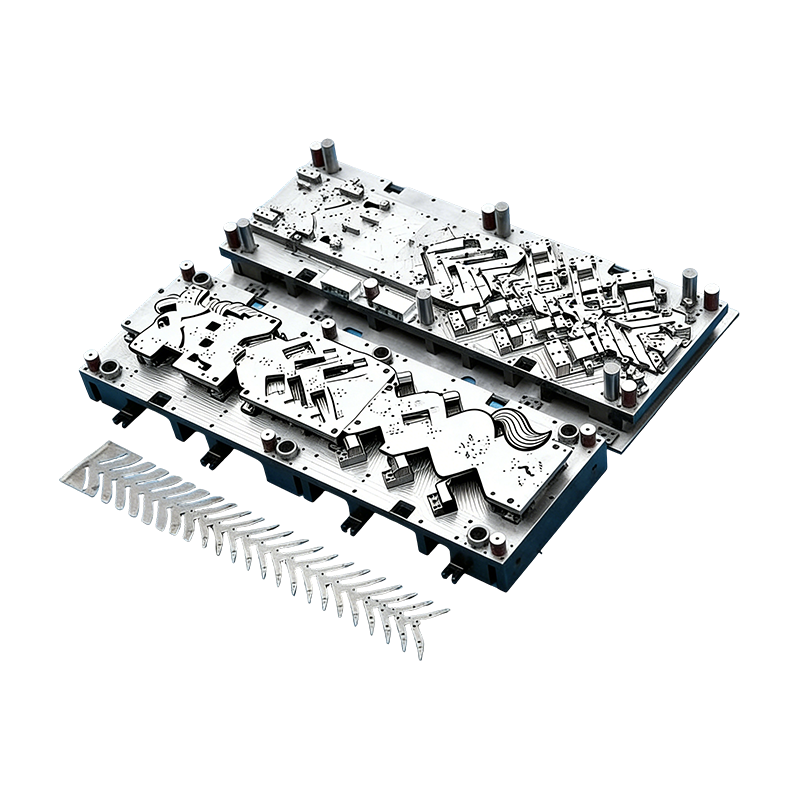
Progresszív öntőformák autóalkatrészekhez
Ezt az autómotorházhoz való folyamatos öntőform...
-
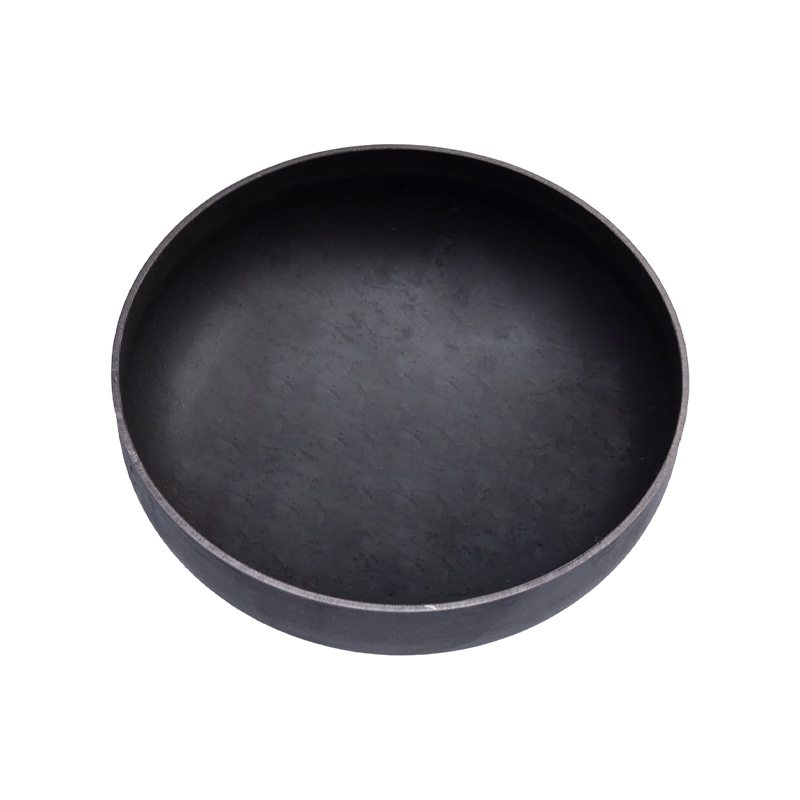
Gáztartály végén bélyegző alkatrészek
A gáztartály végének bélyegző részei az autóipa...
-
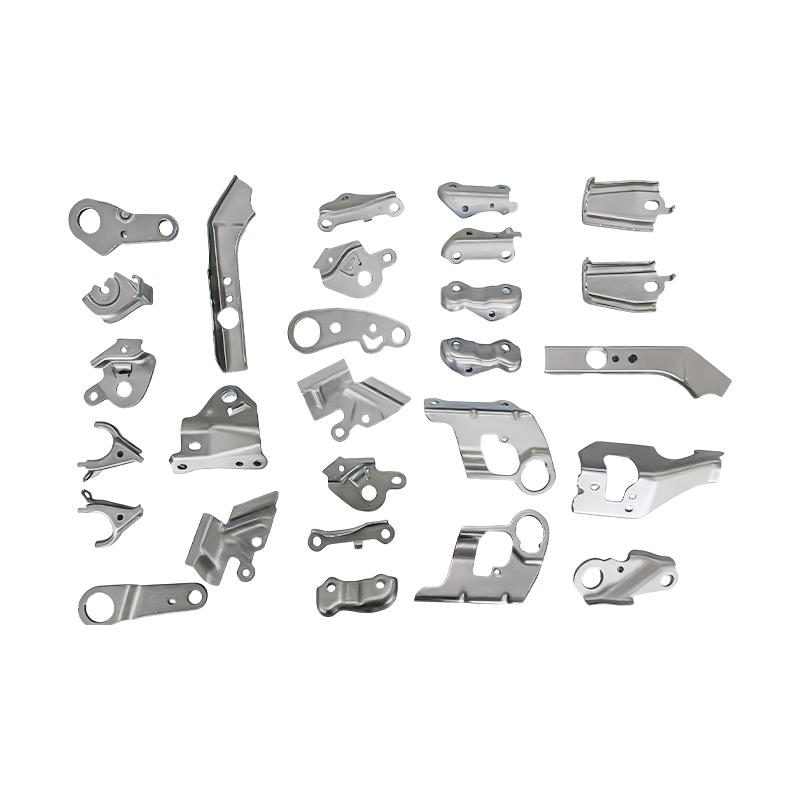
Kis autóalkatrészek progresszív présbélyegző alkatrészek
Kis autóalkatrészeink progresszív présbélyegző ...
-
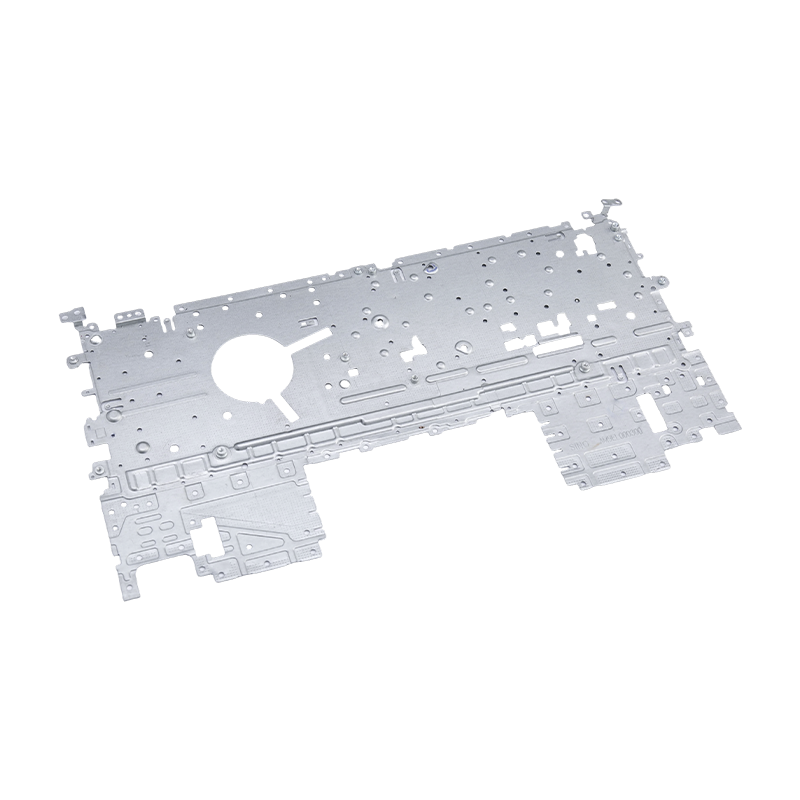
Laptop bélyegző alkatrészek
Laptopbélyegző alkatrészeink precíziós gyártású...
-
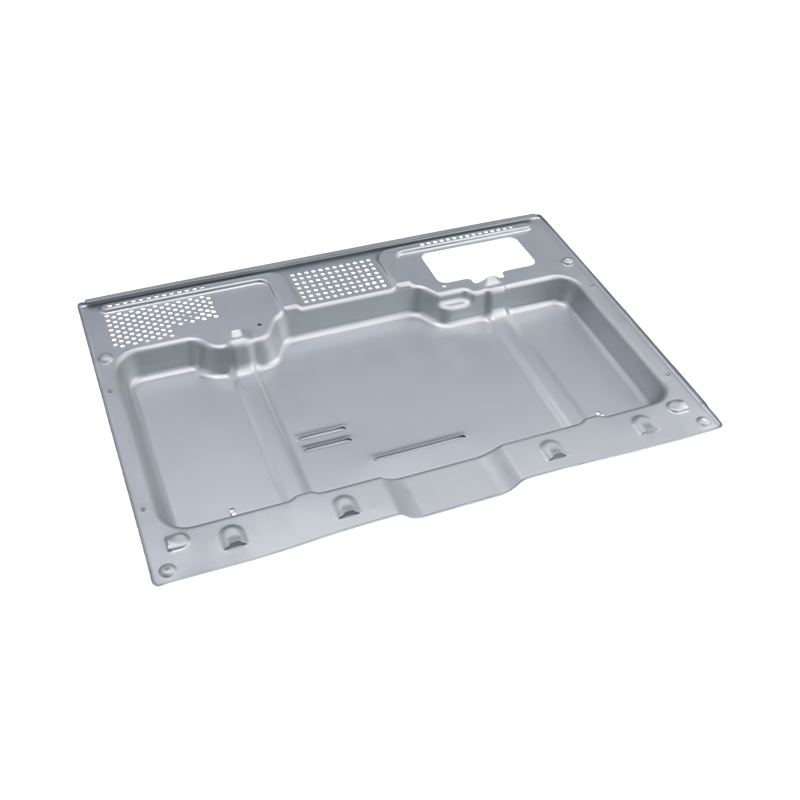
Csúcskategóriás sütőbélyegző alkatrészek
Csúcskategóriás sütőbélyegző alkatrészeink prec...

Ipari hírek
Otthon / Hírek / Ipari hírek / Progresszív alumínium bélyegzés: folyamat, ötvözetek, tervezési tippek és költségútmutató
Progresszív alumínium bélyegzés: folyamat, ötvözetek, tervezési tippek és költségútmutató
2026-09-14
Az alumínium progresszív bélyegzés a legkonzisztensebb és legköltséghatékonyabb módja a könnyű, precíziós alkatrészek nagy mennyiségben történő előállításának – feltéve, hogy a geometria, az ötvözet és az éves mennyiség illeszkedik a folyamathoz. Egy tekercsből táplált progresszív matrica minden préslöketnél ki tudja ütni, átszúrni, formálni és levágni egy alumínium alkatrészt, miközben a lyukak közötti tűréseket ±0,05 mm közelében tartja másodlagos megmunkálás nélkül. Ez az oka annak, hogy az akkumulátorfedelet, a motorházat, az elektronikus alvázrészeket és az elektromos csatlakozókat rutinszerűen így készítik.
Kulcs elvitel: válasszon alumínium progresszív bélyegzést, ha nagy az éves igény, az alkatrész összefüggő szalagba ágyazható, és az egyenletes tűrés többet számít, mint a tervezési rugalmasság. E feltételek mellett az egyszerűbb kézi vagy átviteli szerszámok gyakran gazdaságosabbak.
Mi az alumínium progresszív bélyegzés?
A progresszív bélyegzés egy folytonos fémszalagot vezet át egyetlen szerszámkészleten, több állomással. Minden állomás egy vagy több műveletet hajt végre – pilótazást, simítást, kivágást, hajlítást, rajzolást, dombornyomást vagy lándzsát –, így a nyers szalag fokozatosan kész alkatrészsé válik, mire eléri az utolsó állomást, ahol levágják a hordozószalagról.
Hogyan zajlik a folyamat a termelésben
- Egy tekercsadagoló kiegyenesíti az alumínium szalagot, és nyomólöketenként pontos osztásközzel továbbítja a szerszámba.
- A pilóták minden állomáson előre átlyukasztott lyukakat rögzítenek a szalag helyzetének rögzítésére, ami garantálja a pozíció pontosságát az egyes állomásokon.
- Az állomások fokozatosan működnek: az első lyukakat szúr ki, a középsők íveket vagy domborulatokat képeznek, a végső állomás pedig elválasztja a részt.
- A kész alkatrészt egy csúszdán keresztül ürítik ki, miközben a csontváz törmeléket visszatekerik vagy aprítják újrahasznosítás céljából.
Mivel az összes állomás egyidejűleg ugyanannak a szalagnak a különböző részein hat, egyetlen préslökettel egy komplett alumínium alkatrész keletkezik. Ez a folyamatos működés különbözteti meg a progresszív bélyegzést transzferbélyegzés , ahol az egyes nyersdarabokat különálló szerszámállomások között szállítják.
Progresszív szerszámmal jól működő alumíniumötvözetek
Nem minden alumíniumminőség halad át tisztán egy progresszív szerszámon. A sikeres jelöltek egyesítik az alakíthatóságot, a kiszámítható visszarugózást és az elfogadható felületi viselkedést nagy sebességű lyukasztásnál. A gyakorlatban a 3xxx, 5xxx és 6xxx sorozatú ötvözetek a legtöbb projektet lefedik.
Ötvözet
Közös indulat
Miért van kiválasztva
5052
H32
Magas kifáradási szilárdság és korrózióállóság; akkumulátor fedelekhez, konzolokhoz és üzemanyagtartály végekhez használják.
3003
H14
Kiváló alakíthatóság és alacsony költség; igásló házakhoz, hőcserélő alkatrészekhez és általános bélyegzésekhez.
6061
T6
Erősebb és stabilabb a működésben, de a rugózás magasabb; előnyös szerkezeti konzolokhoz és tartókhoz.
1100
H14
Nagyon puha és könnyen rajzolható; névtáblákhoz, reflektorokhoz és egyszerű geometriájú elektromos alkatrészekhez használják.
1. táblázat – Alumíniumötvözet kiválasztása progresszív matricákhoz: a szilárdság és az alakíthatóság mindig a visszarugózással szemben áll.
Miért részesítik előnyben a progresszív bélyegzést az alumínium alkatrészeknél?
Az üzleti eset négy mérhető előnyt jelent a kézi szerszámmal, a megmunkálással vagy a csak mélyhúzással végzett szerszámozással szemben.
Megszakítás nélküli átvitel
Egy jól megépített alumínium progresszív matrica percenként több száz lökettel működik, és minden löket egy komplett alkatrészt eredményez. Az egységköltség gyorsan csökken, ha a mennyiség meghaladja a szerszám amortizációs pontját.
Megismételhető pontosság
Mivel a szalagot minden állomáson tesztelik, az egyes funkciók közötti pozíciók konzisztensek maradnak ciklusok milliói során. Az akkumulátor- és motoralkatrészek kritikus furatmintái ±0,05 mm-t tartanak utómunkálat nélkül.
Súlycsökkentés
2,7 g/cm3-nél az alumínium körülbelül egyharmada az acél tömegének. A progresszív bélyegzés lehetővé teszi, hogy a tervezők vékony, merev, formázott metszeteket használjanak nehéz öntvények helyett.
Integrált másodlagos műveletek
A menetfúrás, a szegecselés, a bütykös alakítás és a jelölés beépíthető állomásként, így az alkatrészek közelebb kerülnek végső összeszerelési állapotukhoz, és csökkentik az ellátási lánc lépéseit.
Az akkumulátorházak tipikus példái ezeknek az előnyöknek. A burkolatnak méretstabilnak, korrózióállónak kell lennie, és nagy mennyiségben, állandó költségek mellett kell gyártani.
 Precíziós akkumulátorfedél bélyegző alkatrészek házakhoz Ez a bélyegzett akkumulátorfedél illik az autóipari és energiatároló házakhoz, méretstabilitást és korrózióállóságot biztosít a nagy mennyiségű gyártás során, összhangban a cikkben a súly és a tömítés előnyeivel. Termék megtekintése →
A gyakorlatban azok a gyártók, akik a hegesztett acélszerelvényekről a sajtolt alumínium burkolatokra váltanak, több mint felére csökkentik az alkatrész súlyát, miközben javítják a tömítési konzisztenciát.
Tervezési korlátok: Mi határozza meg a sikert az acélvágás előtt
Az alumínium a progresszív szerszámokban eltérően viselkedik, mint az acél. Magasabb hozam/modulus aránya nagyobb visszarugózást eredményez, és a szerszámacélhoz való ütődésre való hajlama kötelezővé teszi a kenést és a szerszámbevonatot. E korlátok előzetes megértése jelenti a különbséget a zökkenőmentes indítás és a költséges újratervezés között.
A szerszámmérnökök által használt gyakorlati tervezési szabályok
- Minimális hajlítási sugár az anyagvastagság 1,0-1,5-szerese 3xxx és 5xxx ötvözetek esetén; 6xxx-T indulatok esetén 2,0-szeresére növeljük.
- Konzisztens sorja irányt adjon meg minden olyan felületen, amely tömítő vagy csúszó felületté válik.
- Tartsa a húzott mélységet mérsékelten; éles saroksugárnál alumínium szakadások, ezért a mély formáknál legalább 0,5 mm-es saroksugárral kell rendelkezni.
- Lehetővé teszi a visszarugózási kompenzációt a szerszám kialakításában; a megbízható beszállítók korrekciós funkciókat adnak hozzá a próba során, nem pedig az alkatrészek meghibásodása után.
Elérhető tűréshatárok a gyártásban
±0,05 mm Piercing
±0,08 mm Vágott profil
±0,10 mm Kialakított hajlítások
±0,15 mm Karimás élek
1. ábra – Tipikus gyártási tűréshatárok az alumínium progresszív sajtolásokon jól karbantartott szerszámokkal.
Ahol alumínium progresszív bélyegzéseket használnak
Az alumínium progresszív bélyegzés mindenhol megjelenik, ahol könnyű, elektromosan vezető vagy korrózióálló fém alkatrészekre van szükség nagy mennyiségben. Az alábbi eloszlás az általunk szállított iparágak tipikus keresletét tükrözi.
- Autók és elektromos járművek (42%) — akkumulátorfedelek, motorházak, ülésrészek, rézsínek, szerkezeti konzolok.
- elektronika (21%) — laptopházak, szerver házrészek, kis csatlakozók és pajzsok.
- Készülékek és háztartási cikkek (19%) — sütőpanelek, vezérlődoboz bélyegek, hőcserélő bordák.
- Ipari berendezések (18%) — szervo-meghajtó házak, kompresszor alkatrészek, szerelőlapok.
Autóipar és új energetikai járművek
Az elektromos hajtásláncokra való áttérés az alumínium fokozatos bélyegzését az akkumulátor-rendszer és a motoralkatrészek alapértelmezett folyamatává tette. A préselt réz vagy alumínium gyűjtősín például a hajlított és megmunkált rudakat egy olyan alkatrészre cseréli, amely egy lépésben tartja a síkságot és a lyuk helyzetét.
 Réz gyűjtősín-bélyegző alkatrészek elektromos járművek áramelosztásához Ez a nagy tisztaságú réz gyűjtősín támogatja a hatékony áramáramlást az akkumulátor, a motor és az átalakítók között, bevonattal ellátott felületekkel és szűk tűrésekkel az igényes elektromos alkalmazásokhoz, ami megfelel a bekezdésben a progresszív bélyegzés előnyeinek hangsúlyozásának. Termék megtekintése →
Hasonlóképpen, a motorház sajtolóelemei kihasználják az alumínium termikus tulajdonságait és könnyű súlyát, míg a progresszív matricák megtartják a forgórész és állórész szerelvényei által megkövetelt szűk koncentrikusságot.
Elektronika és készülékek
A fogyasztói elektronika előnyben részesíti az alumíniumot felületi minősége és EMI-árnyékolása miatt. A progresszív bélyegzés vékony falú, nagy pontosságú alkatrészeket hoz létre, amelyek a laptopok és a telefonok összeszerelésébe kerülnek.
 Alumínium laptopház-bélyegző alkatrészek Ezek a laptopházhoz és konzolokhoz készült bélyegzett alkatrészek a könnyű súlyt a merevséggel ötvözik, pontos furatpozíciókkal és pattintható szerkezetekkel, amelyek elősegítik a hatékony összeszerelést, ami releváns a cikk vékonyfalú elektronikai alkatrészekről szóló pontja szempontjából. Termék megtekintése →
A készülék oldalán a nagy sütőhéjak és a vezérlőpanel bélyegzései ugyanazt a folyamatgazdaságosság előnyeit élvezik, ha a gyártási mennyiségek indokolják a speciális szerszámok használatát.
Szerszámköltség és szállító kiválasztása: négy lépés, amely megakadályozza a megbánást
A progresszív sajtolószerszámok jelentik a legnagyobb előzetes költséget az alumínium sajtolási programban, gyakran meghaladják a préselést és az anyagmozgató berendezéseket. Nem az a cél, hogy a legkevesebbet a szerszámokért fizessük, hanem a megfelelő szerszámkialakítást, mert a szerszám minősége a program élettartamára meghatározza az alkatrész minőségét.
1. lépés – Érvényesítse az üzleti esetet. A progresszív szerszámozás nagyjából évi 50 000-100 000 alkatrésznél kezd értelmet nyerni. Ez alatt fontolja meg a gazdaságosabb szerszámozási lehetőségeket.
2. lépés – Gyártható adatcsomag küldése. Adja meg a 3D-s modellt, a tűréskészletet, a felületkezelési követelményt és az éves igényt. A szalagelrendezés egyértelmű áttekintése ebben a szakaszban elkerüli a költséges szerszám-revíziókat.
3. lépés – A valós termelési kapacitás ellenőrzése. Keressen házon belüli szerszámtervezést, CNC-megmunkálást és próbapréseket egy fedél alatt. A préselési és sajtolási képességekkel rendelkező beszállító a gyártás előtt megoldja a tűrésproblémákat.
4. lépés – Kérjen egy első cikk szerinti jelentést az SPC-adatokkal. Győződjön meg arról, hogy a kritikus jellemzők a Cpk-célokon belül maradnak több tekercs és préselés során, nem csak az első mintán.
A progresszív sajtolószerszámokat, sajtolópréseket és automatizálást kombináló beszállítók – például a Shuangqisi-i csapatunk 80-400 tonnás présgépekkel és egy házon belüli bélyegzés-automatizálási leányvállalattal – lerövidíthetik a felfutást és stabilan tarthatják a tűréseket a műszakok között.
Karbantartási, minőségi és megfelelőségi szempontok
A legjobb alumínium progresszív matricák még mindig veszítenek teljesítményükből, ha elhanyagolják a karbantartást. Az alumínium epekedésre való hajlama miatt a kenéskezelés és a felületi bevonatok az a két vezérlőelem, amelyek elválasztják a megbízható programokat az ismétlődő leállásoktól.
- A szerszám felületének védelme: Az alakító lyukasztókon lévő DLC vagy TiCN bevonatok csökkentik az alumínium felszedését és meghosszabbítják az újraköszörülési időközöket.
- Kenőanyag választék: párolgó vagy alacsony maradékanyag-tartalmú kenőanyagokat használjon, amelyek kompatibilisek az utólagos tisztítással, különösen az akkumulátor és az elektronikai alkatrészek esetében.
- Megelőző karbantartás: meghatározott löketközönként ellenőrizze a vezetőket, rugókat és kopólemezeket; A progresszív szerszámok előre láthatóan meghibásodnak, amikor a kopás elér egy küszöböt.
- Megfelelőségi dokumentáció: export vagy szabályozott iparágak esetében az anyagtanúsítványokat és a PPAP-t vagy azzal egyenértékű dokumentációt tartsa elérhetővé az ellenőrzéshez.
Az alumínium bélyegzések minőségellenőrzésének ki kell terjednie a kritikus furatok helyzetének CMM-ellenőrzésére, a felületi karcolások ellenőrzésére, valamint a bejövő tekercsek időszakos keménységének ellenőrzésére, mivel a bejövő anyagváltozások a repedések és a visszaugrás elsodródásának leggyakoribb rejtett okai.
Az alumínium progresszív bélyegzés nem a legolcsóbb eljárás prototípusok vagy kis tételek esetében, és nem tudja legyőzni a nagyon nagy panelek átvitelét. A tekercses adagolású szalaghoz illeszkedő és több százezer ismétlődő alkatrészek esetében azonban a legalacsonyabb egységköltséget, a legszorosabb konzisztenciát és a legrövidebb ciklusidőt biztosítja bármely alakítási módszer közül. Az igazi versenyelőny abból adódik, hogy olyan beszállítót választunk, aki egy integrált projektként megtervezi a szerszámot, lebonyolítja a bélyegzést és megépíti az automatizálást.
Mielőtt jóváhagyná az árajánlatot, hasonlítsa össze a szállító szerszámgyártási múltját, préskapacitását és SPC-fegyelmét – ne csak az alkatrészenkénti árat. Fedezze fel A Shuangqisi formázási és sajtolási képességei amikor készen áll az alumínium progresszív bélyegzési programjának potenciális partnerének értékelésére.
Előző bejegyzés
Alumíniumbélyegző beszállítók: A képesség, a kockázat és az illeszkedés értékelése
Következő bejegyzés
Fémbélyegzés magyarázata: Teljes útmutató a folyamathoz, az anyagokhoz és a költségekhez
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
