-
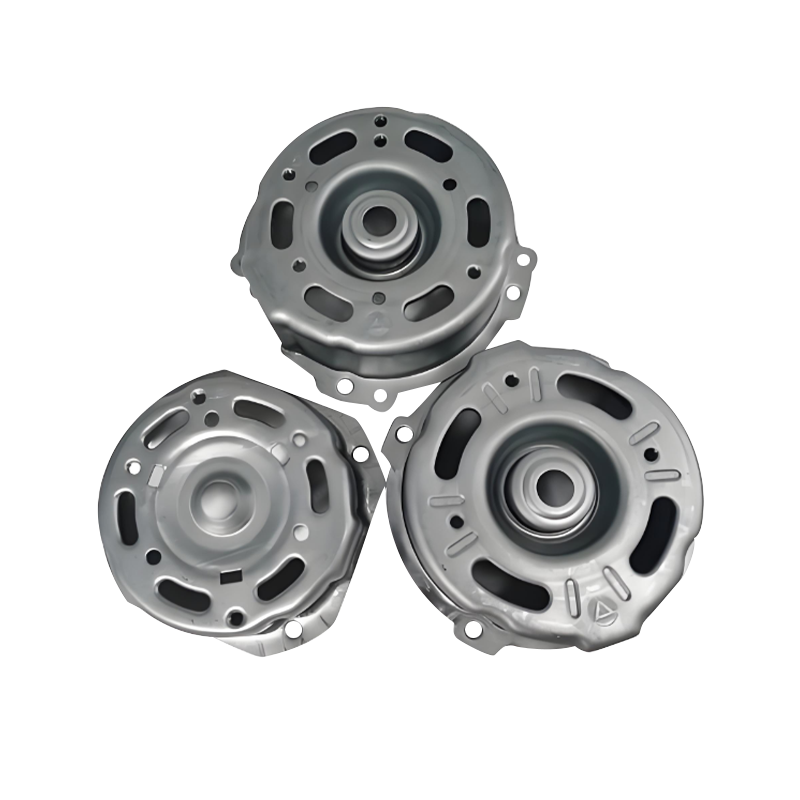
Gépjárműmotorház-bélyegző alkatrészek
Az autómotorok házának bélyegző alkatrészei az ...
-
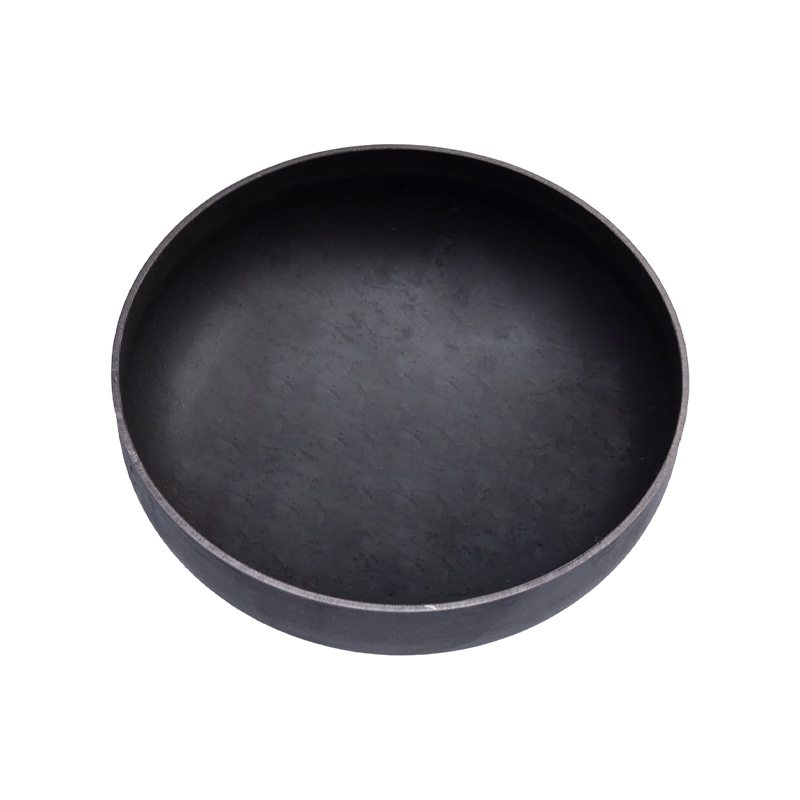
Gáztartály végén bélyegző alkatrészek
A gáztartály végének bélyegző részei az autóipa...
-
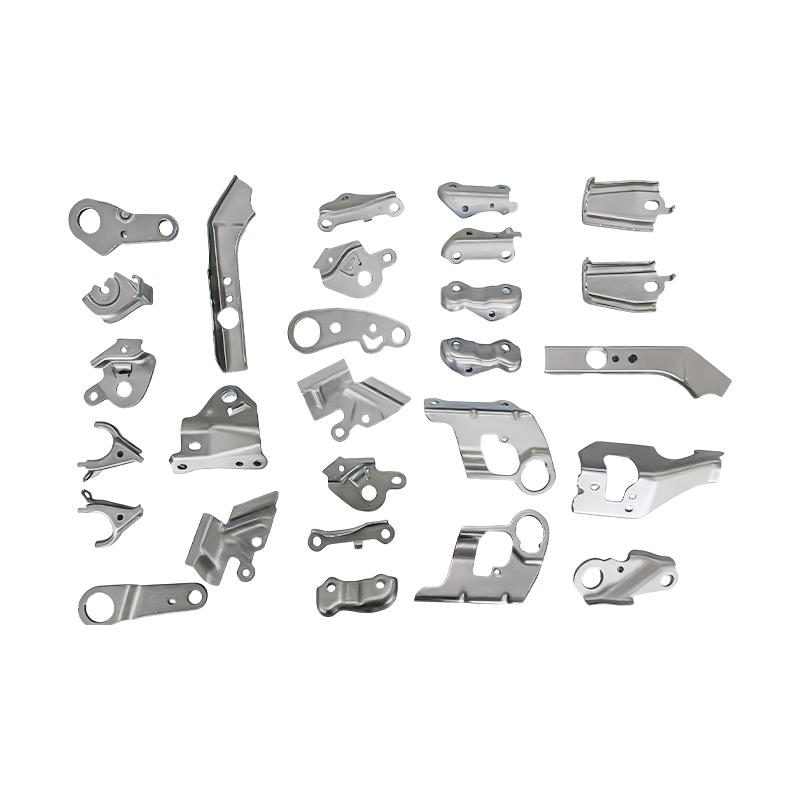
Kis autóalkatrészek progresszív présbélyegző alkatrészek
Kis autóalkatrészeink progresszív présbélyegző ...
-
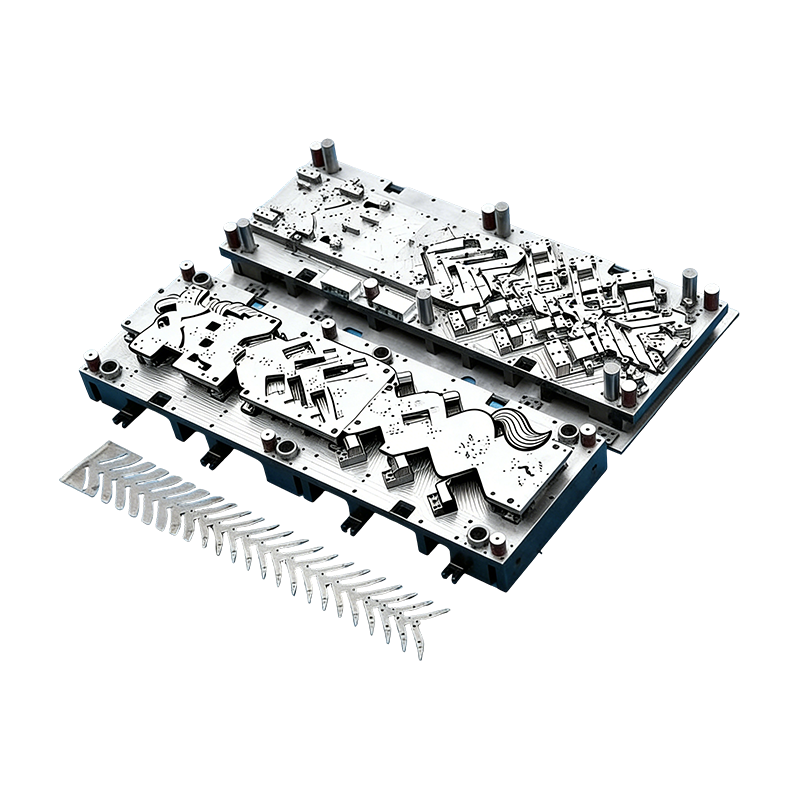
Progresszív öntőformák autóalkatrészekhez
Ezt az autómotorházhoz való folyamatos öntőform...
-
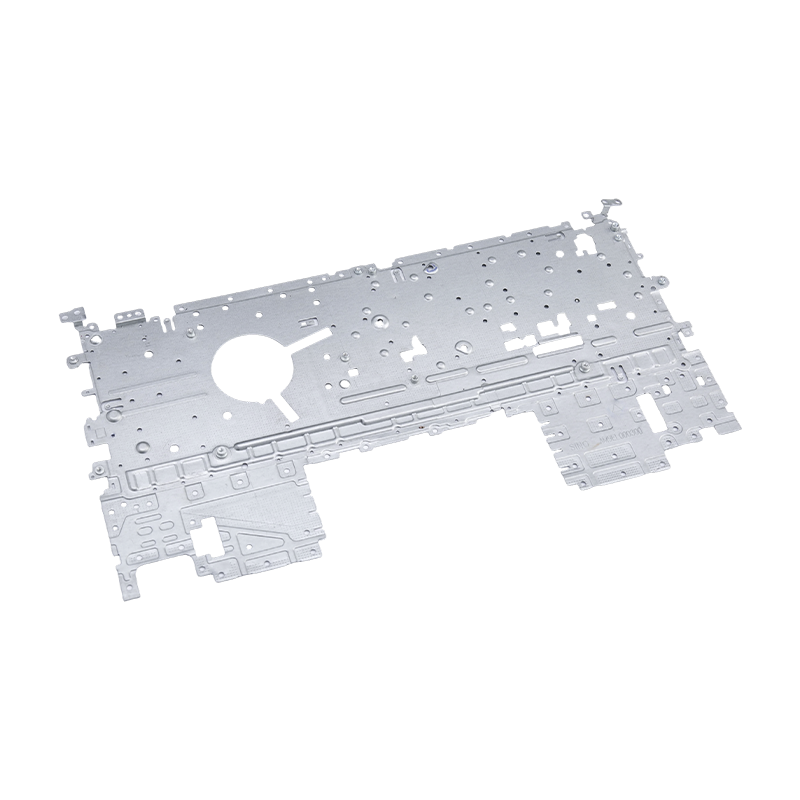
Laptop bélyegző alkatrészek
Laptopbélyegző alkatrészeink precíziós gyártású...
-
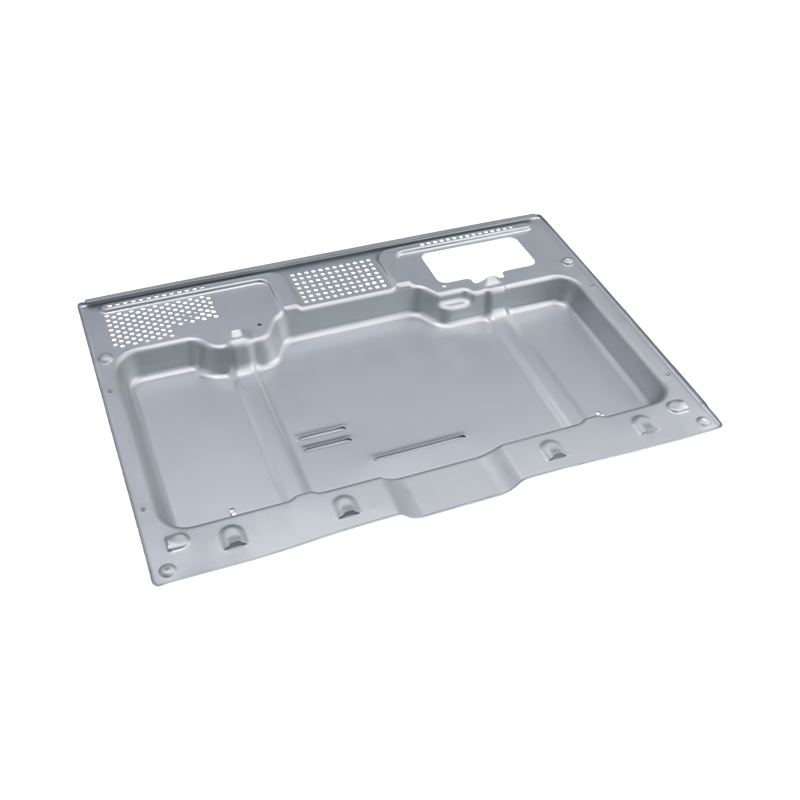
Csúcskategóriás sütőbélyegző alkatrészek
Csúcskategóriás sütőbélyegző alkatrészeink prec...

Ipari hírek
Otthon / Hírek / Ipari hírek / Gépjárműalkatrészek progresszív bélyegzése: Vágóformák, tűréshatárok, költségek és mennyiségi útmutató
Gépjárműalkatrészek progresszív bélyegzése: Vágóformák, tűréshatárok, költségek és mennyiségi útmutató
2026-10-08
Vegyünk egy 1,8 mm-es HSLA 340 üléstartót. Futtassa egy 14 állomásos progresszív szerszámon, amelyet tekercsről táplálnak, és a darabár általában körülbelül 40 százaléka annak, amit egy hat egyszeres működésű présből álló kézi cella töltene. A progresszív vonal ±0,08 mm-en belül tartja a furatpozíciót egy teljes műszakban, egy kezelői betöltőtekerccsel. A kézi cellának négy emberre van szüksége az üres takarmányozáshoz, és a harmadik műszakban még mindig kicsúszik a tűréshatárból. Ez a hiányosság a teljes érv az autóalkatrészek progresszív bélyegzése mellett – és ez csak akkor érvényes, ha a térfogat, a szalag elrendezése és a szerszámacél a kezdetektől fogva helyesen van megadva.
A rövid válasz a legtöbb autóipari programra:
- A progresszív bélyegzés lesz a legolcsóbb út, ha az éves mennyiség nagyjából 150 000-200 000 darabot szabadít fel egy konzolosztályú alkatrészből, és sokkal alacsonyabb, ha több alkatrészszám osztozik egy sávon.
- Az anyagfelhasználás – nem a préselési sebesség – a legnagyobb költségemelő. A három százalékos szalagszélesség-csökkentés általában felülmúlja a ciklusidő tíz százalékos csökkentését az alkatrészenkénti összköltség tekintetében.
- A tűrések az állomások között halmozódnak fel, ezért a furat helyzetét, a hajlítási szöget és a síkságot konkrét állomásokhoz kell hozzárendelni, nem pedig egyedül a kész rajzhoz.
- A szerszámokat, a sajtolt alkatrészeket és az adagolóautomatizálást egyetlen rendszerként kell kialakítani. Oszd fel őket három beszállító között, és általában a tűréshalmaz az első áldozat.
Ahol a progresszív bélyegzés felülmúlja az alternatívákat
A progresszív matrica minden műveletet – átszúrást, húzást, vágást, formázást, peremezést és szétválasztást – egyetlen nyomóütésen belül hajt végre, miközben a szalag löketenként egy lépést halad előre. Az alkatrészt soha nem kezeli egy személy a műveletek között, innen származik a precizitás és a munkaerő-megtakarítás egyaránt. A gazdaságosság három változótól függ: térfogattól, anyagvastagságtól és attól, hogy a geometria ténylegesen hány állomást igényel.
A 3 mm alatti vékony, nagy éves térfogatú alkatrészek a klasszikus progresszív jelöltek. A 6 mm feletti nehezebb szakaszok vagy a mélyhúzású, több újrarajzoló állomást igénylő részek gyakran inkább a mélyhúzó vagy áthúzó szerszámokat részesítik előnyben – az 5 mm-es padlólemezen lévő 20 állomásos progresszív matrica szerszámszámlája nehezen igazolható a négyszános átviteli vonallal szemben.
Csík elrendezés
A menetemelkedés, a szalagszélesség és a hordozó kialakítása meghatározza az anyagfelhasználást, mielőtt egyetlen állomást levágnának. A 300 mm-es tekercsen átívelő 2 mm-es szalagcsökkentés többet ér, mint a legtöbb présfejlesztés.
Állomások száma
Minden hozzáadott állomás növeli a szerszámköltséget, a karbantartási terhelést és a prés mennyiségét. Az üresjárati állomásokat néha szándékosan fenntartják egy jövőbeli felülvizsgálatra – olcsó fedezetként a tervezési változtatásokkal szemben.
Tonnaablak
A vágóerő a nyírás pillanatában tetőzik. Egy 250 T-s papírnyomószerszámhoz illeszkedő matrica egy kemény csíkon túljuthat rajta, így a 20-30 százalékos űrtartalom a szokásos gyakorlat.
Szerszámacél minőség
A bevonatos keményfém vagy porkohászati acél a lyukasztóállomásokon meghosszabbítja az utánköszörülési időközöket a nagy szilárdságú szalagokon, de csak akkor, ha a szerszámpapucs és a vezetőoszlopok elég merevek ahhoz, hogy illeszkedjenek.
Mi történik valójában egy progresszív kocka belsejében
Az állomássorrend hordozza a tervezést. Egy tipikus autóipari progresszív szerszám egy pilóta furattal és bevágással nyílik, bekerül az első húzásba vagy formába, hozzáadja a vágást és a lyukasztást, ahogy az anyag megszilárdul, majd peremezéssel, ismétléssel és elválasztó vágással fejeződik be, amely az alkatrészt az utolsó ütésig a tartón hagyja.
Három részlet dönti el, hogy a szerszám hat hónapos gyártás után megtartja-e a tűréshatárt. A vezetőcsapoknak minden vágóállomás előtt be kell kapcsolódniuk a szalag helyzetének rögzítéséhez. A lehúzólemeznek síkban kell tartania a csíkot a húzás során, különben a panel egyenetlenül ugrik vissza. A törmeléknek pedig lefelé kell távoznia a csúszdákon keresztül anélkül, hogy újra behatolna a szalag útjába – a visszatérő csiga a katasztrofális sérülések egyetlen leggyakoribb oka.
A fejlett, nagy szilárdságú acéloknál a visszarugózási kompenzációt a formaállomásokba építik be, nem pedig később korrigálják. A matricaépítők jellemzően egy kiszámított szöggel túlhajlítják a karimát, majd újravágják, mert egy 590 MPa vagy 780 MPa szalag önmagában nem tartja meg a névleges szöget. A progresszív és a transzfer fémbélyegzés közötti különbség abban rejlik, ahogyan az alkatrészt ezen állomások között szállítják – az egyik a szalagtartóra, a másik egy átviteli mechanizmusra támaszkodik –, és ez a választás megváltoztatja a szerszámköltséget, a ciklusidőt és a reálisan ígért tűréshatárt.
Progresszív vs átvitel vs manuális: egymás melletti összehasonlítás
Az alábbi táblázat három útvonalat hasonlít össze egy közepes méretű autóipari szerkezeti konzolhoz, nagyjából 200 000 darab évente. Az ábrák tipikus tervezési értékek, amelyeket szállítói összehasonlításra használnak, nem árajánlatokat.
Kritérium
Progresszív kocka
Transzfer kocka
Kézi / egyszeri működésű
Szerszám beruházás
Magas
Közepes
Alacsony
Darabár 200ezer/év
Alacsonyest
Mid
Magasest
Elérhető furatpozíció
±0,05-±0,10 mm
±0,10-±0,20 mm
±0,25 mm és sodródás
Átállási idő
2-6 óra
1-3 óra
20-45 perc
Kezelők műszakonként
1
2
4-től 6-ig
A legjobban illeszkedő hangerő-szalag
150k és több
50k és 150k között
50k alatt
 Progresszív öntőformák autóipari motorházakhoz és apró alkatrészekhez Magas-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Termék megtekintése →
Jegyezze meg, hol helyezkedik el a crossover. Körülbelül évi 50 000 darab alatt a szerszámok amortizációja dominál, és továbbra is a kézi út nyeri az összköltséget. 50 000 és 150 000 között a válasz az alkatrész összetettségétől és attól függ, hogy egy második cikkszám megoszthatja-e ugyanazt a szalagot – ez a megosztott szalag opció gyakran az, ami miatt egy progresszív szerszám megtérül tizennyolc hónapon belül.
Három rejtett mérőszám, amelyek meghatározzák a sor jövedelmezőségét
Az árajánlatokon általában a darabár és a szerszámköltség szerepel. Ritkán mutatják meg az anyagfelhasználást, a berendezés általános hatékonyságát vagy a selejt arányát a szerszám kétszeri újracsiszolása után. Ez a három szám gyakran nagyobb mértékben tér el két szállító között, mint a feltüntetett ár.
Progresszív
OEE 76%
Átadás
OEE 61%
Kézi cella
OEE 44%
A progresszív termékcsaládhoz tartozó OEE három együttható dolgot tükröz: a sajtó elérhetőségét, a betáplálás és a tekercscsere szabályait, valamint az első menet hozamát. Az a vonal, amely percenként 60 ütéssel fut, de negyvenpercenként leáll egy elakadás miatt, általában veszít a 45 ütés/perc sebességgel futó vonalhoz, tiszta selejtúttal. A szállítók összehasonlításakor a tényleges tekercscsere-időt, a menetemelkedést és a löketszámot, valamint az újraköszörülések közötti alkatrészek számát kérdezze meg – ne a maximális préselési sebességet.
Ahol autóipari progresszív bélyegző alkatrészeket használnak
A progresszív munka a jármű nagy volumenű részeit uralja, nem pedig az egész szerkezetet. Az alábbi eloszlás tükrözi a progresszív és többállomásos szerszámozással gyártott tipikus alkatrészcsaládokat.
- EV és hajtáslánc – 42%: motorházak, akkumulátor fedőlemezek, nagyfeszültségű réz gyűjtősínek és hajtóegység-tartók.
- Test, ülés és szerkezet – 24%: üléskeretek, merevítőkonzolok, reteszlapok és kis testelemek.
- Üzemanyag, kipufogó és haszongépjárművek – 18%: tartály véglemezek, hőpajzsok és nehéz teherautó-tartók.
- Elektronikai és ipari berendezések – 16%: szerver ház, sütőhéjak, laptop és telefon szerkezeti részei, szervo-meghajtó házak és kompresszor alkatrészek.
 Új energiájú járművek réz gyűjtősín bélyegzőalkatrészei Precíziós bélyegzésű, nagy tisztaságú réz gyűjtősínek elektromos járművek nagyfeszültségű áramelosztásához, ahol a vezetőképes, kis ellenállású csatlakozások és a szomszédos autóbélyegzés szoros beszállítói integrációt igényelnek. Termék megtekintése →
A rézsín-családot érdemes felhívni. Ezek az alkatrészek lágy, erősen vezetőképes anyagot egyesítenek, igényes sorja- és síkosság-specifikációval, és gyakran a környező acélelemekkel egy időben készülnek a szomszédos berendezéseken. Olyan beszállító, aki már mindkettőt üzemelteti autóipari bélyegző alkatrészek és az elektronikus bélyegzési munkák általában megvan az eszköztár és a metrológiai mélység ahhoz, hogy mindkét anyagrendszert kezelni lehessen hosszú tanulási görbe nélkül az első futtatáskor.
Progresszív bélyegzési program meghatározása: Hét lépés
A progresszív programok legtöbb költségtúllépése a szekvenálásból származik, nem pedig magából a szerszámból. Az alábbi sorrend azt tükrözi, hogy a tervezési, szerszámozási és automatizálási döntések valójában hogyan korlátozzák egymást.
- Először rögzítse a szalag elrendezését. Az állomások számának kiválasztása előtt állítsa be a osztást, a szalagot és a tekercs szélességét a nyers geometriához képest. Minden későbbi döntés ezt a geometriát örökli.
- Rendeljen tűréseket az állomásokhoz. Döntse el, hogy melyik állomás birtokolja a furat pozícióját, melyik a hajlítási szög és melyik a síkság. A homályos rajzi tűrések vitákká válnak a PPAP során.
- Mérje meg a prést margóval. A legnagyobb nyíróerőt számítsa ki, ne az átlagos erőt, és tartson 20-30 százalékos belmagasságot a jövőbeli anyagfejlesztéshez.
- Korán döntse el az automatizálás hatókörét. A tekercsbetöltés, az egyengető, az adagoló, a hulladékszállító és a kilépés kezelése mind megváltoztatja a szerszám magasságát és a ciklusidőt, ha késve érkeznek a projekthez.
- Futtasson egy kocka szimulációt. A formázási szimuláció az acél vágása előtt elkapja a visszaugrást és elvékonyodást, ami sokkal olcsóbb, mint a kész formázási állomás javítása.
- Tervezze meg az újracsiszolási ciklust. Jegyezze fel az alkatrészek számát az élezések között az első gyártási naptól kezdve, így a szerszám élettartama mérhető költségsor lesz, nem pedig feltételezés.
- Ellenőrizze a gyártási szerszámokat. Szerszámon kívüli mintákat és teljes PPAP-ot építsen a végső szerszámra, ne prototípus eszközre, különben a tűrésverem elmozdul, amint megérkezik az igazi szalag.
 Egyedi bélyegző automatizálási berendezések progresszív bélyegzősorokhoz Egyedi bélyegző automatizálási berendezések terméklistája, ahol a progresszív programok összehangolt szerszámtervezést, bélyegzett alkatrészgyártást és automatizálási szállítást igényelnek. Termék megtekintése →
A negyedik lépés az, ahol a kulcsrakész kézbesítés megváltoztatja a matematikát. Amikor a szerszámkészítő és az automatizálási építő egy szerződés alatt áll, a szerszámmagasság, az átfutási vonal, az adagolólöket és a prés mennyisége egyetlen rajzon történik, ahelyett, hogy két gyártó között egyeztetnének, miután a szerszámot már levágták. Ha a szerszámtervezést, a bélyegzett alkatrészgyártást és a bélyegzés-automatizálást egy mérnöki csoporton belül tartjuk, eltávolítjuk azokat az interfészeket, ahol a progresszív programok általában heteket veszítenek.
Karbantartási, toleranciamegőrzési és megfelelőségi nyilvántartások
Egy progresszív szerszám, amely az induláskor elfogadható alkatrészeket produkált, nem marad ott karbantartási ritmus nélkül. A tipikus gyakorlat az, hogy minden újracsiszolási időközönként megmérünk egy mintát, az egyedi leolvasás helyett inkább a trendet követjük, és a vezetőoszlopokat és a perselyeket rögzített szám alapján cseréljük ki, nem pedig meghibásodás esetén. A tervezett nyolcórás szerszámszerviz költsége a töredéke egy leselejtezett tekercs és egy kihagyott szállítmány költségének.
Az autóipari bélyegzéshez szükséges megfelelőségi dokumentációt általában az alkatrészrel együtt kell szállítani: anyagtanúsítványok hőszámokkal, méretbeli elrendezési jelentések a PPAP-nál, a kritikus állomásokat azonosító vezérlési tervek, valamint a szerszám karbantartási és újraköszörülési előzményei. Az 590 MPa vagy 780 MPa specifikációhoz szállított nagyszilárdságú acélminőségeknél a bejövő vizsgálati adatokat a tekercshez képest rögzíteni kell, mivel ezeknél a minőségeknél szűk az alakítási ablak, és a malomtól a malomig való eltérés jóval azelőtt hajlítási szögeltolódásként jelenik meg, hogy látható repedésként megjelenne.
A kenés és a hulladékkezelés az a két háztartási elem, amely leginkább befolyásolja a hosszú távú tolerancia megtartását. A bejövő szalag bevonatának megfelelő kenőanyag-választása csökkenti a húzóállomásokon a zsugorodást, a rögzített ütemterv szerint ellenőrzött hulladékcsatorna pedig megakadályozza a csigák okozta vágószerszám-károsodást, amelyet semmilyen préskapacitás nem tud elnyelni. Inkább rutin karbantartásként kezeljük, mint utólagos gondolatként, mindkettő meghosszabbítja az újraköszörülések közötti intervallumot, és megtartja azt a tűréssávot, amely a progresszív bélyegzést tette a megfelelő választássá.
Előző bejegyzés
Erős bélyegzési útmutató: Tűrések, tonnatartalom, szerszámkialakítás és szerszámválasztás
Következő bejegyzés
In-Die szegecselés progresszív sajtolószerszámokhoz: alapelvek és alkalmazások
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
