-
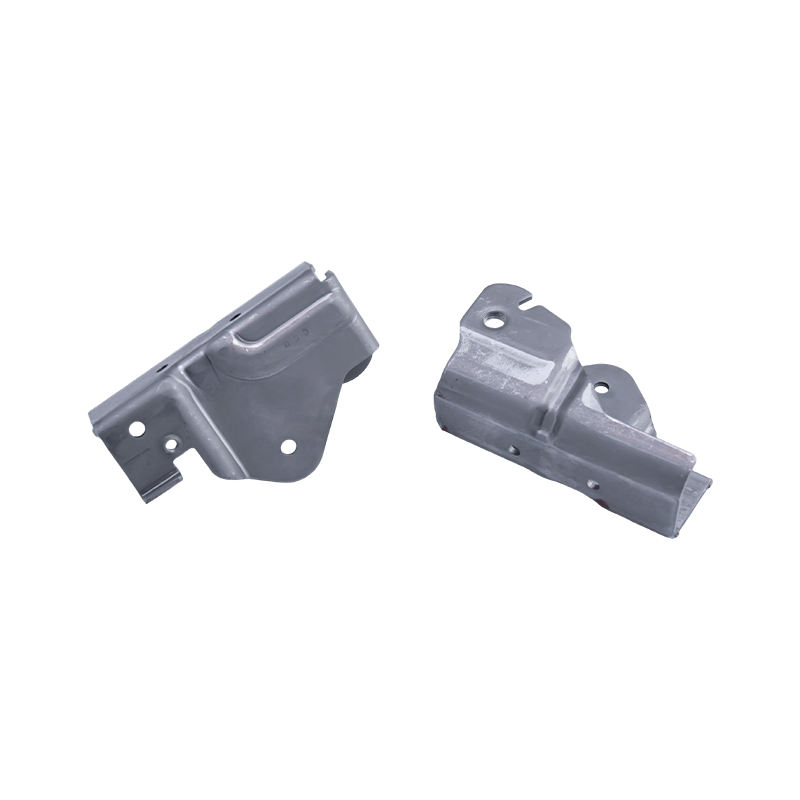
Autóülések bélyegző alkatrészei
Az autóülések bélyegzőalkatrészei az autóülések...
-
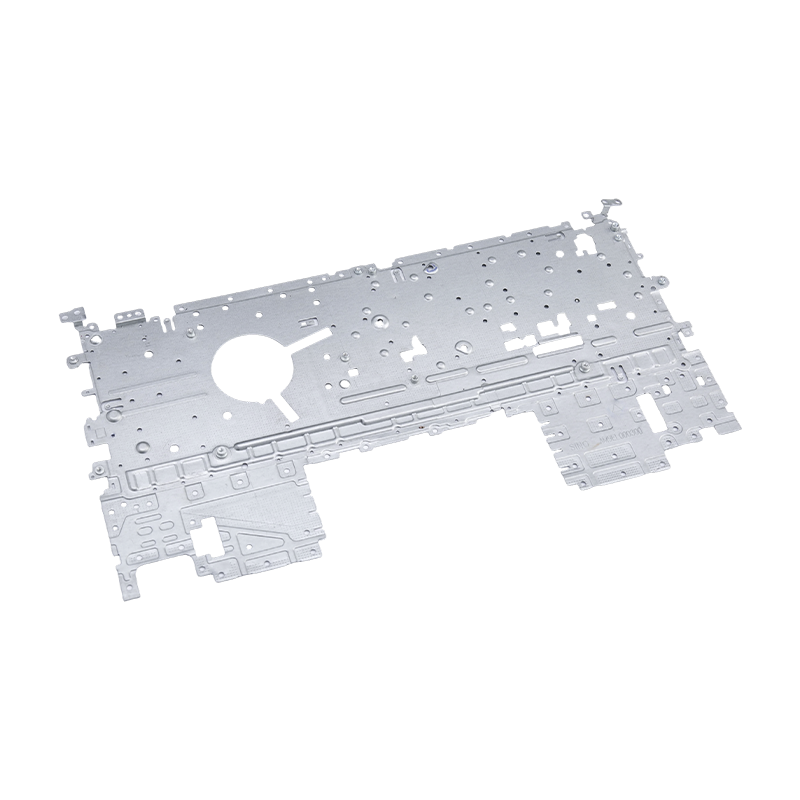
Laptop bélyegző alkatrészek
Laptopbélyegző alkatrészeink precíziós gyártású...
-
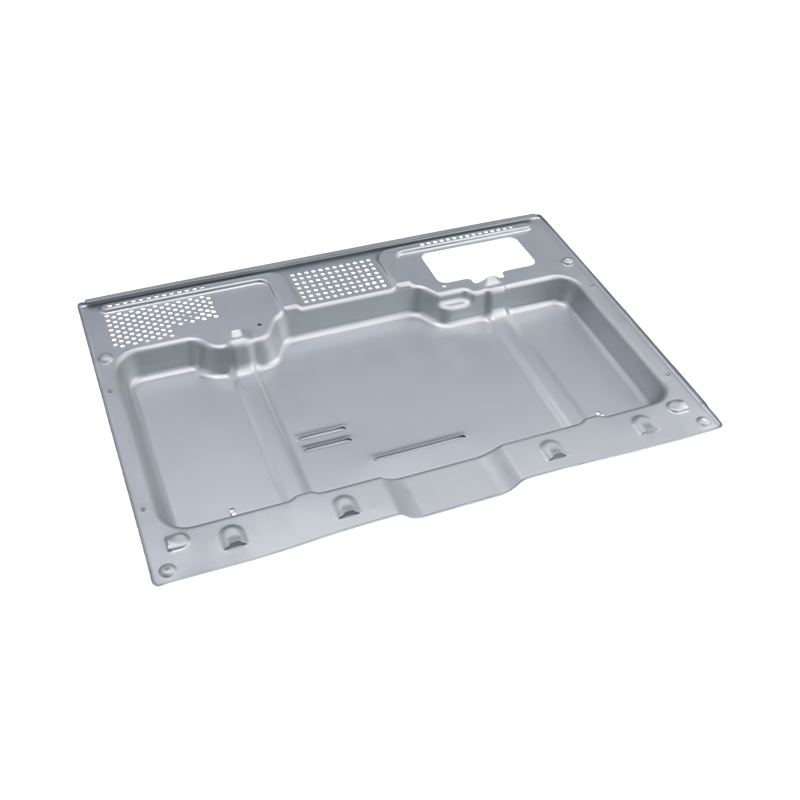
Csúcskategóriás sütőbélyegző alkatrészek
Csúcskategóriás sütőbélyegző alkatrészeink prec...
-
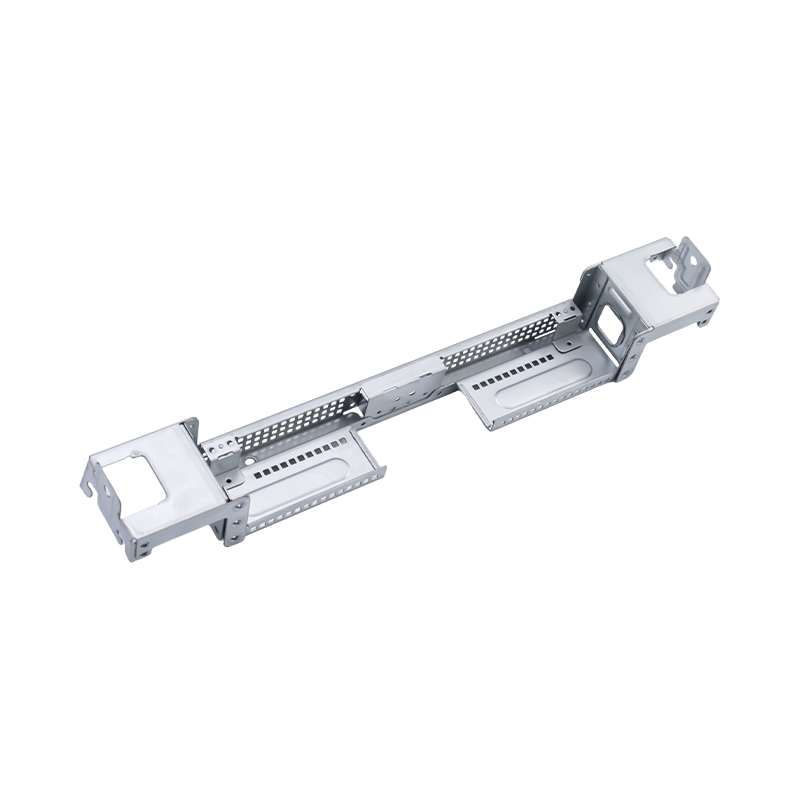
Csúcskategóriás nagy számítógépes bélyegzőalkatrészek
Csúcskategóriás nagyméretű számítógépes bélyegz...
-
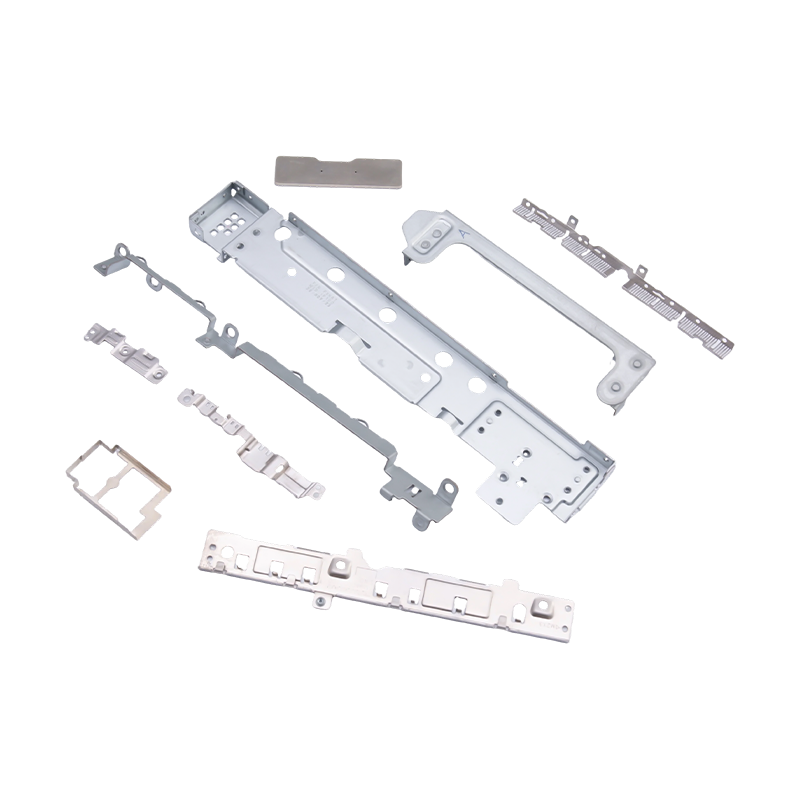
Kis bélyegzett alkatrészek laptopokhoz és mobiltelefonokhoz
A modern hordozható elektronika alapvető belső ...

Ipari hírek
Otthon / Hírek / Ipari hírek / Erős bélyegzési útmutató: Tűrések, tonnatartalom, szerszámkialakítás és szerszámválasztás
Erős bélyegzési útmutató: Tűrések, tonnatartalom, szerszámkialakítás és szerszámválasztás
2026-10-13
Erős bélyegzés: Ha a 2 mm már túl vékony
Egy beszerzési mérnök egyszer megkérdezte, hogy egy 6 mm-es konzolt miért jegyeztek három különböző áron 48 órán belül. Az ok nem a munka vagy a rezsi volt. Óriási volt. Az erős bélyegzés – jellemzően 4 mm-nél vastagabb fémlemezek kialakítása – minden számítást megváltoztat: a préselési kapacitást, a szerszámanyagot, a kenést és még a kész alkatrész ellenőrzésének módját is. Ha egy 6 mm-es alkatrészt úgy kezel, mint egy 1,5 mm-es elektronikus házat, akkor vagy eltörik a szerszámot, vagy kifizet egy olyan prést, amelyre nincs szüksége.
Gyors következtetés: Erős bélyegzés esetén az űrtartalom-szükséglet nagyjából a vastagság négyzetével skálázódik, nem pedig lineárisan. Egy 6 mm-es alacsony széntartalmú acél alkatrésznek 2,5-3-szor nagyobb erőre van szüksége, mint egy 3 mm-es, azonos kerületű alkatrésznek. Árajánlattétel előtt mindig ellenőrizze a prés löketét, az ágy méretét és a párna kapacitását.
A gyakorlati küszöb nincs rögzítve. Egyes üzletek 3 mm nehéznek nevezik; mások 6 mm-nél kezdődnek. Az számít, hogy a meglévő 80-400 tonnás présgép képes-e megtartani a szükséges erőt a teljes löket során anélkül, hogy a keretet eltérítené. Erős sajtolásnál az elhajlás egyenetlen vastagságban, repedt sugarak és rövid szerszámélettartam formájában jelenik meg.
Alapelvek: Mi változik, ha a mérőműszer felmegy?
Az erős bélyegzés nem csak „nagyobb erő”. Ez egy másfajta korlát. A következő négy tényező dönti el, hogy egy alkatrész gyártható, megismételhető és nyereséges-e.
Tonnatartalom és löket
A 400 T-s prés 24 hüvelykes lökettel nem azonos a 10 hüvelykes löketű 400 T-s présgéppel. A nehéz részek gyakran mélyebb húzást igényelnek, mint a vékony részek. Ha a löket túl rövid, nem tudja kitisztítani az alkatrészt vagy beállítani a párnát. Mindig igazodjon a présgörbéhez, ne csak a csúcsűrtartalomhoz.
Vágószerszámok anyaga és hasítása
6 mm-es lágyacél esetén a szerszámhézag jellemzően a vastagság 8–12%-a oldalanként. A túl kis távolság ütődést és ütéseket okoz; túl sok nehéz sorja keletkezik és rossz élminőség. A D2 és SKD11 továbbra is elterjedt marad, de a 780 MPa feletti nagyszilárdságú acélok esetében a porkohászati acélok vagy keményfém betétek költséghatékonyak.
Springback kompenzáció
A vastag fém abszolút értékben jobban visszaugrik. Egy 6 mm-es, 90 fokos hajlítású alkatrész 2-3 fokkal visszatérhet a kioldás után. A szerszámnak túlhajlítottnak kell lennie, vagy a folyamatnak tartalmaznia kell egy éremelő állomást. Ez az oka annak, hogy a nehéz sajtolószerszámok gyakran 20-40%-kal drágábbak, mint a hasonló méretű vékony nyomószerszámok.
Anyag konzisztencia
A vastagság plusz-mínusz 0,2 mm-es eltérése elhanyagolható 1 mm-es szelvénynél. 8 mm-nél legalább 5%-kal megváltoztatja a szükséges erőt. Bejövő ellenőrzés és állandó tekercsforrások nélkül a présgép véletlenszerűen túlterhelődik. Az erős bélyegzés megköveteli a tételszintű anyagok nyomon követhetőségét.
A progresszív és az átviteli kockák közötti választás is megváltozik. Nehéz alkatrészek esetén az átadó szerszámok gyakran nyernek, mivel anélkül mozgatják az alkatrészt az állomások között, hogy áthúznák egy szalagon. Ebben a cikkben részletes összehasonlítást olvashat progresszív versus transzfer fémbélyegzés .
Űrtartalom-összehasonlítás: Prés illesztése alkatrészhez
Az alábbi táblázat egy egyszerűsített nyírási képletet használ az alacsony széntartalmú acélokhoz (nyírószilárdság 300 MPa). A tényleges mennyiség a szerszám kialakításától, az anyagminőségtől és a párnabeállításoktól függ. Használja ezt első áteresztő szűrőként, ne végső idézetként.
Figyelje meg az ugrást 400 tonnáról 600 tonnára. Sok üzlet 4-8 mm-es alkatrészeket is tud kezelni, de 8 mm feletti darabokat kell kiszervezniük. Ez az a szakadék, ahol megjelenik a szállítási kockázat és a költségkúszás.
Rejtett mérőszám: vastagság szerinti erőigény
A vásárlók gyakran összehasonlítják a kilogrammonkénti árat. Egy jobb rejtett mérőszám a vastagságmilliméterenkénti erőigény. Az alábbi táblázat a relatív űrtartalmat mutatja ugyanazon alkatrészgeometriánál, amint a vastagság 3 mm-ről 12 mm-re nő. A rudak 3 mm = 100-ra vannak normalizálva.
12 mm-nél az erőindex meghaladja a 3 mm-es alapvonal 1400%-át, mivel a nyírási terület lineárisan növekszik, miközben a vastagság is növeli a tiszta nyíráshoz szükséges nyomást. Ez az oka annak, hogy egy kis méretváltoztatás egy alkatrészt 200T-s présről 600T-s présgépre tolhat.
Ipari alkalmazások felosztása erős bélyegzéshez
A nagy bélyegzési igény nem egyenletesen oszlik el. A gép- és járművevőket kiszolgáló fémalakító műhelyek tipikus projektmixei alapján a piac nagyjából a következőképpen oszlik meg.
Autóipar és új energetikai járművek – 45%
Nehéz teherautók és építőipari gépek – 25%
Berendezések és elektronikai cikkek – 20%
Ipari berendezések – 10%
Az autóalkatrészek dominálnak, mivel az akkumulátorfedelek, a motorházak, az ülésvázak és a réz gyűjtősínek 4-10 mm-es készletet használnak. A nehéz teherautó-bélyegzések, például a kerettartók és a felfüggesztések még nagyobb űrtartalmat és gyakran 12 mm-es vagy vastagabb anyagot igényelnek.
 Nehéz teherautó-bélyegzőalkatrészek haszongépjárművekhez Precíziós, nagy szilárdságú acél alkatrészek, beleértve a kerettartókat és a felfüggesztő lemezeket, teherbírásra, rezgésállóságra és hosszú élettartamra tervezve. Termék megtekintése →
 Akkumulátorfedél-bélyegző alkatrészek autóipari és tárolórendszerekhez Hidegen hengerelt acél, alumínium vagy rozsdamentes acél házak szűk tűréssel, segítve az akkumulátormagok portól, nedvességtől és ütésektől való védelmét. Termék megtekintése →
Az új energetikai járművekben az akkumulátorfedél bélyegző részeinek egyensúlyban kell lenniük a tömeggel, a tömítéssel és az ütközésbiztonsággal. Ez általában nagy szilárdságú acélt vagy alumíniumötvözeteket jelent, szoros síkossági tűréssel. Az elektromos motorok esetében a ház bélyegző részei hasonló követelményeket támasztanak, de hozzáadják a mágneses árnyékolást és a koncentrikussági követelményeket.
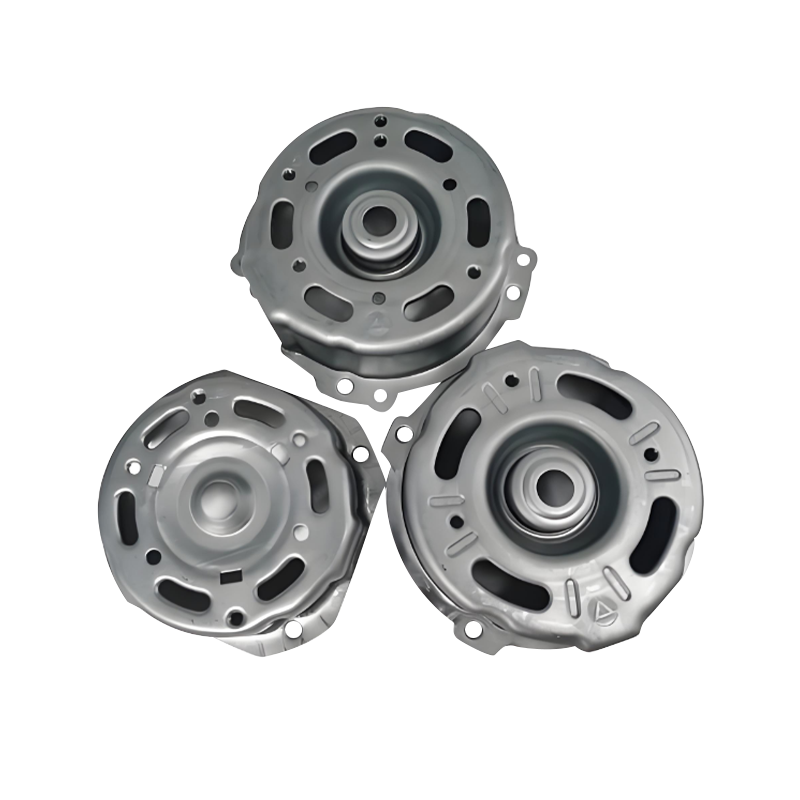 Gépjármű-motorház-bélyegző alkatrészek Nagy szilárdságú acél vagy alumínium házak hőelvezető szerkezetekkel és szabványos interfészekkel, amelyek támogatják a motor védelmét, az összeszerelés hatékonyságát és a tartósságot. Termék megtekintése →
Kiválasztási útmutató: Öt lépés az elköteleződés előtt
Ezzel a sorrenddel csökkentheti annak kockázatát, hogy nem megfelelő sajtót, szerszámot vagy beszállítót vásárol.
1. lépés: A valódi űrtartalom kiszámítása
Használja a nyírási képletet: kerület × vastagság × nyírószilárdság / 1000. Adjon hozzá 20%-os biztonságot a lökésterheléshez és 10%-ot a párnavisszatérítéshez. Ne hagyatkozzon csak a sajtó névleges értékelésére.
2. lépés: Ellenőrizze az ágyat és az ütést
Ellenőrizze, hogy a matrica illeszkedik-e az ágyhoz, és hogy a löket kitisztítja-e az alkatrészt. A 312 x 84 hüvelykes ágy elterjedt a nagy préseken, de előfordulhat, hogy a szerszámnak bizonyos helyeken T-hornyokra van szüksége.
3. lépés: Erősítse meg az anyagminőséget
A 780 MPa feletti nagyszilárdságú acél 30%-kal nagyobb erőt igényelhet, mint a lágyacél. Kérjen malom tanúsítványt, és gyártás előtt ellenőrizze a vastagságtűrést.
4. lépés: A szerszám karbantartásának ellenőrzése
Az erős bélyegzőszerszámok gyorsabban kopnak. Kérje a beszállítótól a megelőző karbantartási intervallumot, a tartalék lyukasztókészletet és a szerszám élettartamának nyilvántartását löketekben.
5. lépés: Tervezze meg az automatizálást
A nehéz részeket nehéz kézzel adagolni. Az átviteli rendszereket, robotokat vagy tekercsadagolókat a szerszámmal együtt kell megadni, hogy elkerüljük a későbbi átdolgozást.
Karbantartás és megfelelőség erős bélyegzés esetén
Az erős bélyegzés növeli a kopást, a zajt és a biztonsági kockázatot. A vékony nyomtávú vonalakon működő karbantartási terv itt meghiúsul.
- 5000-10 000 löketenként ellenőrizze a szerszámhézagokat a 6 mm-es és nagyobb méreteknél. A kopás az első 20%-a után felgyorsul.
- Figyelje meg a préskeret elhajlását negyedévente. Az ágyon átívelő 0,2 mm-es elhajlás megduplázhatja az élsorja magasságát.
- Használjon extrém nyomású adalékanyagokat tartalmazó kenést. A szabványos vékonyréteg-kenőanyagok nagy érintkezési nyomás hatására lebomlanak.
- Tartsa be a nagy űrtartalmú présekre vonatkozó helyi őrzési szabványokat. Előfordulhat, hogy a fényfüggönyök önmagukban nem állítanak meg egy 400T-s nyomószárat biztonságos távolságon belül.
- Legalább három évig őrizze meg az anyagok nyomon követhetőségi nyilvántartását. Ha egy tétel vastag acélból nem egyenletes a hozam, gyorsan el kell különítenie az érintett részeket.
A beszállítók számára az a képesség, hogy egy forrásból kínálják a szerszámot, alkatrészt és az automatizálást, csökkenti a karbantartási átadás-átvétel problémáját. Ha a szerszámgyártó és a bélyegző ugyanaz a csapat, a hézagbeállítások és a pótalkatrészek ujjmutatás nélkül érkeznek.
ROI Megjegyzés: Ahol nagy bélyegzési költségvetés szivárog
Az erős bélyegzés legnagyobb rejtett költsége nem a nyomdai óradíj. Ez egy törmelék a springback and die próba során. Egy 6 mm-es alkatrész, amely 5000 löketnél meghiúsítja a méretellenőrzést, 8-12 tonna acélt veszíthet el, mielőtt a szerszámot kijavítanák. Egy fegyelmezett próbaterv növekményes vastagságú mintákkal kevesebb, mint egy hét gyártási selejtbe kerül.
Az árajánlat kiértékelésekor kérdezze meg a feltételezett nyírószilárdságot, a szerszámhézagot és a visszarugózási kompenzációs módszert. Ha a szállító nem tud válaszolni, akkor az ár valószínűleg a szűkös szokásokon alapul. Ez az a pillanat, hogy végigmegyünk a padlón, és ellenőrizzük a sajtógörbét.
Előző bejegyzés
Egyedi fémbélyegzett alkatrészek a kőolajipar számára: anyagok és beszerzés
Következő bejegyzés
Gépjárműalkatrészek progresszív bélyegzése: Vágóformák, tűréshatárok, költségek és mennyiségi útmutató
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
