-
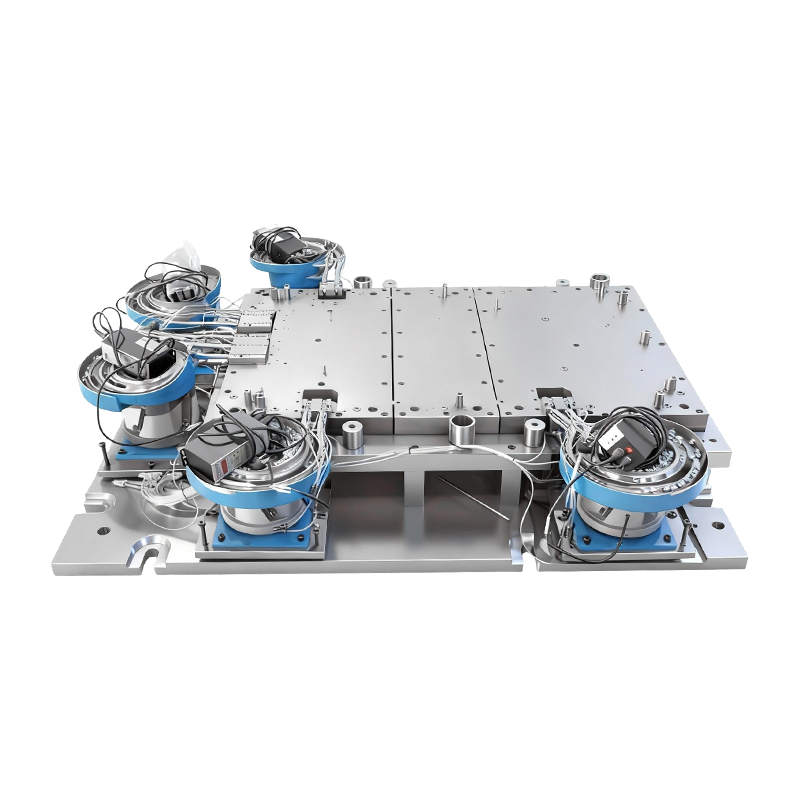
Automatikus szegecselő forma nagy számítógépes gépalaphoz
Ez az automatikus szegecselőforma nagy számítóg...
-
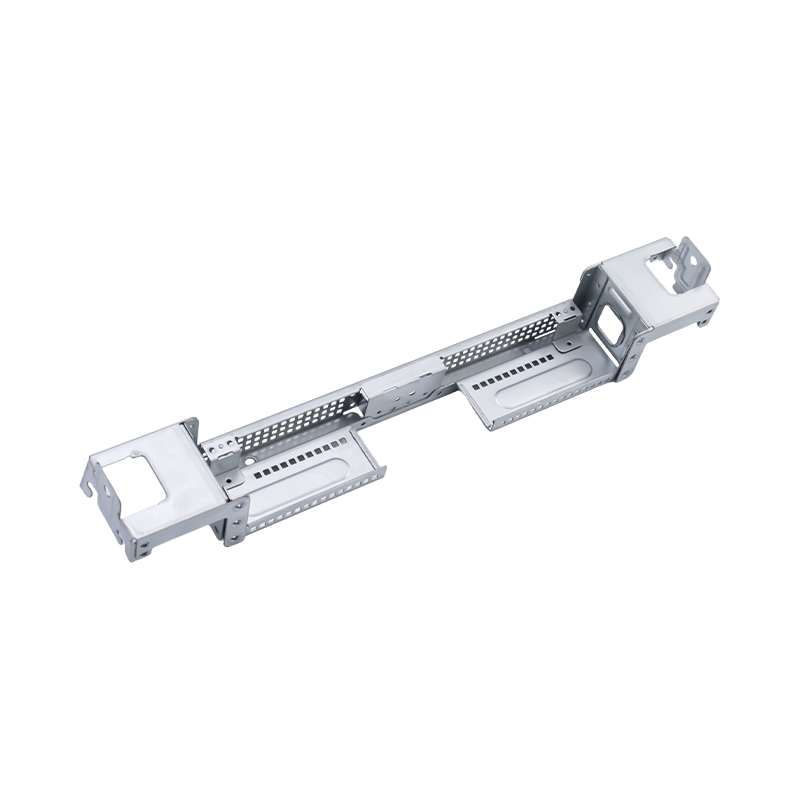
Csúcskategóriás nagy számítógépes bélyegzőalkatrészek
Csúcskategóriás nagyméretű számítógépes bélyegz...
-
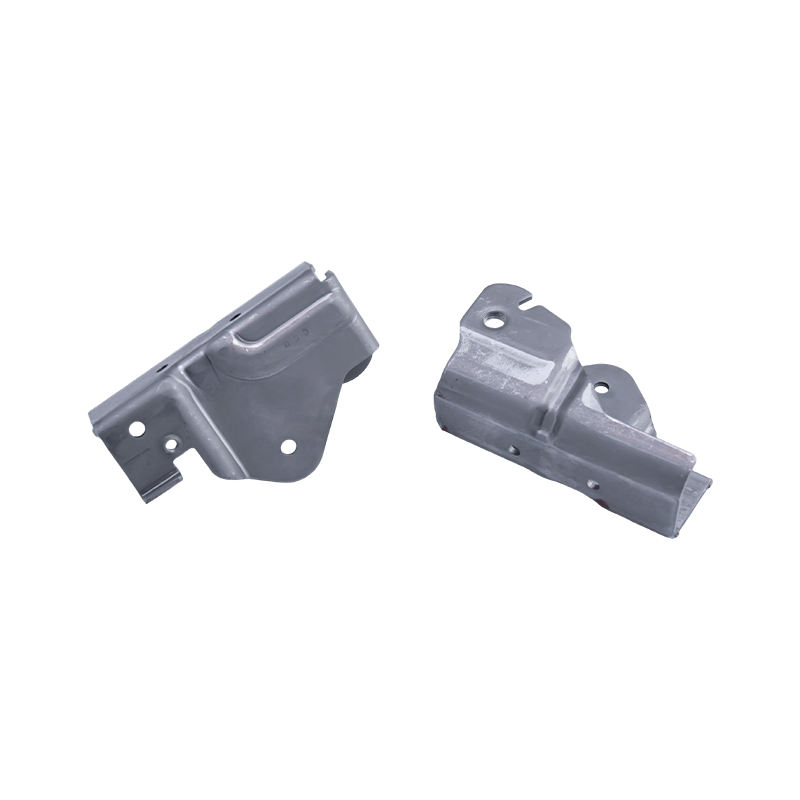
Autóülések bélyegző alkatrészei
Az autóülések bélyegzőalkatrészei az autóülések...
-
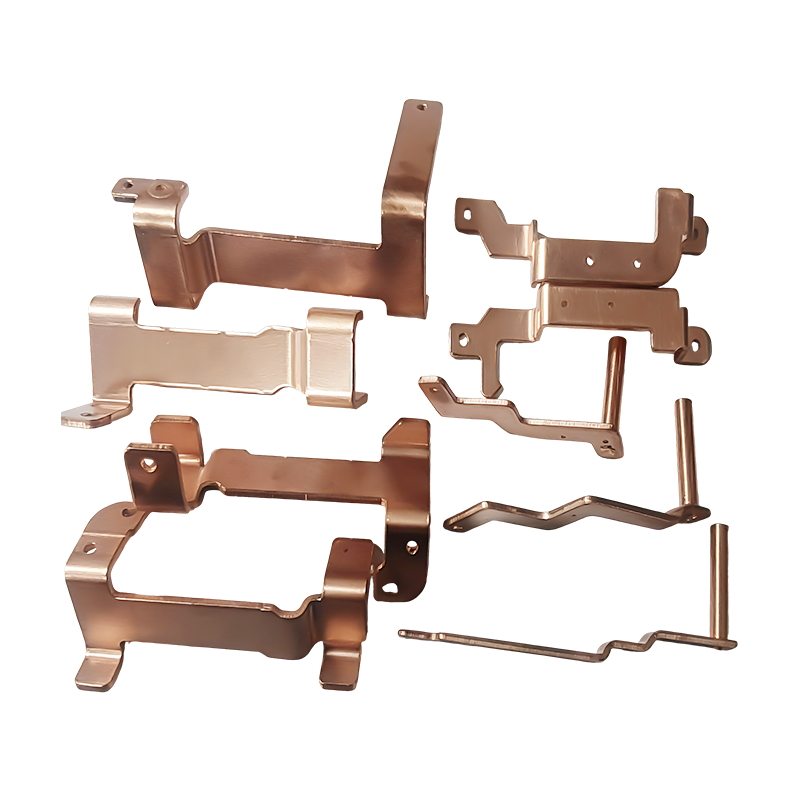
Új energetikai járművek réz gyűjtősín sajtoló alkatrészek
Az új energetikai járművek réz gyűjtősín-bélyeg...
-
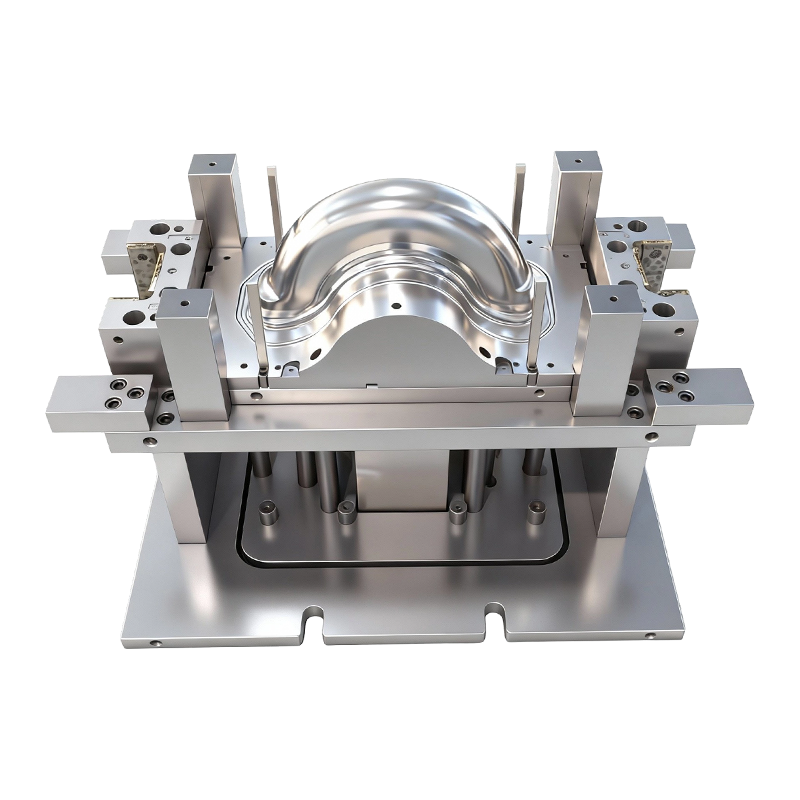
Mélyhúzó forma kétkerekű elektromos járművek első és hátsó kerekeihez
Ez a mélyhúzó forma kétkerekű elektromos járműv...

Ipari hírek
Otthon / Hírek / Ipari hírek / Megbízhatóságra és gyárthatóságra irányuló tervezés: a termelést túlélő árrések
Megbízhatóságra és gyárthatóságra irányuló tervezés: a termelést túlélő árrések
2026-11-02
Egy 1,5 mm-es HC340LA üléskonzol megfelelt a CMM minden méretellenőrzésének, és használat közben még mindig megrepedt. A repedés 0,6 mm-es belső hajlítási sugárnál kezdődött, ami azért létezett, mert a rajzon újra használt csomagolóboríték, nem pedig azért, mert a kifáradási terhelés ezt lehetővé tette. A műszaki dokumentációban papíron semmi nem volt hibás. A mozgásteret egyszerűen senki sem döntötte el.
Ez a gyakorlati szakadék két tudományág között, amelyeket általában két különböző csoport vizsgál át. A gyárthatósági tervezés azt kérdezi, hogy egy alkatrész ismételten elkészíthető-e egy stabil folyamatablakon belül. A megbízhatóságra való tervezés azt kérdezi, hogy az ügyfél által vállalt élettartamon keresztül működik-e. A lebélyegzett részeken mindkét válasz ugyanarra a rajzra van írva, ugyanazzal a három számmal.
Munkavégzés: kezelje a megbízhatósági rátát és a gyártási árrést egy felülvizsgálati tételként, ne pedig kettőként. A hajlítási geometria, a toleranciaköteg és az anyagállapot mindkét tulajdonságot befolyásolja, és az egyik módosítása a másikat mozgatja. Rendezze őket, mielőtt a kocka levágásra kerül, és a program mindkettőt ingyen megkapja. Utána rendezze, és a szerszámot kétszer fizetik.
Ahol a DFM és a DFR ugyanazokat a karokat osztja meg
Négy változó határozza meg a legtöbb bélyegzett rész eredményét. Egyikük sem új ötlet; ami a gyakorlatban kudarcot vall, az a szekvencia, mert a szerszámozási megjegyzések és a megbízhatósági megjegyzések különböző időpontokban landolnak a rajzon.
Formázási geometria
Az 1x lemezvastagság alatti belső sugár a külső szál feszültségét koncentrálja; 0,5x alatt az első fáradási ciklusára váró repedés. Mikroötvözött minőségeknél tartson 1,5-szeres vastagságot vagy formát és feszültségmentesítse. Tartsa a lyuk és a hajlítás közötti távolságot 2t R-en, hogy a lyuk ne nyúljon oválissá, amely később nem préselhető.
Tolerancia verem
Plusz vagy mínusz 0,05 mm a nullaponttól 300 mm-re lévő jellemzőn, egy négyállomásos progresszív szerszám belsejében olyan ígéret, amelyet a folyamat nem tarthat be. Állítsa egymásra a tűréshatárt a szerszámkopással, a tekercsvastagság-szórással és a préselhajlással, majd tesztelje, hogy a szerelvény a legrosszabb esetben is működik-e. Ha nem, akkor a javítás az interfészhez tartozik, nem egy szűkebb nyomtatáshoz.
Anyagi állapot
A tekercsek közötti 40 MPa hozamkülönbség megváltoztatja a visszarugózást, ami megváltoztatja a végső szöget, ami megváltoztatja az érintkezési feszültséget a kötésnél. Adja meg a minőséget és a szállítási feltételeket, kérjen EN 10204 3.1 tanúsítványt, és tartsa konzisztens szemcseirányt a prototípus és a sorozat között, hogy a megbízhatósági teszt érvényesítse a ténylegesen szállított alkatrészt.
Folyamatképesség
A Ppk 1.0-n futó karakterisztika nagyjából egy részt tesz a 300 külső határok közé. Egy évi 200 000 darabra gyártott konzolon ez megbízhatósági adat, nem pedig minőségi adat. Állítsa be a Ppk 1.67-et a PPAP-nál, és tervezze meg a funkciót úgy, hogy a szerszám még 200 000 kopási ráhagyás után is megtartsa.
Maga a szerszám koncepciója egy megbízhatósági döntés. Egy progresszív eszköz egy mozdulattal végigviszi a csíkot minden állomáson, ami megszünteti az újrafogási eltéréseket, de megszünteti az állomás későbbi javításának lehetőségét anélkül, hogy a teljes vonalat érintené. A transzfer szerszámok szétosztják az állomásokat a prések között, megkönnyítve az egyéni beállítást a több kezelés árán. Áttekintés progresszív versus transzferbélyegzés korán általában rendezi, hogy mely tűrések reálisak, mielőtt egyetlen dimenziót választanak.
 Progresszív bélyegző szerszámok autóipari motorházakhoz Egyedi folytonos matricák nagy mennyiségű gépjármű-motorházakhoz és kis alkatrészekhez, precíziós, kopásállóság és karbantartható tömeggyártás érdekében. Termék megtekintése →
DFM és DFR összehasonlítás: különböző célok, közös bizonyíték
A két oszlop külön tartása még egy közös áttekintésen belül is hasznos, mert különböző dolgokat optimalizálnak és különböző adatokat fogyasztanak.
1. táblázat: A két tudományág külön oszlopként olvasható egy áttekintési űrlapon, de ugyanazon kritikus jellemzők szerint közelítenek egymáshoz.
A költséggörbe Amíg a szerszámok nem léteznek, senki sem vitatkozik vele
Egyetlen bélyegzett alkatrész hiba kijavításának relatív költsége meredeken emelkedik, és a legtöbb csapat nem a legélesebb lépést tervezi.
Koncepció 1x
Design fagyasztás 8x
Die build 45x
PPAP 120x
Mező 400x
Az ötszörös ugrás a tervezési kimerevítés és a kockaépítés között az, ami számít, mert ez az utolsó pont, ahol a geometria az acél érintése nélkül mozoghat. A visszarugózási kompenzáció, a kiegészítések és a trimm-vonal változtatások olcsók a képernyőn és drágák a présben: az újravágott szerszámblokk hetekig tartó préselési időt, új próbaprogramot és minden elmozdult jellemző újraellenőrzését jelenti. A PPAP-hoz beérkező megbízhatósági ráhagyás tehát ugyanolyan gyártási költség, mint a mérnöki költség.
Ahol a bélyegzett alkatrészek megbízhatósága összpontosul
Az alábbi kiosztás egy tervezési nézet arra vonatkozóan, hogy a bélyegzett részek tartalma általában hogyan oszlik meg a végső piacokon, és nem a mért piaci részesedés leírására, hanem a felülvizsgálati kapacitás méretére szolgál.
Az autóipari és elektromos járművek szerkezeti, az akkumulátor- és a gyűjtősín-tartalom körülbelül 46 százaléka hordozza a legnagyobb kettős terhet, mivel az ütközés, a tömítés és az elektromos követelmények ugyanazon a részen vannak.
- 46% Gépjármű és EV karosszéria, akkumulátor, gyűjtősín
- 24% Szórakoztató elektronika és készülékházak
- 18% Ipari berendezések, például szervohajtások és kompresszorok
- 12% Kétkerekű és nehéz teherautó alkatrészek
Az akkumulátorfedelek és a rézsínek a legtisztább eset. A megbízhatóság követelménye a tömítés, a stabil érintkezési ellenállás és a repedés nélküli hőciklus; a gyárthatóság követelménye a húzási mélység, a nyersdarabtartó erő és a rugózás szabályozása. A kettő ellentétes irányba húz, és az alkatrész csak akkor lesz olcsó, ha mindkettőt ugyanabban az iterációban oldják meg, nem pedig egymás után.
 Precíziós akkumulátorfedél bélyegző alkatrészek Egyedi bélyegzett akkumulátorház fedelek acélból, alumíniumból vagy rozsdamentes acélból, szűk tűréssel és lehetőségekkel a lyukak, karimák és hajlítások számára. Termék megtekintése →
Egy áttekintési sorozat, amely túléli a termeléssel való érintkezést
A sorrend többet számít, mint az alaposság. Ez az öt lépés a megadott sorrendben működik, és később nehéz utólag beépíteni.
1. lépés – A hiba meghatározása
Írja be a hibadefiníciót minden tűrés előtt: terhelés, ciklusszám, környezet, elfogadható szivárgási arány vagy ellenállás-eltolódás. A megbízhatóság nem vizsgálható meghatározatlan kritérium alapján.
2. lépés – Térképezze fel az ablakot
Illessze az alkatrészt a szerszám típusához, nyomja meg a ténylegesen elérhető mennyiséget és tekercsszélességet, majd jelöljön meg minden olyan tulajdonságot, amely a már bevált ablakon kívül van. sajtolószerszámok és sajtolóalkatrészek gyártása .
3. lépés – Reálisan rakja egymásra
Építse fel a rakatot kopási ráhagyással és anyagszórással, ne névleges értékekkel. Ezután győződjön meg arról, hogy a szerelvény továbbra is a legrosszabb esetben működik, nem pedig a névleges esetben.
4. lépés – Ellenőrizze mindkét listát
Tesztelje az egyes megbízhatósági elemeket a gyártási határértékkel szemben: a hajlítási sugár a kifáradási élettartam ellen, a bevonat érintési ellenállása, a nyírt él minősége a repedés kialakulásával szemben.
5. lépés – Zárja le az ellenőrzési tervvel
Kösd össze a szerszám karbantartási időközeit a löketszámmal, figyeld a kritikus jellemzők képességét, és minden mérnöki változtatás után ellenőrizze újra mindkét tulajdonságot.
Az automatizálás ezt a képet meghatározott módon változtatja meg. A robotátvitel és az integrált vonalvezérlés csökkenti az állomások közötti kezelési károkat, ami növeli a megbízhatóságot, de új változóként hozzáadják a rögzítés megismételhetőségét és az érzékelő megbízhatóságát, amelyeket egyetlen rajz sem rögzít.
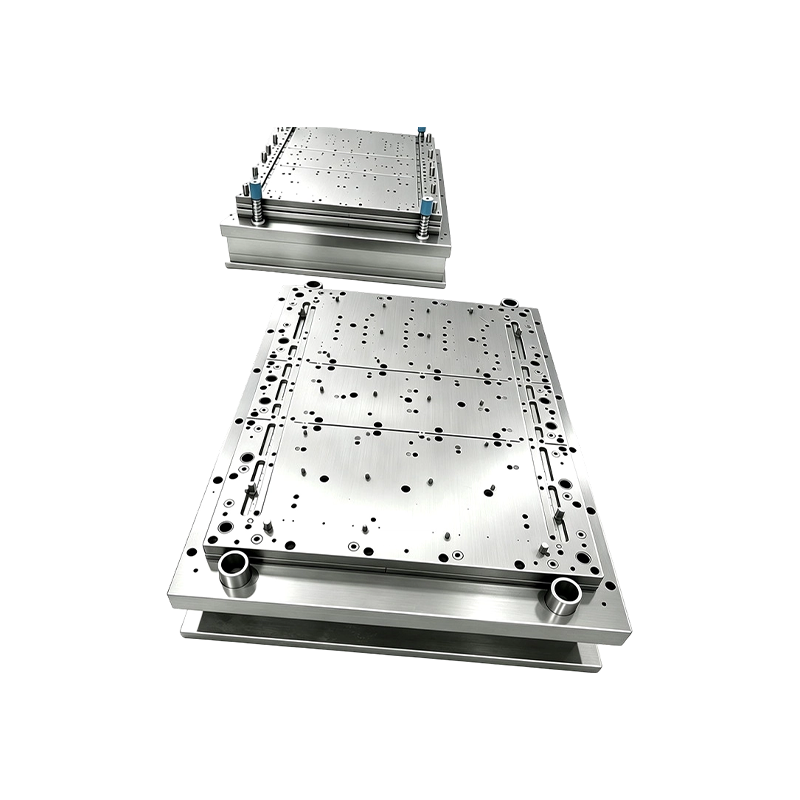 Egyedi bélyegző automatizálási berendezések és kulcsrakész projektek Kulcsrakész projektként kínált egyedi bélyegző automatizálási berendezések, a kapcsolódó gyártóberendezésekkel az ügyfelek igényei szerint konfigurálva a költséghatékony bélyegzési műveletek érdekében. Termék megtekintése →
Karbantartás, dokumentáció és megfelelőség
Az árrés csak akkor marad fenn, ha a papírmunka megvédi őket a sorozatgyártás megkezdése után.
- Tartsa a vezérlési tervet és a folyamat FMEA revízióját a rajz felülvizsgálatához kötve; minden formamódosító szerszámjavítás újbóli PPAP-t és az ügyfél változási értesítését váltja ki.
- Határozzon meg kifejezetten képességcélokat: Ppk 1,67 a PPAP-nál a kritikus jellemzőknél, 1,33 a sorozatgyártásban, 10 százalék alatti megismételhetőség ugyanazon jellemzők esetén.
- Árajánlattétel előtt állapodjon meg az ASTM B117 szerinti korróziós órákban, mert a befejező útvonal olyan geometriai változtatásokat kényszeríthet ki, amelyek árát soha nem számolták be.
- Rögzítse az anyaghőmérsékleteket a tekercsekkel szemben, és őrizze meg a tételmintákat, az EN 10204 3.1 tanúsítványokkal alátámasztva.
- A szerszám karbantartását ütemezze löketekre, ne naptári napokra, és tervezze meg a kopási ráhagyást a lyukasztókon és a matricákon, hogy az első javítás ne változtassa meg a névleges értéket.
- A piaci megfelelést a tervezéstől elkülönítve kezelje: RoHS és REACH nyilatkozatok az elektronikus bélyegzésekhez, méretjelentések az autóiparhoz, valamint dokumentált eltérési folyamat, így az ideiglenes engedmény soha nem lesz állandó rajz.
A megbízhatóság és a gyárthatóság nem két párhuzamosan futó projekt. Ezek a margódöntések egy halmaza, amelyet hajlítási sugarakban, tűréshalmazokban és anyagi feltételekben fejeznek ki, és a legolcsóbbak abban a pillanatban, amikor a rajz még puha. A megbízhatóan nem alakítható alkatrész a terepen sem lesz megbízható; később egyszerűen megbukik, magasabb áron.
Előző bejegyzés
Nincs korábbi cikk
Következő bejegyzés
Tervezés a gyárthatósághoz Példák, amelyek megváltoztatják a fémbélyegzési árajánlatokat
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
