-
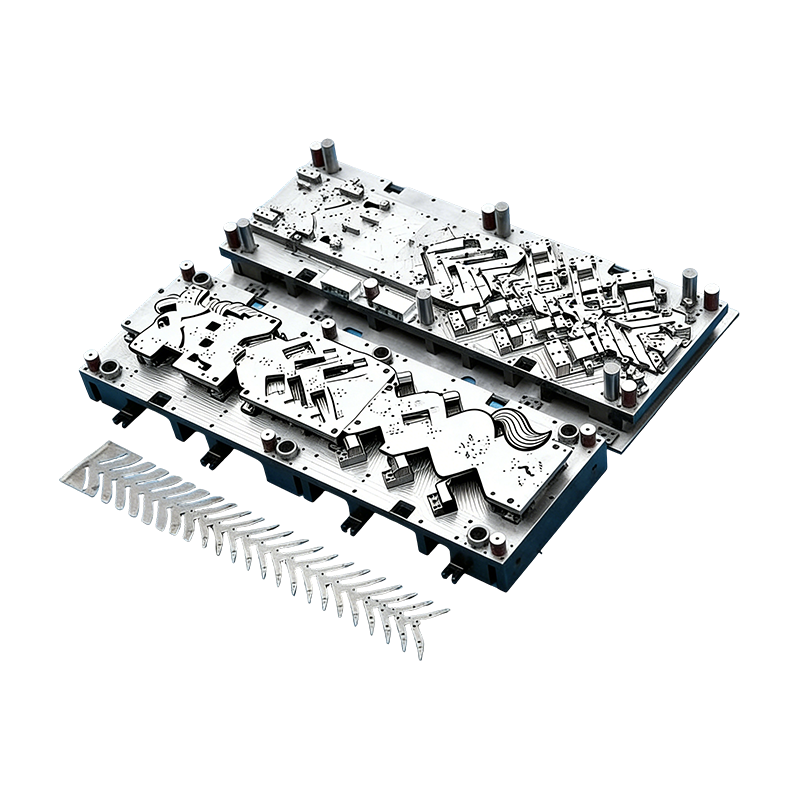
Progresszív öntőformák autóalkatrészekhez
Ezt az autómotorházhoz való folyamatos öntőform...
-
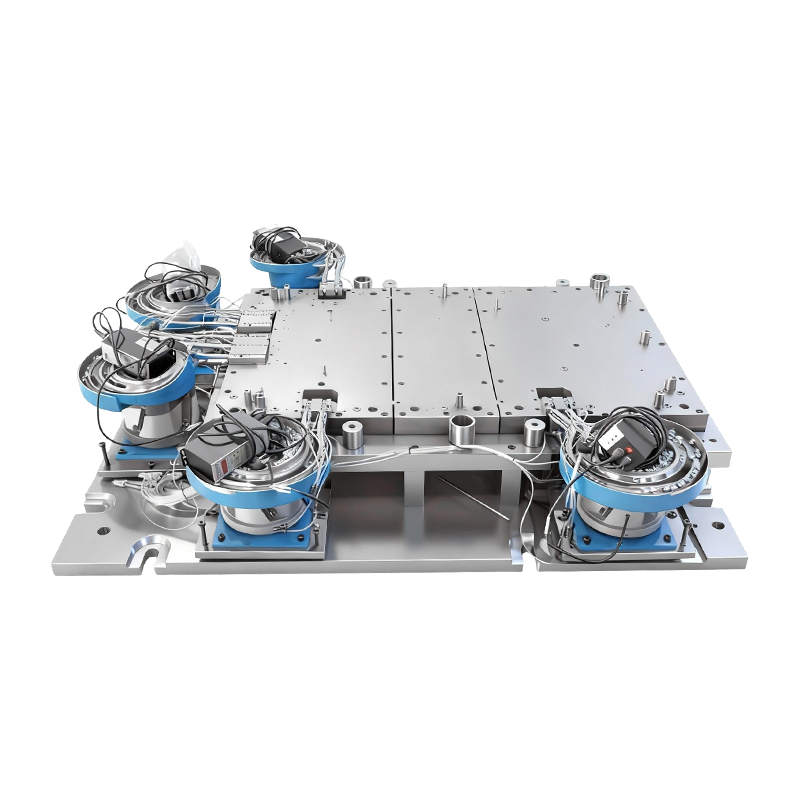
Automatikus szegecselő forma nagy számítógépes gépalaphoz
Ez az automatikus szegecselőforma nagy számítóg...
-
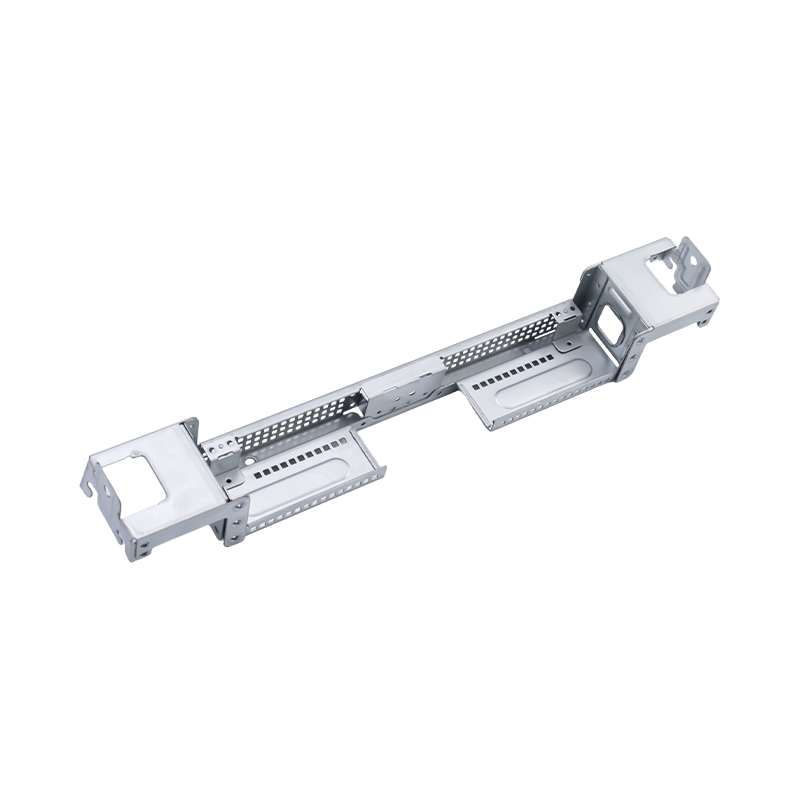
Csúcskategóriás nagy számítógépes bélyegzőalkatrészek
Csúcskategóriás nagyméretű számítógépes bélyegz...
-
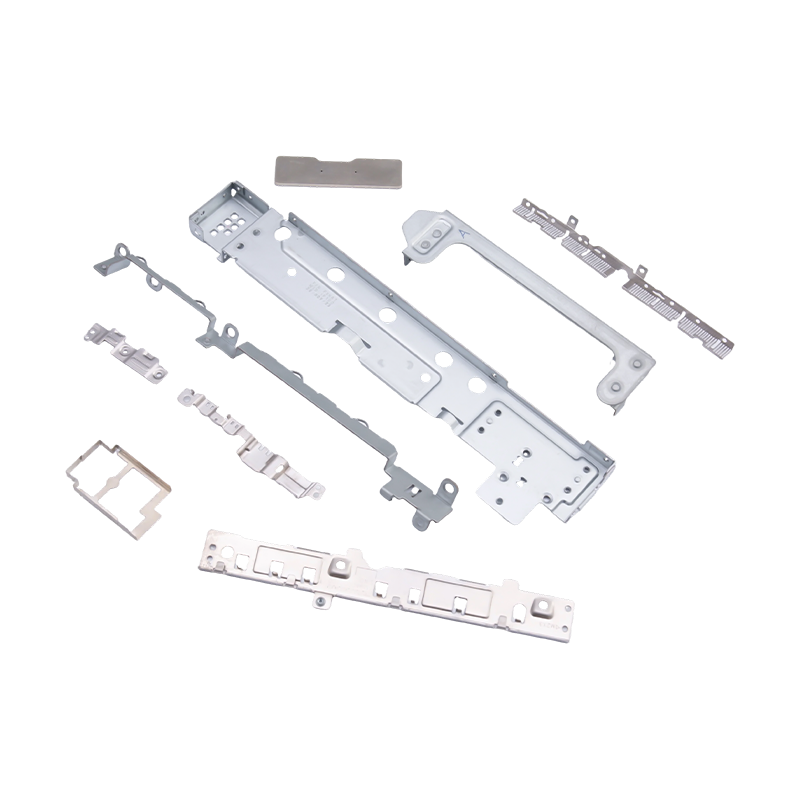
Kis bélyegzett alkatrészek laptopokhoz és mobiltelefonokhoz
A modern hordozható elektronika alapvető belső ...
-
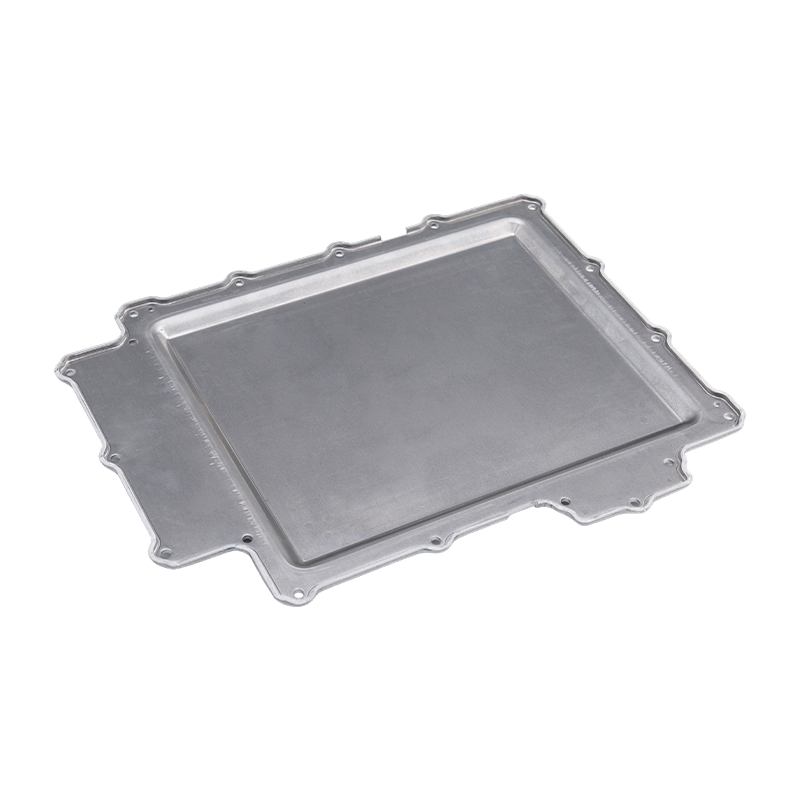
Az akkumulátor fedelének bélyegző részei
Akkumulátorfedél bélyegző alkatrészeink precízi...

Ipari hírek
Otthon / Hírek / Ipari hírek / Tervezés a gyárthatósághoz Példák, amelyek megváltoztatják a fémbélyegzési árajánlatokat
Tervezés a gyárthatósághoz Példák, amelyek megváltoztatják a fémbélyegzési árajánlatokat
2026-10-23
A legrövidebb válasz: A gyárthatósági példa csak akkor értékes, ha megváltoztatja az ajánlatot, a szerszám koncepcióját, az ellenőrzési lépést vagy az indítási kockázatot. A leghasznosabb példák nem általános „egyszerűsítsd az alkatrészt” tanácsok; ezek speciális rajzmódosítások, amelyek eltávolítanak egy műveletet, kiszélesítik a folyamatablakot, vagy megakadályozzák a rossz részek futtatását.
A fémbélyegző vásárlók számára ez azt jelenti, hogy elnéz a kész vázlaton, és megkérdezi, hogy a szerszám, a szalag elrendezése, a tűrésköteg és az ellenőrzési terv mit fog tenni a gyártás során. Egy alkatrész tisztának tűnhet a CAD-képernyőn, és továbbra is rejtett költségeket generál a próbahurkok, másodlagos műveletek vagy 100%-os mérés révén.
Képzeljen el egy programáttekintést, ahol három beszállító ugyanazt az 1,2 mm-es acélkonzolt ajánlja. Az egyik idézet 18%-kal alacsonyabb, de a rajzon csak 3 mm-re van egy lyuk a hajlítási vonaltól, és ±0,05 mm-es koaxialitást hív meg egy olyan tulajdonságon, amelynek nincs rá szüksége. Az alacsony árajánlat lehet valós – vagy egy árazatlan próbakör. Az alábbi DFM-példák olyan részletek, amelyek elválasztják a versenyképes árajánlatot a költséges bevezetéstől.
Tervezés olyan gyárthatósági példákhoz, amelyek megváltoztatják az árajánlatot
A fontos példák általában kicsik, helyiek és mérhetőek. Megjelennek a huzatszögekben, a sávelrendezésben, a hajlítási domborzatban, a nullapontsémákban, az anyagszemcse irányában és az illesztési módokban. Mindegyiket egy folyamatkövetkezményhez kell kötni: kevesebb selejt, kevesebb állomás, szélesebb alakítóablak vagy egyszerűbb ellenőrzés.
1. Huzatszög mélyhúzott keréken
Az oldalanként 2°-tól 5°-ig terjedő huzat a mélyhúzott falak általános kiindulópontja, de az igazi probléma az, hogy a fal hol van igazán függőleges. A függőleges metszet növelheti a súrlódást, súrlódást és elvékonyodást. A huzat vagy egy enyhe kúp hozzáadása gyakran nem kerül semmibe a működésben, és csökkenti a prés mennyiségét és a polírozási időt.
2. A szalagok elrendezése progresszív matricákban
In progresszív és transzferbélyegzés , a hordozószélesség 3 mm-es változása egy ötállomásos matricát hatállomásos matricává változtathat. A DFM áttekintése ellenőrzi a vezetőlyukakat, a selejt átesését, és azt, hogy a végső vágás előtt kialakítható-e egy jellemző. A rajz változása kisebb lehet; a szerszámozás következménye nem.
3. Furat-hajlítási távolság és hajlítási tehermentesítés
A hajlítási vonalhoz túl közel elhelyezett furat eltorzul, és a lyukasztó eltörhet az alakítás során. Gyakori kiindulási pont a hajlítási vonaltól számított legalább 2× anyagvastagság, de a jobb rögzítés gyakran egy tehermentesítő bevágás vagy egy elmozdított lyuk. Ez az egyik legegyszerűbb DFM-példa, mert eltávolítja a hibamódot a szerszám vágása előtt.
4. Toleranciaköteg a motorházon
A szűk koaxiális felirat lehet termékkövetelmény vagy régebbi rajzból másolt szokás. A motorházon egy pilot funkció és egy világos nullapont-séma képes megvédeni az összeállítást anélkül, hogy 100%-os mérést kellene erőltetni. A DFM-kérdés nem az, hogy „meg tudja tartani a ±0,05 mm-t?” de „melyik funkciónak van valójában szüksége rá, és hogyan fogja ellenőrizni?”
5. Réz gyűjtősín hajlítási sugár
Az 1,2 mm-es, R12-es belső hajlítású rézsín a szemcseiránytól függően megrepedhet vagy visszaugrik. A sugár felnyitásával, a beágyazott rész elforgatásával vagy formázási ellenőrzés hozzáadásával csökkenthető a selejt mennyisége. Az anyagmegtakarítás látható, de a nagyobb nyereség gyakran a stabil hajlítási szög, amely elkerüli az újramunkálást az akkumulátor összeszerelési szakaszában.
6. Önbeszegecselő nagyméretű elektronikus vázban
A több kis konzollal rendelkező, nagyméretű számítógépház kialakítható szegecselésre vagy a kézi csavarozás helyett bepattanó-fit funkcióra. Ez megváltoztatja a munkaerő, a WIP és a minőségi menekülési kockázatot. Ha a mennyiség elég nagy, a szerszámberuházás könnyebben indokolható; ha nem, akkor egy egyszerűbb berendezés lehet a jobb válasz.
Ezek a példák valós alkatrészcsaládokat mutatnak be: autóipari progresszív és mélyhúzott munka, elektromos járművek akkumulátorházai és nagyméretű elektronikus alváz. A beszállítói áttekintésben minden példa mögött meg kell kérdezni a szerszám koncepcióját, a szalagok elrendezését és az ellenőrzési tervet – nem csak egy katalógusfotót.
 Progresszív bélyegzőformák autóipari motorházakhoz Nagy volumenű precíziós bélyegzőforma motorházakhoz és kis autóalkatrészekhez, alkalmas a szerszám koncepciójának, szalagelrendezésének és ellenőrzési tervezésének áttekintésére. Termék megtekintése →
 Precíziós bélyegzett akkumulátorburkolatok elektromos és ipari házakhoz Hidegen hengerelt acél, alumínium vagy rozsdamentes akkumulátorfedél-alkatrészek sorjamentes felülettel és testreszabással, az elektromos járművek akkumulátorházi példáihoz és a szállítói ellenőrzési tervekhez kapcsolódóan. Termék megtekintése →
 Nagyméretű, precíziós bélyegzőalkatrészek szerver- és ipari számítógép-vázhoz Nagy szilárdságú acél vagy alumínium alkatrészek szervervázhoz és nagyszámítógép-keretekhez, síkság- és élvizsgálattal, amely alkalmas a nagyméretű elektronikus alváz áttekintésére. Termék megtekintése →
A négy gyártási kar a példák mögött
A DFM nem egyetlen ellenőrző lista. Ez a folyamat, az anyag, a tolerancia és az automatizálás közötti kompromisszumok halmaza. A legerősebb példák azt mutatják, hogy melyik kart mozdították el, és mit változtatott lefelé.
Folyamat kiválasztása a geometria előtt
Évente 30 000 alkatrésznél előfordulhat, hogy egy progresszív szerszám nem térül meg; 300 000-nél a kézi átvitel a drága választás lehet. A DFM a térfogat, az anyag és a várható átállás meghatározásával kezdődik, mielőtt egy 1 mm-es jellemzőt vitatna meg.
Anyagfelhasználás
Az 5–15%-os anyagmegtakarítás gyakran felülmúlja a nagy mennyiségű bélyegzett alkatrészek kis ciklusidőnövekedését. Az egymásba ágyazás, az elforgatás és a selejtváz kialakítása olyan DFM-példák, amelyek az ajánlatlapon jelennek meg, nem az alkatrészrajzon.
Tolerancia kiosztás
A funkcionális követelmények elkülönítése a folyamatképességtől. Ha egy jellemzőnek alkalmas folyamatra van szüksége, meg kell tervezni a szerszámot, a mérőeszközt és a nullapont sémát. Minden kiemelés „csak abban az esetben” szigorítása nem DFM; áthárított költség.
Automatizálás és csatlakozás
A befúrás, a szegecselés, az anya behelyezése és az érzékelő ellenőrzése eltávolíthatja a kézi műveleteket, de bonyolultabbá teszik a szerszámokat. A helyes példa az, amelyik egyensúlyba hozza a munkaerő-megtakarítást az indítási kockázattal és a karbantartási hozzáféréssel.
Előtte-utána összehasonlítás: mit kell számszerűsítenie egy DFM-felülvizsgálatnak
Egy hasznos DFM áttekintés minden javaslatot összehasonlítássá változtat. Az alábbi táblázat szemléltető tervezési formátum, nem idézet. A tényleges értékek az anyagminőségtől, a prés tonnától, az éves mennyiségtől és a szállító szerszámozási szabványaitól függenek.
Tervezési választás
Lehívott kockázat
Gyakorlati DFM változás
Idézet vagy indítási hatás
4,5 mm-es furat 3 mm-re egy kanyartól
Lyuk torzulás; ütés törés
Menjen 7 mm-re az ívtől, és adjon hozzá tehermentesítő bevágást
Kevesebb próbahurok; kisebb javítási kockázat
Hat állomásos elrendezés kézi anya behelyezéssel
Vonalegyensúly és minőségi menekülés
Integrálja az önbeszegecselő vagy belső menetfúrást az érzékelő ellenőrzésével
Alacsonyabb munkaerő és WIP; magasabb szerszámköltség
R12 belső ív 1,2 mm-es réz gyűjtősínen
Repedés és rugózás
Nyissa meg R15-re, tájolja a szemcsét a kanyar mentén, adja hozzá a sugár ellenőrzését
Kevesebb selejt; stabilabb formálás
±0,05 mm koaxialitás a motorházon
100%-os szűk keresztmetszet mérése
Határozza meg a nullapont-sémát és a kísérleti jellemzőt; lazítsa meg a nem funkcionális feliratokat
Alacsonyabb ellenőrzési idő; világosabb PPAP
Látható porszórt felület hegesztési nyomokkal
Átdolgozás és kozmetikai selejt
Helyezze a hegesztést a rejtett oldalra, vagy adjon hozzá hamis élt
Kevesebb javítás; jobb első menetes hozam
Szemléltető összehasonlítás az áttekintés tervezéséhez, nem idézet; A tényleges értékek az anyagtól, a préseléstől és a térfogattól függenek.
A rejtett költségek feltételezésekben rejlenek, nem pedig a nyomott mennyiségben
Amikor egy bélyegzett alkatrész nem éri el a költségcélját, a prés tonnatartalma ritkán okoz meglepetést. A nagyobb szórás általában a tűréskötegből, a csík elrendezéséből, a selejt ráhagyásból, a másodlagos műveletekből és az ellenőrzés tervezéséből adódik. Ezek azok a feltételezések, amelyek megérdemelnek egy sort az áttekintésben.
Tolerancia verem
82
Csík elrendezés
68
Selejt pótlék
54
Másodlagos műveletek
47
Ellenőrzés tervezése
31
A fenti oszlopértékek a korai felülvizsgálati tervezés relatív befolyási indexei, nem pedig a mért gyári adatok. A lényeg irányadó: ha a tűrési verem és a szalagelrendezés nem oldódik meg a kocka elengedése előtt, akkor a későbbi „költségcsökkentési” munka általában drágább, mint a rajzváltás. Egy olyan beszállítót, amelyik árajánlattételi szakaszban meg tudja mutatni a szalag- és nullapont-logikáját, könnyebb összehasonlítani, mint azt, amelyik csak árat küld.
Ahol a példák alkatrészcsaládonként csoportosulnak
A DFM prioritásai termékcsaládonként változnak. Az autóiparban és az elektromos járművekben a domináns kérdések az ablakok kialakítása, az anyagminőség és a méretmegismételhetőség. Az elektronikában és a készülékekben gyakran a látható felületek, a kis jellemzők tűréshatára és az összeszerelési illeszkedés dominálnak. Az ipari berendezésekben a burkolat merevsége, vibrációja és a szolgáltatásokhoz való hozzáférés fontosabb lehet, mint a kozmetikai osztály.
Autóipari és elektromos bélyegzés: 52%
Elektronika és készülékek: 28%
Ipari berendezések: 20%
A torta egy szemléltető áttekintési mix, amely a bélyegzőszállító katalógusában leírt alkatrészcsaládokon alapul – autóipari és elektromos járművek alkatrészek, elektronikai és készülékalkatrészek, valamint ipari berendezések munkája. Ez nem piaci részesedési adat. A gyakorlati haszna annak eldöntése, hogy melyik DFM ellenőrzőlista vezesse a felülvizsgálatot: az alakíthatóság és a szerszám élettartama az autóiparban, vagy a megjelenés, a kis jellemzők pontossága és az összeszerelési logika az elektronika esetében.
Gyakorlati áttekintési sorrend és a ROI-teszt
A DFM áttekintése sorozatként működik a legjobban, nem pedig egyetlen megbeszélésként. A cél az, hogy a drága ismeretleneket visszavonják a kocka kiadása előtt, majd a feltevések ellenőrzése alatt tartsák.
1
Határozza meg az éves mennyiséget, az anyagminőséget és a valódi funkcionális követelményeket. A kötet dönti el, hogy a progresszív, transzfer vagy egy egyszerűbb folyamat hiteles.
2
Tekintse át a csíkot vagy az üres elrendezést a részletes formázás előtt. Ellenőrizze a hordozó erejét, a pilóta stratégiáját, a selejt eltávolítását és az állomások számát.
3
Kihívás a tűrés verem és nullapont séma. Tartsa meg az illeszkedést és működést védő feliratokat; távolítsa el azokat, amelyek csak mérést adnak.
4
Készítsen prototípust vagy első mintát, amely a kockázatos funkciókat teszteli, nem csak az egyszerű vázlatot. Mérje meg a hajlítást, a furatot és az összeszerelési felületeket.
5
Ellenőrizze az automatizálási interfészeket: az érzékelő hozzáférését, a csigák eltávolítását, a szerszám karbantartási területét és a kezelő betöltését. Az automatizálási megtakarítások eltűnnek, ha a szerszám nem szervizelhető.
6
Rögzítse a jóváhagyott feltételezéseket, és irányítsa a későbbi változtatásokat. A szerszámjavítás vagy a trimm él beállítása újra megnyithatja a már lezárt tűrésproblémát.
A megtérülés érdekében hasonlítsa össze a tervezési változtatást az elkerülhető költségekkel, ne csak az alkatrész árával. Példa: egy 1200 dolláros rajz- és elrendezés-revízió elkerüli a 8000 dolláros stancolást és a kéthetes próbaverziót. Ez 6,7-szeres hozam a selejtmegtakarítás előtt, és könnyebb megvédeni, mint a „jobb minőség” homályos állítását. Ha a tervmódosítás többe kerül, mint a várt szerszámozási vagy indítási megtakarítás, akkor ez nem DFM-nyereség az adott mennyiségnél – ez egy másik termékdöntés.
Karbantartási, érvényesítési és megfelelőségi megjegyzések, amelyek védik a megtakarításokat
A DFM-megtakarítások elveszhetnek az indítás után, ha a karbantartást és az érvényesítést papírmunkaként kezelik. A hasznos szállítói áttekintés összekapcsolja a rajz módosítását a vezérlési tervvel, a szerszám karbantartási ütemtervével és a változtatás-ellenőrzési folyamattal.
- Tervezze meg a szerszámkarbantartást a minőséget befolyásoló jellemzők köré: formázási sugarak, trimm élek, pilóták és bütyökfelületek. A bevonat vagy betét megvédheti a kopásnak kitett területeket, de ezt az anyag és a térfogat alapján kell kiválasztani, nem pedig alapértelmezett frissítésként.
- Autóipari és EV-programok esetén csatlakoztassa a DFM-kimeneteket PPAP-hoz, ISIR-hez, vezérlési tervekhez, MSA-hoz és képességtanulmányokhoz, ahol lehetséges. A szelvénytervben nem szereplő tűrésmódosítás indítási kockázatot jelent, nem megtakarítást.
- Elektronika és készülékek esetében erősítse meg az anyagtanúsítványokat, a felületminőséggel kapcsolatos elvárásokat és a vonatkozó RoHS vagy REACH követelményeket. A kozmetikai átvételt határmintával vagy mérhető standarddal kell meghatározni.
- Tartsa szorosan a változás ellenőrzését. A szerszámjavítás eltolja a vágóélt vagy megváltoztathatja a szúrás előtti pozíciót; ha a változást nem vizsgálják felül az eredeti DFM-feltevésekkel, akkor ugyanaz a hiba más formában is visszatérhet.
A leghitelesebb DFM-példák tehát nyomon követhetők: a rajz felülvizsgálata, a sávelrendezés megváltoztatása, a tűréshatározat, a szelvényváltás és a karbantartási megjegyzés. Ez a nyomon követhetőség teszi összehasonlíthatóvá az árajánlatot és könnyebben ellenőrizhetővé az indítást.
A gyakorlati megoldás egyszerű: kérjen DFM-példákat, amelyek bemutatják az előtte-utána következményt. Az a beszállító, aki meg tudja magyarázni, miért mozdult el egy lyuk, miért távolítottak el egy állomást, vagy miért enyhítették a tűréshatárt, általában jobban felkészült arra, hogy a ténylegesen gyártható alkatrészt idézze. A példáknak nem kell drámainak lenniük; specifikusnak, mérhetőnek kell lenniük, és kapcsolódniuk kell a szerszámozási és ellenőrzési tervhez.
Előző bejegyzés
Megbízhatóságra és gyárthatóságra irányuló tervezés: a termelést túlélő árrések
Következő bejegyzés
Egyedi fémbélyegzett alkatrészek a kőolajipar számára: anyagok és beszerzés
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
