-
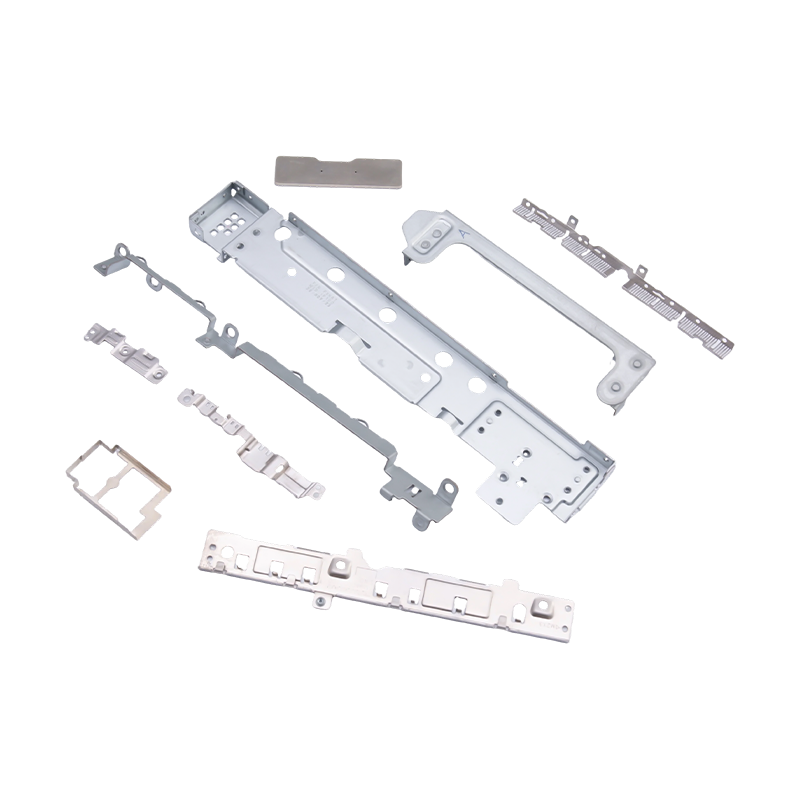
Kis bélyegzett alkatrészek laptopokhoz és mobiltelefonokhoz
A modern hordozható elektronika alapvető belső ...
-
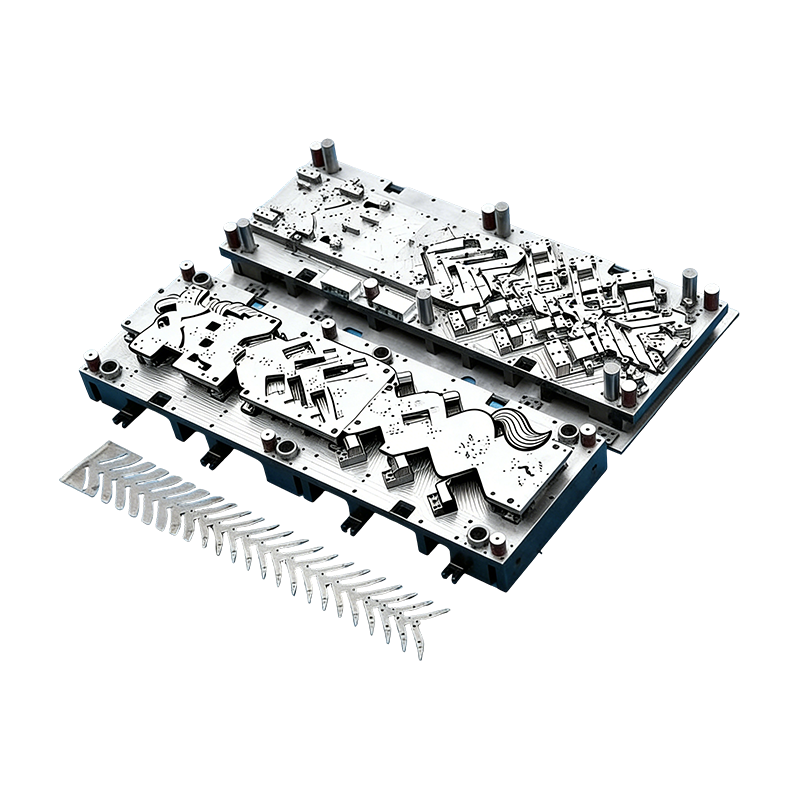
Progresszív öntőformák autóalkatrészekhez
Ezt az autómotorházhoz való folyamatos öntőform...
-
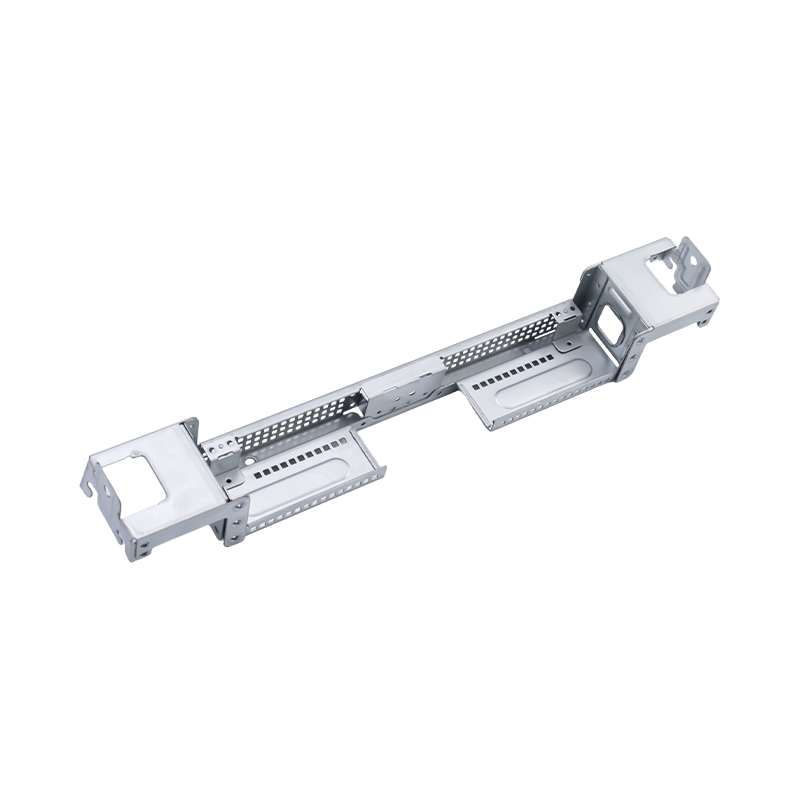
Csúcskategóriás nagy számítógépes bélyegzőalkatrészek
Csúcskategóriás nagyméretű számítógépes bélyegz...
-
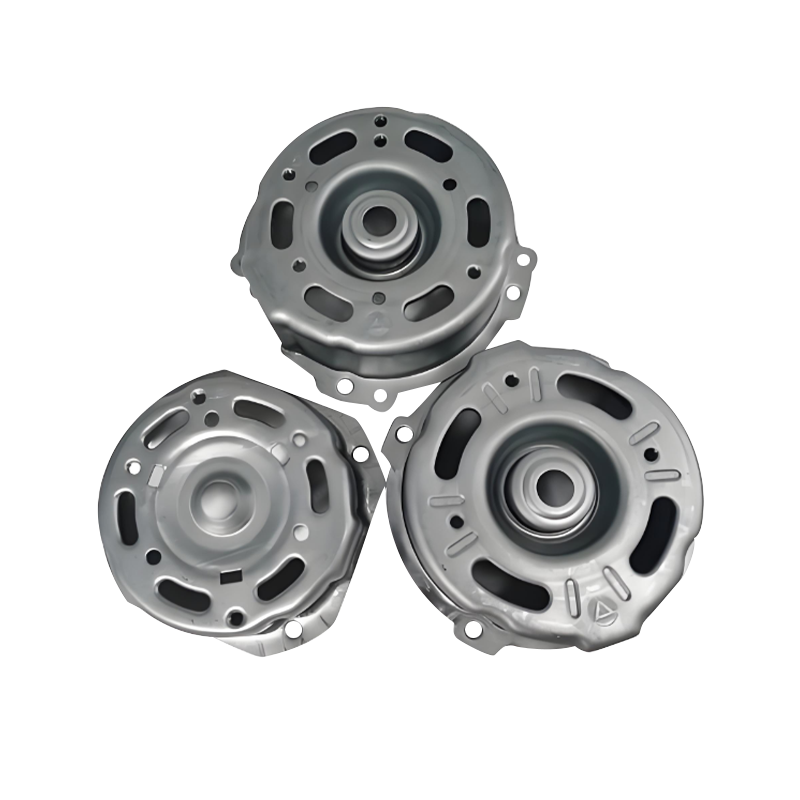
Gépjárműmotorház-bélyegző alkatrészek
Az autómotorok házának bélyegző alkatrészei az ...
-
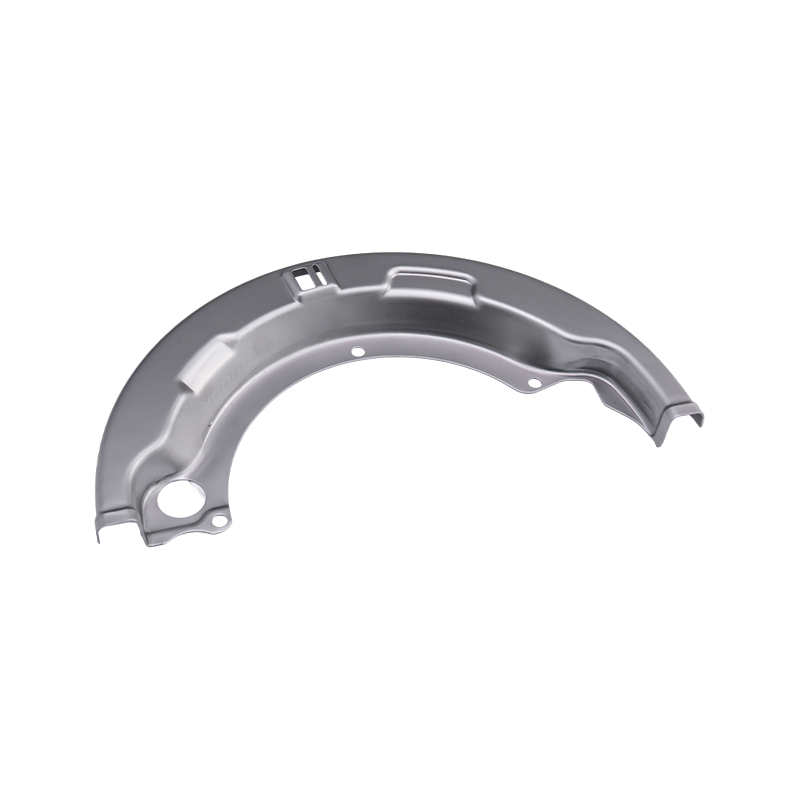
Nehéz teherautó-bélyegző alkatrészek
Nehéz teherautó-bélyegző alkatrészeink precízió...
-
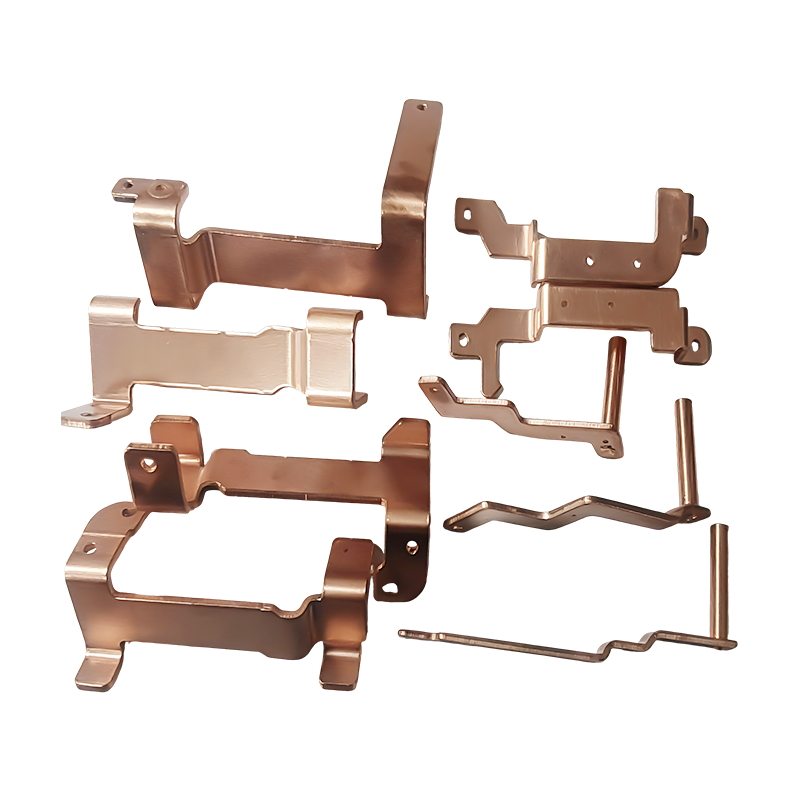
Új energetikai járművek réz gyűjtősín sajtoló alkatrészek
Az új energetikai járművek réz gyűjtősín-bélyeg...

Ipari hírek
Otthon / Hírek / Ipari hírek / Egyedi fémbélyegzett alkatrészek a kőolajipar számára: anyagok és beszerzés
Egyedi fémbélyegzett alkatrészek a kőolajipar számára: anyagok és beszerzés
2026-10-20
Az üzemanyagtartály végsapkája, amely a sorkapocs elosztócsőnél sír, ritkán hibásodik meg, mert a prés túl lassan járt. Meghiúsult, mert a rajz 0,2 mm-es síkságot engedett meg egy 180 mm-es tömítési felületen, vagy mert a 304-et a kloridban gazdag lemosási zónához adták meg. A kőolajipar számára készült egyedi fémbélyegzett alkatrészekkel a vásárlási döntés a nyomat három helyén valósul meg: az anyagfeliraton, a tűrésblokkon és a tanúsítványcsomagon.
A legtöbb pénzt megtakarító szabály: válassza ki az ötvözetet a folyadékkémiából, majd hagyja, hogy a tűrésblokk döntse el a folyamatot, ne fordítva.
- A fémlemez jellemzően az 1,0–2,0 mm-es nyomtávú kőolaj-alkatrészek egységárának 45-60 százaléka.
- Egyetlen fokozatú frissítés, például szénacél 316 literesre, nagyjából megkétszerezi az anyagráfordítást, mielőtt egyetlen löketet beszámítanak.
- A keménység ellenőrzése és a teljes hőszám nyomon követhetősége további 8-12 százalékot tesz ki, de ez a különbség a tiszta átvételi ellenőrzés és a visszautasított tétel között.
A 0,90 dolláros konzol és a 4,20 dolláros tömítésrögzítő közötti különbség szinte soha nem nyomja meg a sebességet. Az alábbiakban bemutatjuk, hogy valójában mi mozgatja ezt a terjedést, hogyan hasonlítják össze a fő ötvözetek mérhető kritériumok alapján, és hol helyezkednek el a bélyegzett részek a termelés előtti és utáni kőolaj-berendezésekben.
Kezdje a folyadékkal, ne az alkatrészprofillal
Két egyforma konzol teljesen eltérő kohászatot igényelhet attól függően, hogy mi érinti őket. A 0,05 psi feletti H2S parciális nyomás az alkalmazást a NACE MR0175 / ISO 15156 szabvány szerint, amely keménységi határt 22 HRC-re korlátozza a szén- és az alacsony ötvözetű termékeknél. A bélyegzők csapdája a munkaedzés: egy szűk sugárban kialakított 316L-es szalag helyileg túllépheti azt a keménységi határt, amelyet a bejövő tekercs kényelmesen teljesít. Adja meg a lágyított szalagot és a minimális hajlítási sugarat legalább egy anyagvastagsággal.
Savanyú szolgáltatás
A keménység határa 22 HRC. Lágyított 316 literes vagy minősített alacsony ötvözetű minőségek, a keménység ellenőrzése hőnként, nem pedig rajzonként történik.
Kloridban gazdag víz
A lyukasztási ellenállás egyenértéke (PREN) többet számít, mint a minőség neve: a 316L 24 és 26 között, a duplex 2205 pedig 35 és 40 között van. 60 C felett kloridban gazdag előállított vízben a 316L kockázatot jelent.
Termikus kerékpározás
-46 C és 150 C között a tömítőfelületek elmozdulnak, mielőtt az alkatrész engedne. A laposság és a sorjaszabályozás felülmúlja a szakítószilárdságot a tömítésrögzítőkön és a hátlapokon.
Felső súlyhatárok
Az offshore csúszótalpak a 0,8–1,2 mm-es nagy szilárdságú rozsdamentes acél felé nyomódnak, ami megnöveli a visszaugrást, és gyakran egy második alakítóállomásra van szükség.
A tüzelőanyag-oldali alkatrészek ismét más korlátot hoznak: a fémnek el kell viselnie a szénhidrogénnel való érintkezést, a bevonat sérülését a nyírt éleknél és a hegesztési vagy krimpelési kötést, amely működés közben nem reped meg. Tipikus példa a tartályok és tartályok zárósapkái, ahol a mérőkonzisztencia és az élek minősége dönti el, hogy a varrat az első menetben lezár-e.
 Gáztartály végbélyegző alkatrészek üzemanyagtartály-szerelvényekhez Hidegen hengerelt acél vagy alumínium végsapkák az üzemanyagtartály tömítésére, egyenletes vastagsággal és sima élekkel, hogy megakadályozzák a szivárgást. Termék megtekintése →
Négy fokozat, a vevők által ténylegesen kért számokhoz képest
A legtöbb kőolajbélyegzési kérdés a négy anyagcsalád egyikére vonatkozik. Az alábbi összehasonlítás 1,0–2,0 mm-es lemezt és 1,0-es szénacél alapvonalat használ az anyagköltség tekintetében, így egyenesen bekerülhet egy költséges modellbe.
1,0-2,0 mm-es lapra vonatkozó indikatív értékek: sópermetezési óraeltolódás felületkezeléssel, élek állapotával és passziválással, ezért ezeket inkább rangsorolásként, mint garanciaként kezelje.
Ha egy programnak nagyobb erősségre van szüksége ugyanazon a mérőeszközön, az anyagi párbeszéd megváltoztatja a szerszámokkal kapcsolatos beszélgetést is, amint azt ebben a megjegyzésben tárgyaljuk. hogyan változtatják meg a nagy szilárdságú acélok a sajtolást . Ugyanez a mechanika vonatkozik a nyomástartó konzolokra és bilincsekre, amelyek magasabb hozamfokozatúak.
Hat specifikációs sor, amely az egységet mozgatja, többe kerül, mint a sajtósebesség
Vegyünk egy bélyegzett zárójelet, amelynek indexe 100, és egyszerre változtasson egy sort a rajzon. Az alábbi minta megismétlődik a legtöbb általunk vizsgált kőolaj-kérdésben, és ez megmagyarázza, hogy két beszállító miért lehet 40 százalékos különbség egy hasonló nyomatnál.
220
316L bővítés
135
Laposság 0,05 mm
126
1000 óra sópermet
118
0,05 mm sorja, nincs sorjás op
112
NACE keménység tételenként
108
EN 10204 3.1 nyomon követhetőség
Egy bélyegzett alkatrész relatív költségindexe, szénacél alapérték 100; szerszámamortizáció kizárva, mert az éves mennyiségtől függ.
Három elvitel fontos a beszerzésnél. Először is, a tömítőfelület szorosabb síkossága általában kevesebbe kerül, mint az anyagcsere, és eltávolítja a helyszíni szivárgási útvonalat, ezért ezt szándékosan adja meg, nem pedig alapértelmezés szerint. Másodszor, ha egy 0,05 mm-es sorját kérünk másodlagos sorjátlanítási művelet nélkül, a szerszámot arra kényszeríti, hogy elvégezze a munkát: finom simítást vagy szerszámon belüli visszavágást a munkapadi művelet helyett. Harmadszor, a dokumentáció a legolcsóbb sor a listán, és a visszatartott szállítmány leggyakoribb oka, ezért soha ne hagyja magára azt.
Ahol találhatók a bélyegzett alkatrészek a kőolajláncban
Szelepek és áramlásszabályozás, 30 százalék
Finomítás és petrolkémiai, 24 százalék
Kútfej és fúrólyuk szerszámok, 18 százalék
Csővezeték és gyűjtés, 14 százalék
Tároló- és üzemanyagterminálok, 8 százalék
LNG és kriogén, 6 százalék
A szelepek dominálnak, mivel egyetlen vezérlőszelep 8-20 bélyegzett elemet képes felszívni: membrán hátlapok, tömítésrögzítők, pozicionáló konzolok, menetütközők és alátétek. Ez a koncentráció hasznos a vásárlók számára, mert egy progresszív szerszámcsalád gyakran több szelepméretet is lefed. A tároló- és terminálszelet eközben tartályvégsapkákra, adagolókonzolokra és szintmérő lemezekre épül, míg a közúti tartálykocsik és a jól kiszolgáló teherautók tartókonzolokat, hőpajzsokat és lépcsőlemezeket húznak a nehéztehergépjárművek bélyegzőprogramjaiból.
 Nehéz teherautó-bélyegzőalkatrészek haszongépjármű-szerelvényekhez Nagy szilárdságú acél váztartók, felfüggesztési lemezek és motortartók, egyenletes vastagságú hidegen sajtolt, síkosság és korrózióállóság ellenőrzött. Termék megtekintése →
Mit kell mondania a nyomtatványnak, mielőtt az ajánlatkérés megjelenne
A homályos nyomatok párnázott idézeteket kapnak, mert a bélyegzőnek a legrosszabb esetet kell áraznia. Ezek azok a sorok, amelyek költségnövelés nélkül szüntetik meg a kétértelműséget:
- Általános tolerancia /-0,10 mm, funkcionális jellemzők /-0,05 mm, jellemzőnként hívják ki, nem pedig megjegyzésként.
- 0,05 mm/100 mm síkság a tömítéseken és a tömítőfelületeken, bevonatolás előtt mérve.
- Sorjahatár maximum 0,05 mm, "sorja nem megengedett" a tömítő és az O-gyűrű érintkezési felületein.
- Minimális hajlítási sugár 1t 316L-nél és 0,8t szénacélnál, plusz szemcseirány kritikus kanyaroknál.
- A felületkezelés folyamatként, nem eredményként szerepel: passziválás ASTM A967 szerint, vagy cinkpehely 8-12 mikrométeren.
- Egyértelműen megnevezett tanúsítványszint, például EN 10204 3.1, a kartonon feltüntetett hőszámokkal.
A rajztól a megjelenésig: Hét lépés, nagyjából tizenhat hét
Egy új kőolajbélyegző program egy erre a célra épített szerszámmal általában körülbelül 16 hétig tart az indulástól a sorozatos megjelenésig. Ennek az ütemezésnek a tömörítése általában azt jelenti, hogy máshol kell fizetni érte, leggyakrabban próba-iterációkban.
1. DFM és anyagáttekintés, 1–2. hét
A folyadékkémia, a keménységi határértékek és a bevonat útja a szalagszélesség rögzítése előtt rendeződik.
2. Szerszámkoncepció befagyasztása, 2-4 hét
Progresszív vagy átvitel, állomások számlálása, és az újraütés vagy a finom kioltás kezeli a sorjakiírást.
3. Kockaépítés és kipróbálás, 4-14 hét
A hosszú rúd. A szerszámköltség a két fogalom között általában 30-50 százalékkal tér el.
4. Első cikk és bizonyítványok, 14-15. hét
Méretjelentés, anyagtanúsítványok, keménység- és sópermet rekordok egy csomagban.
5. Kísérleti tétel, 15-16. hét
200-500 darab, a tömítési felület síkosságára és a lyuk helyzetére vonatkozó képességtanulmányokkal.
6. Sorozatos kiadás és SPC
Stabil gyártás meghatározott szerszám-karbantartási időközzel, valamint dokumentált csere-szabályozási útvonallal.
A szerszámkoncepció megérdemel egy saját felülvizsgálati értekezletet, mert a tőkeszámról és a részarányról is dönt. Ha a választás még mindig nyitva áll, a progresszív és a transzferbélyegzés összehasonlítása meghatározza, hogy az egyes koncepciók hol térülnek meg közepes és nagy mennyiségben.
A kínálati oldalon egy gyártó egy fedél alatt szerszámkészítéssel és préseléssel lerövidíti a hurkot a próbaprobléma és a szerszámkorrekció között. A Suzhou Shuangqisi Wujiangban (Suzhou) található, és 25 prést üzemeltet 80 tonnától 400 tonnáig, egy házon belüli szerszámmal, importált huzalszikraforgácsolóval, CNC megmunkáló központokkal és több mint 10 köszörűvel, 60 műszaki alkalmazottal. 2016-os leányvállalata ugyanennek a sornak az automatizálási oldalát építi, ami akkor számít, amikor egy kőolaj-alkatrésznek kézi présről egy összekapcsolt szállítósorra kell átkerülnie második beszállítói interfész nélkül.
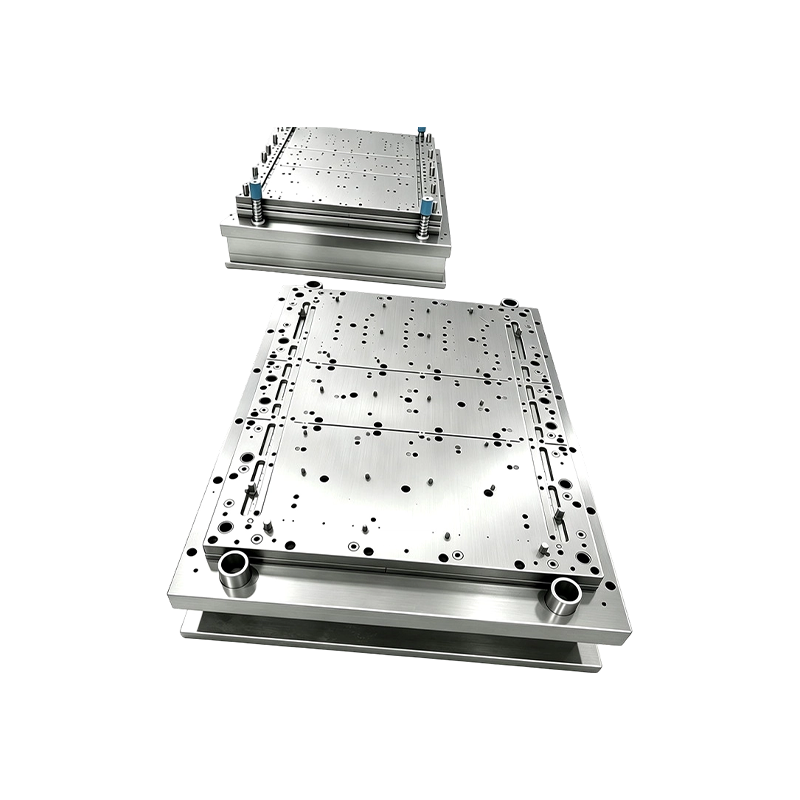 Egyedi bélyegző automatizálási berendezések kulcsrakész préssorokhoz Egyedi automatizálási berendezések sajtolóformákhoz és préssoros projektekhez, kulcsrakész integrációs támogatással és a gyártóberendezésekbe történő befektetés lehetőségével, ha szükséges. Termék megtekintése →
Karbantartás, megfelelőség és a papír nyomvonal
A megfelelőség ebben a szektorban kevésbé a falon lévő tanúsítványokról szól, hanem arról, hogy mi kerül az egyes kartonokba. Négy szokás sokakat távol tart a karanténtól.
- Érkezéskor ellenőrizze a rozsdamentes acél minőségét pozitív anyagazonosítóval. A vegyes csík a sikertelen 316L-es igény klasszikus kiváltó oka, és az XRF mintavétel tételenként percekbe kerül.
- Az alakítás után ellenőrizze a keménységet, ne csak a bejövő tekercsen, így a megmunkálási edzett sugarak még azelőtt megakadnak, mielőtt azok elérnék a savanyú szervizegységet.
- Vezesse a sópermetezési és passziválási nyilvántartásokat a hőszámokhoz kötve, és adja meg az alkalmazott vizsgálati szabványt, mivel az eredmények nem hasonlíthatók össze a különböző módszerek között.
- A besorolt területeken lévő házak és műszerházak esetében győződjön meg arról, hogy az összeszerelési útvonal támogatja a szükséges veszélyes terület tanúsítványt, nem pedig azt, hogy a bélyegzés önmagában kielégíti azt.
A szerszám karbantartási intervallumai ugyanabba a beszélgetésbe tartoznak. A rozsdamentes megmunkálás megkeményíti a szerszámot és az alkatrészt is, így a 30 000 és 60 000 löket közötti élezési intervallum reális, ahol a szénacél 100 000-ig terjedhet. Ennek az intervallumnak az ellátási szerződésbe történő beírása sokkal hatékonyabban védi a kétéves program során az egyenetlenség-felhívást, mint bármely bejövő ellenőrzés.
A döntések sorrendje az, ami elválaszt egy gördülékeny programot a költségestől. Javítsa ki az ötvözetet a folyékony kémiából, állítson be síksági és sorja-határokat ott, ahol ezek védik a tömítést, majd válasszon a progresszív és a transzfer szerszámok közül az éves mennyiség, nem pedig a megszokás alapján. A dokumentációt és a keménységellenőrzést az első árajánlattól kezdődően kell beárazni, nem pedig az elutasítás után tárgyalni. Tegye ezt meg, és a bélyegzett tömítésrögzítő vagy a tartály végsapkája nem lesz árucikk, és olyan alkatrész lesz, amely megőrzi a számait a szántóföld élettartama alatt.
Előző bejegyzés
Tervezés a gyárthatósághoz Példák, amelyek megváltoztatják a fémbélyegzési árajánlatokat
Következő bejegyzés
Erős bélyegzési útmutató: Tűrések, tonnatartalom, szerszámkialakítás és szerszámválasztás
A miénk Termékek.
Indítsa el vállalkozását egy OEM gyártóval itt!

Teljes körű kulcsrakész megoldásokat biztosít a globális ügyfelek számára
keresztül
innováció!
GYORSLINKEK
HÍREK
ELÉRHETŐSÉG.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kína
Szerzői jog © Suzhou Shuangqisi Mold Equipment Co., Ltd. Minden jog fenntartva. Egyedi bélyegző szerszám Fémbélyegző szerszámgyártók
